

Descubre los plásticos más comunes Torneado CNC Problemas con el TPR, el TPU y otros elastómeros. Descubre las causas, las soluciones y las mejores prácticas para fabricar mejores piezas en el sector de la automoción, médico, y los sectores de consumo. Evita que se derrita, que el acabado sea deficiente y que los costes sean elevados.
Plástico Torneado CNC exige una mentalidad diferente a la del trabajo con metales. El torno hace girar la pieza de trabajo mientras una herramienta fija va retirando material en pasadas precisas. Pero los plásticos como el TPR, el TPU, el nailon, el Delrin y el PEEK no se comportan en absoluto como el acero o el aluminio. Se ablandan a bajas temperaturas, se flexionan bajo cargas ligeras y producen virutas que se alargan, se pegan o se funden en lugar de romperse limpiamente. He mecanizado miles de estas piezas en tornos Okuma y Haas en talleres, desde la fase de prototipo hasta la producción. Los retos no son teóricos: se traducen en lotes desechados, tolerancias incumplidas y horas extras cuando el turno de noche lucha contra las virutas fibrosas de TPU que se enredan en el mandril.
Este artículo aborda el proceso desde la configuración hasta la inspección, los fundamentos físicos que subyacen a los problemas, por qué ciertos parámetros funcionan o fallan, y las disyuntivas a las que se enfrentan los ingenieros a diario. Verás casos reales relacionados con las juntas de automoción, médico tubos y empuñaduras para productos de consumo, en los que los diseños han tenido éxito o han fracasado. La lógica de decisión en este caso equilibra el tiempo de ciclo, la vida útil de las herramientas, el rendimiento de las piezas y el coste. Cuando tu diseño se encuentre con estos obstáculos, súbelo a [NOMBRE DEL SERVICIO] para obtener comentarios inmediatos sobre la fabricación (DFM) y presupuestos: ellos trabajan con estos materiales a diario y detectan los problemas antes de que lleguen a la planta de producción.
¿Tienes problemas con piezas de plástico que se derriten, se deforman o quedan con superficies rugosas durante el torneado CNC? Muchos ingenieros y compradores se enfrentan a estos problemas al mecanizar plásticos blandos o flexibles como el TPR y el TPU. Plástico Torneado CNC Los problemas suelen deberse a la acumulación de calor, a la flexibilidad del material y a unos ajustes incorrectos.
En esta guía, aprenderás cuáles son los principales problemas, por qué se producen y cómo solucionarlos. Verás ejemplos reales del sector de la automoción, médico, y las industrias de bienes de consumo. Estos consejos te ayudarán a fabricar piezas de mejor calidad con menos residuos y a reducir los costes. Tomar las decisiones adecuadas puede reducir los problemas de mecanizado entre un 30 % y un 50%, según los informes de taller de 2025. Si necesitas ayuda rápida, utiliza un plástico Torneado CNC servicio para probar tu diseño en una fase temprana.
Fundamentos del torneado CNC de plástico
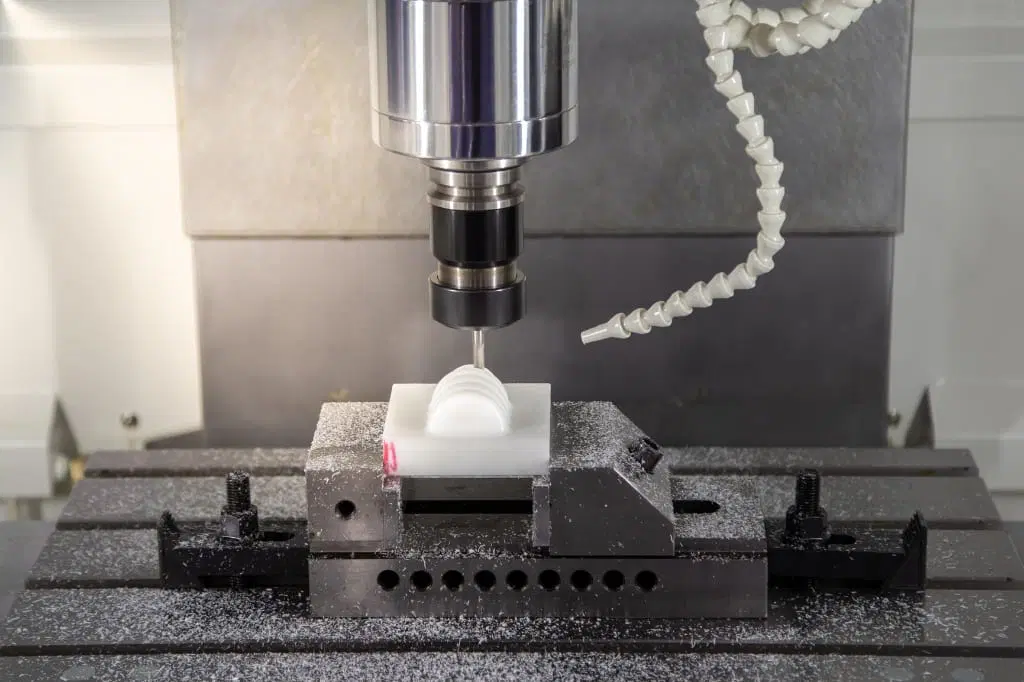
El torneado CNC comienza con la colocación de una barra o un tubo en una pinza de sujeción o un mandril de tres mordazas. El husillo gira a una velocidad de entre 500 y 3000 RPM, mientras que la torreta de herramientas hace avanzar la plaquita a lo largo de los ejes X y Z. En el caso de los plásticos, el objetivo es eliminar material en capas controladas sin generar suficiente calor como para superar la temperatura de transición vítrea o el punto de fusión.
En la zona de corte se producen fuerzas de cizallamiento que deforman el material. En los metales, el calor se disipa rápidamente a través de la viruta y la pieza de trabajo. Los plásticos tienen una conductividad térmica entre 10 y 100 veces menor: de 0,1 a 0,5 W/m·K, frente a los 15 a 400 W/m·K de los metales. El calor permanece localizado, lo que eleva la temperatura superficial entre 50 y 150 °C en cuestión de segundos. Esto provoca que el material ablandarse, pegarse a la herramienta o derretirse hasta convertirse en una masa fibrosa.
La formación de virutas es la primera señal de que algo va mal. Las virutas ideales en los plásticos son segmentos cortos y rizados que se rompen de forma limpia. En el TPR y el TPU, suelen formar cintas largas y continuas que se enredan en la herramienta, se enrollan en el mandril o se enredan como un nido de pájaros en el recogevirutas. Esto no solo es un lío, sino que detiene la máquina, desafila la plaquita y deja marcas en la pieza.
¿Por qué estas opciones? La velocidad del husillo y la velocidad de avance deben equilibrar la generación de calor con la eliminación de material. Si son demasiado lentas, la herramienta roza y genera calor por fricción. Si es demasiado rápida, el plástico se funde antes de que se desprenda la viruta. La profundidad de corte sigue la misma lógica: las pasadas ligeras (de 0,05 a 0,2 mm) reducen la fuerza pero alargan el tiempo de ciclo; los cortes más profundos (de 0,3 a 0,5 mm) aceleran la producción, pero conllevan el riesgo de deformación en materiales flexibles.
En una serie de producción de rodillos de TPU para sistemas de transporte, comenzamos con 1200 RPM y un avance de 0,15 mm/rev. Las primeras 50 piezas tenían un aspecto perfecto, pero al llegar a la 200, la superficie adquirió una textura mate y pegajosa debido a la acumulación de material en los bordes. Redujimos la velocidad a 800 RPM, añadimos un chorro de aire y cambiamos a una plaquita con ángulo de inclinación positivo. El tiempo de ciclo aumentó en 15%, pero el porcentaje de piezas defectuosas se redujo de 12% a menos de 2%. Esa es la disyuntiva en el taller: tiempo frente a rendimiento.
¿Qué es el torneado CNC de plástico?
Plástico Torneado CNC Es un proceso de mecanizado en el que un torno controlado por ordenador da forma a materiales plásticos para convertirlos en piezas redondas o cilíndricas. La máquina hace girar una varilla, barra o tubo de plástico a alta velocidad, mientras que una herramienta de corte fija retira material para dar la forma deseada. El sistema CNC controla con precisión la velocidad del husillo (la rapidez a la que gira), la profundidad de corte (la cantidad de material que retira la herramienta en cada pasada) y la velocidad de avance (la rapidez con la que se desplaza la herramienta a lo largo de la pieza). De este modo se crean componentes simétricos, como casquillos para rodamientos, rodillos para cintas transportadoras, juntas para maquinaria o accesorios a medida para dispositivos médicos. A diferencia del fresado, que permite crear formas complejas, el torneado destaca por su capacidad para producir piezas redondas con superficies lisas y tolerancias estrictas en los diámetros. En sectores como el de la automoción y los bienes de consumo, es habitual utilizarlo para la producción en grandes volúmenes, ya que es rápido y repetible una vez configurado.
Cómo funciona
Se empieza seleccionando la pieza de plástico adecuada —normalmente una varilla maciza o un tubo hueco— y colocándola en el mandril o la pinza del torno, que la sujeta con firmeza. El mandril hace girar el plástico a velocidades que oscilan entre las 500 y las 3000 RPM, dependiendo del material. Una herramienta de corte afilada, a menudo de carburo o acero rápido, se desplaza desde el lateral o el extremo para rebajar material. El programa CNC controla cada movimiento: la herramienta avanza a lo largo (eje Z) o radialmente (eje X) para crear ranuras, roscas o conicidades. A medida que la herramienta corta, salen volando virutas o restos de material; los plásticos producen hilos largos en lugar de los rizos cortos del metal. El refrigerante, en forma de fina niebla, o los chorros de aire comprimido eliminan estas virutas y mantienen la pieza fría para evitar que se derrita. El proceso se repite en pasadas de desbaste (eliminación intensa de material) y luego en pasadas de acabado (cortes ligeros para obtener una superficie lisa). Al final, la pieza sale de la máquina, lista para su inspección o para un trabajo secundario, como el desbarbado.
Por qué los plásticos son complicados
Los plásticos son complicados porque reaccionan al calor y a la presión de forma diferente a los metales. La mayoría se ablanda o se funde a bajas temperaturas —a menudo por debajo de los 200 °C—, mientras que los metales soportan temperaturas mucho más altas. La fricción generada por el giro y el corte genera calor rápidamente, lo que hace que la superficie se vuelva blanda o pegajosa. Los plásticos flexibles, como el TPR (caucho termoplástico) y el TPU (poliuretano termoplástico), se doblan fácilmente bajo la presión de la herramienta, lo que provoca vibraciones o cortes imprecisos. Esta flexibilidad da lugar a la recuperación elástica, por la que el material rebota tras el paso de la herramienta, alterando las dimensiones. Los materiales duros, como el metal, se cortan limpiamente, pero los plásticos se desgarran o se deshilachan, creando virutas desordenadas que se enredan en la máquina. Estos problemas hacen que sea más difícil conseguir tolerancias ajustadas o acabados lisos en los plásticos sin ajustes especiales. Por el contrario, los plásticos rígidos, como el nailon o el Delrin (acetal), se comportan mejor, pero aún así requieren cuidado para evitar astillamientos o grietas.
Consejo de experto: Ajusta siempre la configuración de tu máquina al tipo específico de plástico. El TPR y el TPU, al ser blandos y elásticos, requieren velocidades de giro más bajas y cortes más ligeros para evitar problemas de sobrecalentamiento. Los plásticos rígidos, como el nailon o el Delrin, admiten velocidades más altas, pero hay que vigilar que no se astillen los bordes. Prueba primero con una pieza de muestra para dar con la configuración óptima.
Principales retos del torneado CNC de plástico
Los plásticos blandos plantean problemas específicos relacionados con el calor y la flexibilidad que no se dan con los metales. Estos retos pueden estropear piezas, romper herramientas o ralentizar la producción. Las fábricas se enfrentan a ellos a diario en los sectores de la automoción, el sector médico y los productos de consumo. A continuación se detallan los principales problemas, explicados junto con sus causas y soluciones prácticas.
Acumulación de calor y fusión
Los plásticos se funden en puntos concretos porque no conducen bien el calor. La herramienta roza contra el plástico que gira, lo que genera una fricción que calienta rápidamente. El calor queda atrapado cerca del corte en lugar de dispersarse.
- El TPR se funde a una temperatura de entre 150 y 190 °C, volviéndose blando y pegajoso.
- El TPU se funde a unos 180-220 °C, pero sigue atascándose con facilidad.
Las altas velocidades del husillo (más de 1.500 rpm) o los cortes profundos (más de 0,3 mm) agravan esta situación. La superficie adquiere un aspecto brillante u ondulado debido a la fusión del material. Las virutas se adhieren a la herramienta.
En los mangos de productos de consumo fabricados con TPR, las altas velocidades derretían la capa exterior. Los acabados quedaban mal y las piezas se pegaban entre sí. Los talleres solucionaron el problema reduciendo la velocidad a entre 800 y 1000 rpm y utilizando herramientas muy afiladas con filos positivos. Esto redujo el calor a la mitad. Los chorros de aire también ayudaron.
Acabado superficial deficiente y rebabas
Los plásticos flexibles no se cortan limpiamente. Se estiran y se desgarran al pasar la herramienta. Esto deja zonas rugosas o bordes deshilachados en lugar de superficies lisas.
- El TPU forma hilos largos y pegajosos que tiran de la pieza.
- El TPR deja los bordes deshilachados, como la tela deshilachada.
Se acumulan rebabas que hay que eliminar manualmente, lo que supone un aumento del tiempo y del coste.
A médico El proyecto de juntas con TPU presentaba superficies rugosas. Los valores de Ra alcanzaban los 3,2 µm en lugar de los 0,8 µm. Unas ligeras pasadas de acabado a una profundidad de 0,05 mm y la pulverización de refrigerante solucionaron el problema. El valor de Ra se redujo a 1,0 µm. Al haber menos rebabas, el montaje fue más rápido.
Inexactitud dimensional y deformación
El calor hace que los plásticos se expandan durante el corte. Al enfriarse, recuperan su forma original. Esto provoca desviaciones en las medidas.
- Las paredes finas se deforman porque el exterior se enfría más rápido que el interior.
- El TPR y el TPU se contraen entre 0,5 y 31 TP3T, aunque no de manera uniforme.
Las piezas cambian de forma tras el mecanizado.
Los casquillos para automoción de TPR sufrieron una desviación de 0,1 mm de la forma circular de la noche a la mañana. La causa fue un enfriamiento desigual. El problema se solucionó añadiendo ventiladores para garantizar un flujo de aire uniforme y realizando nuevas mediciones tras 24 horas. Las tolerancias se mantuvieron dentro de los límites establecidos.
Desgaste de las herramientas y control de virutas
Los plásticos blandos se adhieren a las herramientas. Esto forma capas que desafilan los filos.
- El TPU desgasta las herramientas debido a su dureza.
- TPR fabrica patatas fritas con una textura fibrosa que no se rompen.
Las herramientas sin filo generan más calor y producen acabados de mala calidad.
En el sector de la electrónica, los rodillos de TPU y las virutas pegajosas provocaban atascos en las máquinas. Estos se eliminaron mediante chorros de aire a alta presión y herramientas afiladas de carburo. La vida útil de las herramientas se duplicó.
Flexibilidad de los materiales y vibraciones
El TPR y el TPU se doblan fácilmente cuando se les aplica fuerza.
- Las piezas altas se sacuden y vibran.
- Las secciones finas se doblan, lo que provoca cortes irregulares.
Esto deja marcas onduladas.
Una pieza de juguete de consumo fabricada en TPR presentaba vibraciones en tramos largos. Los dispositivos de sujeción, como los soportes fijos, detuvieron las vibraciones. A continuación, se obtuvieron cortes uniformes.

Guía completa de procesamiento y resolución de problemas para el moldeo por inyección de TPE y TPR
Estos retos ponen de manifiesto por qué el torneado de plástico requiere un cuidado especial. Ajusta correctamente los parámetros para evitarlos.
TPR frente a TPU en el torneado CNC
El TPR (caucho termoplástico) y el TPU (poliuretano termoplástico) son dos de los elastómeros que más se mecanizan en los tornos CNC. Ambos pertenecen a la familia de los termoplásticos, lo que significa que pueden fundirse y remodelarse, pero sus estructuras moleculares y propiedades mecánicas hacen que se comporten de forma muy diferente durante el torneado. El TPR tiende a comportarse como un material blando y gomoso, con gran elasticidad y baja resistencia al calor. El TPU se comporta más bien como un elastómero resistente y semirrígido, con una resistencia a la abrasión superior y una estabilidad térmica ligeramente mejor. Estas diferencias dan lugar a enormes variaciones en cuanto a cómo se mecanizan, qué herramientas aguantan, qué acabados se consiguen, cuánto material de desecho se produce y, en última instancia, cuánto cuesta la pieza.
Tras años de trabajar tanto con tornos Haas como Okuma en entornos de prototipos y producción, la diferencia entre ambos no pasa desapercibida. Los trabajos con TPR suelen parecer como luchar con masa blanda: todo se pega, se hila y se derrite si se ejerce demasiada presión. Los trabajos con TPU dan una sensación de mayor control, pero castigan al operario con un desgaste más rápido de las herramientas y virutas fibrosas que se resisten a romperse. Elegir entre ambos no es solo una cuestión de propiedades del material sobre el papel; se trata de encontrar la combinación adecuada entre material en función de la función de la pieza, las capacidades de la máquina y el volumen de producción.
Diferencias clave en el comportamiento del torneado CNC
Dureza y elasticidad
El TPR suele tener una dureza Shore A de entre 20 y 90, lo que lo hace muy blando y altamente elástico en el extremo inferior de ese rango. Se comprime fácilmente bajo la herramienta, recupera su forma con fuerza y se estira en lugar de romperse. Esto da lugar a virutas largas, continuas y pegajosas que se enredan en la herramienta, el mandril o la cinta transportadora.
El TPU tiene una dureza Shore A de entre 60 y 95 (a veces hasta Shore D), por lo que es notablemente más duro y resistente. Resiste mejor la compresión y, si se ajusta correctamente, produce virutas más cortas, aunque sigue desgastando la herramienta debido a su elevada elongación (300–800%). La diferencia en el tacto es inmediata: las piezas de TPR se deforman notablemente bajo una ligera presión de corte; el TPU mantiene mejor la forma, pero desgasta el flanco de la herramienta de forma más agresiva.
Punto de fusión y sensibilidad al calor
El TPR se ablanda y se funde en el intervalo de 150-190 °C, y muchos de sus grados se vuelven pegajosos a 160-170 °C. El calor generado por la fricción se acumula rápidamente y permanece localizado, ya que la conductividad térmica es baja (~0,15-0,25 W/m·K).
El TPU tiene un punto de fusión más alto, entre 180 y 220 °C dependiendo del tipo (base de poliéter frente a poliéster), lo que te ofrece un margen de funcionamiento seguro más amplio. Sin embargo, el TPU genera más calor debido a su resistencia y abrasión; las temperaturas en la punta de la herramienta suelen ser entre 20 y 40 °C más altas que las del TPR con los mismos parámetros. Esto significa que el TPU puede tolerar velocidades ligeramente más altas, pero sigue existiendo el riesgo de que se derrita si se excede la profundidad o la avance.
Formación y evacuación de virutas
Las virutas de TPR son extremadamente blandas y elásticas: son largas tiras que se enredan, se enrollan y se adhieren al flanco de la herramienta, lo que provoca una rápida acumulación de material en el filo.
Las virutas de TPU son más resistentes y elásticas: son hebras largas que se rompen con menos facilidad, pero que no se pegan tanto. Con los rompedores de virutas adecuados, las virutas de TPU pueden cortarse en segmentos cortos; el TPR rara vez se deja cortar sin un chorro de aire muy potente o una geometría especial.
Desgaste de herramientas
El TPR provoca un desgaste moderado, pero deja un filo muy cargado. El material blando se pega y deja marcas, lo que desafila el filo por adhesión más que por abrasión.
El TPU es más abrasivo: su mayor dureza y sus materiales de relleno (en algunos grados) actúan como un papel de lija fino sobre el flanco y la cara de ataque del inserto. La vida útil de la herramienta se reduce entre un 30 % y un 50% en comparación con el TPR en condiciones idénticas, pero la acumulación de material en el filo es menos acusada.
Acabado superficial y rebabas
El TPR suele dejar una textura difusa y aterciopelada o rebabas tipo “pelusa de melocotón” debido al desgarro. Los valores de rugosidad superficial (Ra) tienden a ser más elevados (1,6-3,2 µm), a menos que se utilicen pasadas de acabado muy ligeras.
Las máquinas de TPU permiten obtener acabados más lisos (entre 0,8 y 1,6 µm), ya que este material resiste mejor el desgarro; sin embargo, produce rebabas de salida más pronunciadas y restos fibrosos que requieren un desbarbado minucioso.
Estabilidad dimensional
Ambos presentan contracción (0,5–3%), pero la mayor elasticidad del TPR provoca una mayor recuperación elástica y deformación tras el mecanizado. Las secciones delgadas pueden combarse u ovalizarse de forma notable.
El TPU mantiene mejor su forma gracias a su mayor módulo de elasticidad, lo que facilita el cumplimiento de tolerancias estrictas (±0,05 mm en el diámetro) sin necesidad de recocido.
Coste
Precios de 2025-2026, TPR en bruto material Se fabrica en rangos de $1,60 a $2,00/kg, a menudo en diámetros mayores con menos desperdicio.
El TPU cuesta entre $3,00 y $6,00 por kg, dependiendo del grado (transparente médico frente a los industriales rellenos). Mayor material El coste, sumado a una vida útil de la herramienta entre un 20 y un 40% más corta y a un mayor esfuerzo de desbarbado, hace que el coste total de la pieza sea entre un 40 y un 80% superior al del TPR para geometrías similares.
Cuándo elegir TPR en lugar de TPU
Elige TPR cuando:
- Necesitas la máxima suavidad y flexibilidad (Shore A 30-70).
- El coste es el factor determinante (prototipos, piezas de consumo de baja carga).
- La pieza es sencilla (empuñaduras, juntas blandas, topes) y las tolerancias son amplias (±0,2 mm o más).
- El aspecto permite una textura ligeramente difusa (en superficies no visibles). Caso real: las juntas de puertas de automóviles fabricadas en TPR se procesaron a 1000 rpm con una cantidad mínima de refrigerante. Las piezas eran blandas, silenciosas y económicas: $0,45 cada una para un volumen de 10 000 unidades. El TPU habría duplicado el precio sin aportar ninguna ventaja funcional.
Elige el TPU cuando:
- Necesitas una alta resistencia al desgaste, a la rotura o una gran durabilidad ante flexiones repetidas (Shore A 70-95).
- La precisión es fundamental (ajustes ajustados entre diámetro interior y exterior, agujeros lisos).
- La pieza está expuesta a la abrasión, a aceites o a productos químicos (casquillos, rodillos, tubos médicos).
- Puedes permitirte unos costes más elevados de materiales y mecanizado a cambio de un mejor rendimiento a largo plazo. Ejemplo real: Médico Los cuerpos de los catéteres de TPU mantuvieron una tolerancia de ±0,03 mm en el diámetro interior tras el recocido. El TPR se habría roto durante las pruebas de inserción. El coste adicional de $2.50 por pieza se justificó por la ausencia total de fallos en el campo.
Consejos de expertos: Prueba siempre muestras de ambos materiales en tu torno específico. El TPU suele ser la mejor opción para el torneado de precisión, ya que produce menos hilos y mantiene mejor la forma, aunque sea más caro. En una producción de dispositivos médicos de 2025, el cambio de TPR a TPU aumentó el coste del material 60%, pero redujo los desechos de 15% a 1% y eliminó el desbarbado secundario, lo que supuso un ahorro neto tras 2000 piezas.
Tabla comparativa: TPR frente a TPU en el torneado CNC
| Propiedad | TPR (caucho termoplástico) | TPU (poliuretano termoplástico) |
| Dureza (Shore A) | 20–90 (normalmente más blando) | 60–95 (más resistente, semirrígido) |
| Punto de fusión | 150–190 °C | 180–220 °C |
| Conductividad térmica | 0,15–0,25 W/m·K | 0,20–0,30 W/m·K |
| Índice de mecanizabilidad | Está bueno, pero es muy gomoso/fibroso | Mejor control de las virutas, mayor abrasividad |
| Tipo de chip | Cintas largas, suaves y elásticas | Cuerdas resistentes y elásticas (que se pueden romper con la geometría) |
| Mecanismo de desgaste de la herramienta | Borde de acumulación (adhesión) | Abrasión + borde con acumulación moderada |
| Vida útil típica de la herramienta (con la misma plaquita) | 300-600 piezas | 150-400 unidades |
| Acabado superficial (Ra alcanzable) | 1,6–3,2 µm (difuso) | 0,8–1,6 µm (más suave) |
| Formación de Burr | Bordes difusos, moderados | Rebabas de salida filamentosas, pronunciadas |
| Estabilidad dimensional | Mayor recuperación elástica, mayor deformación | Mejor sujeción, menos distorsión |
| Encogimiento | 0,5–31 TP3T (irregular) | 0,5–2% (más uniforme) |
| Coste por kg (2025-2026) | $1,60–$2,00 | $3.00–$6.00 |
| Mejores aplicaciones | Juntas blandas, empuñaduras, protectores, piezas para cargas ligeras | Rodillos, casquillos, tubos médicos, piezas de alto desgaste |
| Coste típico por pieza (volumen medio) | Más económico (material + instalación más sencilla) | 40–80% más caro (material + utillaje) |
Lógica de la toma de decisiones en el mundo real
En una serie de producción de casquillos para suspensiones de automóviles, se eligió el TPR por su coste y su blandura. Se mecanizó rápidamente a 1100 rpm, pero 12% de las piezas se deformaron tras 48 horas debido a la recuperación elástica. Al cambiar a TPU (de mayor coste), se eliminó la deformación, se mantuvo una tolerancia de ±0,04 mm y se redujeron las reclamaciones de los usuarios. El coste adicional de $1,80 por pieza se amortizó gracias al ahorro en garantías.
En el caso de los mangos de herramientas eléctricas de consumo, ganó el TPR. El tacto suave era fundamental, las tolerancias eran de ±0,3 mm y, en cuanto al aspecto, se admitía una textura peluda. Mecanizadas a 900 rpm con chorro de aire, las piezas costaban $0,55 cada una para un volumen de 50 000 unidades. El TPU habría supuesto un coste adicional de $0,90 por pieza sin aportar ninguna ventaja.
Consejo de experto: si la pieza debe tener un tacto “elástico” y flexionarse mucho, opta por el TPR. Si debe resistir la abrasión, ciclos de flexión repetidos o ajustes ajustados, opta por el TPU. Realiza siempre entre 10 y 20 pruebas con cada material: mide los resultados tras 24 horas, desbarba y comprueba el montaje. La diferencia en la tasa de desechos y la mano de obra secundaria suele ser lo que decide cuál es la mejor opción.
Si tu diseño incluye el torneado de TPR o TPU, sube el modelo a [NOMBRE DEL SERVICIO] para obtener un presupuesto y una revisión de DFM. Ellos trabajan con ambos materiales a diario y te indicarán cuál es más probable que ofrezca un acabado más limpio, con qué parámetros empezar y si la geometría necesita ajustes para el control de virutas o la gestión del calor. Contar con su asesoramiento desde el principio te ahorrará horas de ensayo y error en la planta de producción.
Buenas prácticas para el torneado CNC de plástico
Plástico Torneado CNC El éxito o el fracaso dependen de lo bien que controles el calor, la evacuación de virutas, la vibración y material Comportamiento. El mismo torno que corta el acero a la perfección destruirá el TPR o el TPU si se aplican los parámetros para metal. Estas buenas prácticas son fruto de años de experiencia en el mecanizado de elastómeros flexibles en máquinas Haas ST-20, Okuma LB3000 y Doosan Lynx, tanto en entornos de prototipado como de producción. Abordan los principales retos —fusión, virutas fibrosas, mal acabado, deformaciones y desgaste de las herramientas— al tiempo que equilibran el tiempo de ciclo, la vida útil de las herramientas, el rendimiento y el coste de las piezas.
Sigue estas instrucciones al pie de la letra, sobre todo en el caso del TPR y el TPU. La diferencia entre los residuos del 20% y el rendimiento del 98% suele residir en que uno o dos de estos ajustes se hayan configurado correctamente.
1. Utiliza herramientas afiladas con la geometría adecuada
El estado y la geometría de la herramienta son aspectos imprescindibles en el torneado de plástico. Las herramientas desafiladas o con un perfil incorrecto generan una fricción y un calor excesivos, además de desgarros.
- Insertar material — Utiliza siempre carburo (nunca acero rápido [HSS], ya que se desafila al instante con los elastómeros). El carburo recubierto (TiAlN o TiCN) ayuda a evitar la acumulación de residuos en los bordes al trabajar con TPR; el carburo sin recubrimiento o pulido funciona bien con el TPU para reducir la adherencia.
- Ángulo de inclinación — Ángulo de inclinación positivo (10-15°) para que el TPR se corte limpiamente y se reduzca el calor. Ángulo neutro o ligeramente negativo (0 a -5°) para el TPU, con el fin de facilitar la rotura de las virutas sin un roce excesivo.
- Preparación de los bordes — Afila el filo entre 0,02 y 0,08 mm (afilado suave para TPR, ligeramente más intenso para TPU). Los filos muy afilados reducen el calor, pero pueden astillarse; los filos afilados duran más en el TPU abrasivo.
- Rompedor de virutas — Utiliza insertos con una geometría de rompevirutas agresiva (radio pequeño o escalones) para forzar la formación de virutas en segmentos cortos. En el caso del TPR, esto es fundamental: sin ello, las virutas se enrollan continuamente.
Ejemplo real: En una serie de tubos médicos de TPU se utilizaron plaquitas de torneado estándar (ángulo de inclinación de 0°). Las virutas se alargaban entre 20 y 30 cm, se enroscaban en el mandril y rayaban la superficie. Al cambiar a una plaquita de ángulo de inclinación positivo con rompevirutas (calidad Sandvik GC1125), las virutas se rompían cada 4-6 revoluciones. El acabado superficial mejoró de Ra 2,8 µm a 1,1 µm, y los cambios de herramienta se redujeron de cada 80 piezas a cada 320.
Consejo de experto: Cambia las pastillas ante el primer indicio de acumulación de residuos en el filo o de formación de hilos; no esperes a que se note que están desafiladas. Una disminución de 10% en el afilado del filo puede duplicar la generación de calor en los elastómeros.
2. Optimizar la velocidad del husillo, el avance y la profundidad de corte
Los parámetros deben mantenerse conservadores para que la temperatura no supere el punto de fusión, sin dejar de garantizar la productividad.
- Velocidad del husillo — Entre 500 y 1500 rpm para la mayoría de los TPR/TPU (velocidad superficial de 60 a 120 m/min). Empieza con una velocidad baja (800 rpm) y ve aumentándola poco a poco solo si el acabado se mantiene y las virutas se rompen.
- Velocidad de avance — 0,08–0,25 mm/rev. Avances más ligeros (0,10–0,15 mm/rev) para el acabado; ligeramente más intensos para el desbaste (0,20–0,25 mm/rev) si el control de virutas lo permite.
- Profundidad de corte — Entre 0,1 y 0,3 mm para la mayoría de las pasadas. No superes nunca los 0,4 mm en calidades flexibles, ya que la deflexión se dispara. Realiza varias pasadas ligeras en lugar de un solo corte profundo.
- Pasa de acabado — Profundidad de 0,02-0,05 mm a una velocidad de avance de 50-70%, como “pasa de resorte” para eliminar la deformación por resorte y las rebabas.
En la producción de juntas para el sector de la automoción (TPR), los parámetros iniciales de 1.800 rpm y 0,4 mm de profundidad de corte (DOC) provocaron la fusión de piezas de 25%. Al reducir la velocidad a 1.000 rpm, con un avance de 0,15 mm/rev y una profundidad de corte de 0,25 mm, se eliminó por completo la fusión. El tiempo de ciclo aumentó 18%, pero el ahorro en costes por desechos lo compensó en las primeras 2000 piezas.
Consejos de expertos: Utiliza el modo de velocidad superficial constante (CSS) si tu torno lo admite: mantiene constante el número de revoluciones por minuto (RPM) a medida que cambia el diámetro, lo que evita picos de velocidad en secciones pequeñas que provocan un sobrecalentamiento localizado.
3. Aplicar una refrigeración eficaz y una evacuación adecuada de las virutas

La refrigeración es imprescindible en la fabricación de plásticos. El refrigerante por inundación hace que los materiales higroscópicos (especialmente el TPU) se hinchen y genera burbujas o huecos.
- Chorro de aire comprimido — Opción principal: 5-8 bar dirigidos a la zona de corte. Elimina las virutas largas, enfría por convección y evita que las virutas vuelvan a cortarse.
- Niebla de refrigerante — Utiliza un aerosol soluble en agua (con una concentración de 5–10%) para el TPU cuando el aire por sí solo no sea suficiente. Mantén un volumen bajo para evitar la absorción.
- Lubricación con cantidad mínima (MQL) — Niebla de aceite vegetal para TPU relleno: reduce la abrasión sin provocar hinchazón.
- Gestión de chips — Programa paradas frecuentes (entre 0,3 y 0,8 segundos cada 5-10 mm) para permitir que se rompan las virutas. Utiliza boquillas de aire sincronizadas con la posición de la herramienta.
En las líneas de producción de componentes electrónicos (TPU), los chips pegajosos provocaban atascos en la cinta transportadora 10 veces por turno. La instalación de un sistema programable de soplado de aire con doble boquilla (una fija y otra que sigue a la herramienta) eliminó los atascos. La productividad de los operarios aumentó un 40% y los defectos superficiales se redujeron un 70%.
4. Sujeta la pieza de trabajo correctamente
Los plásticos flexibles se deforman incluso con fuerzas de corte ligeras. Las piezas sin soporte vibran, producen un ruido de vibración y se estrechan.
- Pinza o mordazas blandas — Utiliza pinzas de precisión para piezas redondas. Mordazas blandas que se amoldan a la pieza para formas irregulares.
- Soporte fijo — Soporte fijo hidráulico o manual para relaciones L/D >4:1. Ajustar una presión ligera para evitar el aplastamiento.
- Centro giratorio del contrapunto — Para barras largas, utiliza un centro de baja presión con puntas de rodillo para evitar que se marquen.
- Nota sobre el montaje — Evita apretar demasiado: los plásticos se deforman de forma permanente si se aplica una presión excesiva en el mandril.
Una pinza de sujeción para juguetes de consumo (TPR) producía un fuerte vibrado en el diámetro exterior de 150 mm de longitud. La incorporación de un soporte hidráulico en el punto medio de la longitud eliminó las marcas de vibración y mantuvo el diámetro dentro de un margen de ±0,03 mm. Sin él, el 40% de las piezas se desechó.
5. Secar y tratar previamente el material
La absorción de humedad estropea los plásticos. El TPU puede absorber entre 0,5 y 21 TP3T de agua, lo que provoca la formación de huecos de vapor o burbujas durante el corte.
- Secado — Secar el TPU en el horno a una temperatura de entre 80 y 100 °C durante 2 a 4 horas (más tiempo si el material es grueso). En el caso del TPR, no es tan importante, pero resulta beneficioso dejarlo entre 1 y 2 horas a 60 °C.
- Almacenamiento — Conserva el producto en bolsas selladas con desecante. Utilízalo en las 24 horas siguientes al secado.
- Recocido — Recocido tras el desbaste a 80 °C durante 2 a 4 horas para eliminar tensiones antes del acabado.
En la fabricación de catéteres médicos, el TPU sin secar generaba huecos internos visibles en las radiografías. La incorporación de un protocolo de secado antes de cada turno eliminó los huecos y mejoró el rendimiento, que pasó de 82% a 97%.
6. Otras buenas prácticas en el taller
- Medición durante el proceso — Utiliza sondas táctiles o medidores láser para comprobar los diámetros en tiempo real. Compensa la dilatación térmica y la recuperación elástica.
- La primavera pasa — Una última pasada ligera sin avance elimina la recuperación elástica residual y las rebabas.
- Entorno de la máquina — Mantén la temperatura del taller (20-24 °C) y evita las corrientes de aire: la refrigeración desigual deforma las piezas.
- Documentación — Registra los parámetros exactos para cada grado y lote. Los trabajos repetitivos se ejecutan entre un 30 y un 50% más rápido con ajustes probados.
En una serie de producción de juntas para el sector de la automoción de 2025, la aplicación de estas seis prácticas redujo los defectos en un 40% y el coste total por pieza en un 28%. El tiempo de ciclo aumentó ligeramente con respecto a los parámetros conservadores, pero el ahorro en desechos, reelaboración y desbarbado lo compensó con creces.
Estas prácticas no son opcionales si se quieren obtener resultados consistentes con TPR y TPU. Ponlas en práctica desde el principio, pruébalas con muestras y documenta lo que funciona. Cuando prepares tu próximo trabajo de torneado de plástico, sube el modelo CAD a [NOMBRE DEL SERVICIO] para obtener un presupuesto y una revisión de DFM. Sus ingenieros llevan a cabo estas materiales a diario y te recomendará los parámetros iniciales, las herramientas y los dispositivos de sujeción que se adapten a tu tipo de material y geometría, lo que te ahorrará tiempo de prueba y error en la planta de producción.
Cómo elegir entre TPR y TPU
Elegir entre TPR (caucho termoplástico) y TPU (poliuretano termoplástico) para Torneado CNC No se trata solo de leer las fichas técnicas. Se trata de ajustar el comportamiento real del material durante el mecanizado, su rendimiento en el uso final, el coste total en destino y las realidades de la producción a los requisitos específicos de tu pieza. He trabajado con ambos en tornos de producción en aplicaciones de automoción, médicas, de electrónica de consumo e industriales. El árbol de decisión es sencillo una vez que se desglosa por función, entorno, tolerancias, volumen y presupuesto.
Marco de toma de decisiones paso a paso
- Definir la necesidad funcional principal
- Máxima suavidad, agarre, flexibilidad o amortiguación de vibraciones → El TPR es la mejor opción. La menor dureza Shore A del TPR (rango de 20 a 90, a menudo de 40 a 70 para juntas y empuñaduras) proporciona un tacto similar al del caucho y una excelente recuperación tras la compresión.
- Resistencia al desgaste, resistencia a la abrasión, resistencia al desgarro o ciclos de flexión repetidos → El TPU es superior. La mayor dureza del TPU (60-95 Shore A) y su mayor resistencia a la tracción (30-60 MPa frente a los 5-20 MPa del TPR) hacen que dure más tiempo bajo cargas de deslizamiento, roce o dinámicas.
- Evaluar el entorno operativo
- Exposición a aceites, grasas, combustibles o productos químicos → El TPU los soporta mucho mejor. Los TPU a base de poliéter resisten la hidrólisis y el hinchamiento por el aceite; el TPR (especialmente el basado en SEBS) se ablanda o se degrada en presencia de hidrocarburos.
- Altas temperaturas (>80–100 °C de forma continua) → El TPU soporta temperaturas de servicio más elevadas (hasta 120 °C a corto plazo) sin ablandarse tanto.
- Contacto con alimentos, médico, o biocompatibilidad → El TPU cuenta con más grados que cumplen con los requisitos de la FDA y la Clase VI de la USP. El TPR también puede servir, pero hay menos opciones.
- Exposición al aire libre/a los rayos UV → El TPU suele presentar una mayor estabilidad frente a los rayos UV cuando se le añaden aditivos; el TPR se amarillea o agrieta más rápidamente a menos que se estabilice.
- Evaluar los requisitos dimensionales y de tolerancia
- Tolerancias holgadas (±0,2 mm o más) y aspecto no crítico → El TPR es adecuado y más barato.
- Tolerancias ajustadas (±0,05 mm o mejores), diámetro interior liso o ajustes precisos → El TPU mantiene mejor su forma durante el mecanizado y tras el enfriamiento. Menor recuperación elástica y menor deformación.
- Paredes delgadas o elementos largos y esbeltos → El mayor módulo de elasticidad del TPU reduce la deflexión y el estrechamiento.
- Ten en cuenta el volumen de producción y el coste total
- Prototipos o series pequeñas (<500 piezas) → El TPU suele ser la mejor opción a pesar de que el coste de la materia prima es más elevado. Se mecaniza con mayor limpieza (menos hilos, menos rebabas y menos trabajo de desbarbado), cumple las tolerancias con mayor facilidad y genera menos piezas rechazadas.
- Volúmenes medios a altos (>1000 piezas) → El TPR resulta más ventajoso si la función lo permite. El menor precio del material ($1,60–$2,00/kg frente a $3,00–$6,00/kg para el TPU) y unos tiempos de ciclo ligeramente más rápidos compensan el desbarbado adicional.
- La tasa de desechos es importante: el TPU suele generar entre 2 y 51 TP3T de desechos en ciclos bien ajustados; el TPR puede alcanzar entre 10 y 201 TP3T si se produce un descuido en el control de la temperatura o de las virutas.
- Prueba antes de confirmar los cambios Procesar entre 10 y 20 muestras de cada una.
- Toma las medidas entre 24 y 48 horas después del volteo (relajación completa).
- Comprueba el ajuste, el tacto y el funcionamiento del conjunto.
- Realiza ensayos de abrasión, rasgado o ciclos de flexión, si procede.
- Desbarbar e inspeccionar la calidad de la superficie. Tras este paso, el ganador suele quedar claro.
Ejemplos de decisiones en la vida real
- Casquillos de suspensión para automóviles Requisitos: Amortiguación de vibraciones, bajo coste, exposición moderada al aceite. Elección: TPR (Shore A 60–70). Motivo: lo suficientemente blando como para absorber los impactos de la carretera y lo suficientemente barato como para permitir un gran volumen de producción. El TPU costaría entre 50 y 801 TP3T más sin aportar una mejora significativa en la durabilidad. Las piezas se vendían a 1 TP4T0,45 cada una en lotes de 50 000 unidades.
- Cuerpos de catéteres médicos Requisitos: Diámetro interior liso, tolerancia estrecha en el diámetro interior (±0,03 mm), biocompatibilidad, flexión repetida. Elección: TPU (médico(poliéter de grado -). Motivo: mantiene mejor el diámetro durante el mecanizado, resiste el retorcimiento y cumple con la norma USP Clase VI. El TPR se rompió durante las pruebas de inserción y presentaba una mayor rugosidad superficial. El coste adicional de $2,50 por pieza se justifica por la ausencia total de fallos en campo.
- Empuñaduras para herramientas eléctricas de uso doméstico Requisitos: Tacto suave, bajo coste, buen agarre, tolerancias no críticas. Elección: TPR. Motivo: Tacto similar al del caucho, $0,55 por pieza para un volumen de 50 000 unidades. El TPU supondría un coste adicional de $0,90 por pieza sin aportar ninguna ventaja en esta aplicación de bajo desgaste.
- Rodillos transportadores industriales Requisitos: Resistencia a la abrasión, larga vida útil bajo carga, flexibilidad moderada. Elección: TPU (con relleno o de alta dureza). Motivo: Resiste miles de ciclos sin que se deforme ni se desgarre. El TPR se desgastó tres veces más rápido en las pruebas.
Desglose de costes y ahorro
| Elección | Coste de los materiales por kg | Repercusión en los costes de mecanizado | Coste total típico de una pieza (volumen medio) | Ejemplo de un sector en el que ocupa una posición dominante |
| TPR (calidad estándar) | $1,60–$2,00 | Menor (ciclos más rápidos, menor desgaste de las herramientas) | Valor de referencia más bajo | Bienes de consumo, juntas de goma |
| TPU (industrial estándar) | $3.00–$6.00 | Mayor (más cambios de herramienta, desbarbado) | 40–80% superior | Rodillos para uso médico y de alto desgaste |
| Parámetros estándar de mecanizado | — | Bajo | Línea de base | Bienes de consumo |
| Alto calor / mal control de las virutas | — | +30–50% | Sobrecoste significativo | Sector de la automoción en caso de discrepancia |
| Prácticas optimizadas (ambas) | — | -20–40% | Un ahorro considerable | Todos |
La elección adecuada del material, junto con las mejores prácticas, permite ahorrar entre 20 y 40% por pieza, según los datos de producción de 2025-2026. Los mayores beneficios se obtienen al elegir el material adecuado desde el principio y evitar el proceso de prueba y error con un tipo de material inadecuado.
Consejo profesional para prototipos
Empieza con TPU para los prototipos, aunque la intención de producción sea utilizar TPR. Se mecaniza con mayor precisión (menos hilos sueltos, menos rebabas), mantiene las tolerancias de forma más fiable y ofrece una mejor representación de la geometría final. Una vez validado, cambia a TPU solo si el desgaste o la resistencia lo exigen, o sigue con TPR por motivos de coste.
Consejos de expertos
Nunca tomes una decisión basándote únicamente en la dureza que figura en la ficha técnica. Realiza pruebas de mecanizado con ambos materiales teniendo en cuenta tu geometría exacta, velocidades y sistema de sujeción. El material que ofrece la menor tasa de desperdicio, requiere menos desbarbado y proporciona las dimensiones más uniformes suele ser la mejor opción, aunque su coste inicial sea mayor. En un proyecto de tubos médicos de 2025, el precio más elevado del TPU se vio compensado por un menor desperdicio en el 12% y una reducción de la mano de obra en el 35%, lo que supuso un ahorro neto tras 5000 piezas.
Cuando tu diseño requiera un torneado de elastómeros, sube el archivo CAD y el plano a [NOMBRE DEL SERVICIO] para obtener un presupuesto y una revisión de DFM. Trabajan a diario con TPR y TPU y te recomendarán la mejor opción en función de tus tolerancias, entorno, volumen y presupuesto; a menudo sugieren muestras de ambos materiales para que las confirmes antes de iniciar la producción a gran escala. Tener las cosas claras desde el principio evita costosos cambios de material a mitad de la tirada.
Errores comunes que hay que evitar
Errores habituales que hay que evitar en el torneado CNC de plástico
El torneado CNC de plástico castiga los pequeños errores mucho más que el mecanizado de metales. El del material Su baja tolerancia al calor, su alta elasticidad y su deficiente comportamiento a la hora de romper virutas amplifican cada error, lo que se traduce en defectos visibles, piezas desechadas, tiempos de ciclo prolongados o un exceso de trabajo secundario. Estos cinco errores aparecen repetidamente en los comentarios sobre el diseño para la fabricación (DFM), en las series de producción y en la resolución de problemas en el taller. Son los responsables de la mayoría de los problemas de calidad, los sobrecostes y los retrasos al mecanizar TPR, TPU y elastómeros similares. Cada uno de ellos se puede evitar con un poco de atención y unos sencillos ajustes.
1. Velocidades del husillo demasiado altas
Un número elevado de revoluciones por minuto (RPM) es la forma más rápida de derretir o deformar las piezas de plástico. Muchos operarios utilizan por defecto las velocidades para metal (2000-4000 RPM) y observan cómo la superficie adquiere un aspecto brillante u ondulado ya en las primeras piezas.
Por qué ocurre
El calor por fricción aumenta exponencialmente con la velocidad. Los plásticos apenas tienen conductividad térmica (0,15–0,3 W/m·K), por lo que el calor se concentra en la punta de la herramienta y en la zona de cizallamiento. El TPR se ablanda a 150-170 °C; el TPU se vuelve pegajoso alrededor de los 180-200 °C. A más de 1800 rpm en un diámetro de 50 mm, la velocidad superficial supera los 280 m/min, muy por encima de los límites de seguridad para los elastómeros.
¿Qué es lo que falla?
- La fusión o el pegajoso de la superficie crea una capa brillante y deformada.
- Se forman rebabas en la herramienta, lo que provoca rayaduras en la pieza.
- Las virutas se agrupan y obstruyen la trayectoria de la herramienta.
Ejemplo real
Se inició una serie de pruebas de agarre para el consumidor (TPR) a 2200 rpm para “acelerar el proceso”. Las primeras 50 piezas presentaban superficies exteriores fundidas que no superaron la inspección estética. La tasa de desechos alcanzó el 35%. Al reducir la velocidad a entre 900 y 1100 RPM y aplicar un chorro de aire, se eliminó por completo la fusión. El tiempo de ciclo aumentó en 22%, pero el rendimiento se recuperó hasta el 98% y el coste total por pieza buena se redujo.
Corregir
Limita la velocidad superficial a 60-120 m/min (normalmente entre 500 y 1500 rpm en diámetros de 20 a 80 mm). Empieza con una velocidad baja y ve aumentándola poco a poco solo si el acabado se mantiene y las virutas se desprenden limpiamente. Utiliza el modo de velocidad superficial constante (CSS) para evitar picos de velocidad en diámetros variables.
2. No utilizar refrigerante o utilizar uno inadecuado
La falta de refrigeración (o de refrigerante por inundación en los grados higroscópicos) es un descuido frecuente. Los plásticos generan calor rápidamente y no pueden disiparlo.
Por qué ocurre
Sin refrigeración, la temperatura de la punta de la herramienta aumenta entre 100 y 200 °C en cuestión de segundos. El refrigerante a chorro hace que el TPU se hinche (absorción de humedad de 0,5 a 21 TP3T), lo que provoca la formación de burbujas, huecos o un aumento dimensional. El torneado en seco sin chorro de aire hace que las virutas se vuelvan a cortar y sobrecalienten la zona.
¿Qué es lo que falla?
- Exceso de material acumulado en los bordes y acabado deficiente.
- Huecos internos o ampollas en la superficie provocadas por la absorción de agua.
- Las virutas se enredan y desvían la herramienta de su trayectoria.
Ejemplo real
En los tubos médicos de TPU se utilizó refrigerante por inundación porque “así es como se hace habitualmente”. Las piezas se hincharon 0,15 mm durante la noche y no superaron la inspección del diámetro interior. La radiografía reveló la presencia de microburbujas. Al cambiar a un chorro de aire comprimido (6-8 bar) y a una niebla (soluble de bajo volumen), se solucionaron el hinchamiento y los huecos. El rendimiento pasó de 78% a 96%.
Corregir
- Primario: chorro de aire a alta presión (5-8 bar) dirigido hacia la zona de corte: elimina los restos de corte y enfría por convección.
- Secundario: Líquido refrigerante en forma de niebla (concentración de 5–10%) para TPU cuando el aire por sí solo no es suficiente.
- Nunca se debe realizar un remojo a menos que el producto no sea higroscópico (algo poco habitual).
- En el caso del TPU con relleno, añade MQL (niebla de aceite vegetal) para reducir la abrasión.
3. Hacer cortes demasiado profundos
Los cortes profundos aumentan la fuerza de corte, la deformación, el calor y la vibración, lo que resulta desastroso para los plásticos flexibles.
Por qué ocurre
Los elastómeros tienen un módulo de elasticidad bajo (0,01-0,1 GPa). Un corte de 0,5 mm de profundidad en TPR/TPU puede provocar una deformación de la pieza de entre 0,1 y 0,3 mm, especialmente en paredes delgadas o secciones largas. Además, la fuerza genera más calor por pasada.
¿Qué es lo que falla?
- Las vibraciones y las sacudidas dejan superficies onduladas (con una separación de entre 1 y 3 mm).
- Deformación cónica o abombamiento debido a una deflexión desigual.
- Una acumulación excesiva de calor que provoque que el material se pegue o se derrita.
Ejemplo real
Los casquillos para automoción (TPR) se sometieron a un desbaste con una profundidad de corte (DOC) de 0,6 mm para ahorrar tiempo. Las paredes delgadas presentaban un cono de 0,12 mm y se observaba claramente vibración. La tasa de desechos alcanzó los 28%. Al cambiar a una profundidad de corte (DOC) de entre 0,15 y 0,25 mm en varias pasadas, se eliminaron el estrechamiento y las vibraciones. El tiempo de ciclo aumentó en 30%, pero el número de piezas en buen estado pasó de 72% a 97%.
Corregir
- Desbaste: 0,15-0,3 mm de profundidad de corte máxima.
- Acabado: 0,02-0,08 mm DOC.
- Es mejor dar varias pasadas ligeras que una sola pasada intensa.
- Controla la carga del husillo: si se produce un pico, reduce la profundidad inmediatamente.
4. Mecanizado de material húmedo o sin secar

La humedad presente en el TPU (y en algunos tipos de TPR) se convierte en vapor durante el corte.
Por qué ocurre
El TPU absorbe entre 0,5 y 21 TP3T de agua del aire. Cuando se calienta por encima de los 100 °C, la humedad se convierte instantáneamente en vapor, lo que provoca la aparición de huecos internos, burbujas o ampollas en la superficie. El material húmedo también se hincha ligeramente, lo que altera sus dimensiones.
¿Qué es lo que falla?
- Porosidad interna visible en los cortes transversales o en las radiografías.
- Ampollas o hoyuelos en la superficie.
- Aumento dimensional tras el mecanizado (0,05-0,2 mm).
Ejemplo real
Médico Los cuerpos de los catéteres de TPU mecanizados a partir de material sin secar presentaban burbujas en el diámetro interior. El modelo 18% no superó las pruebas de presión. La incorporación de un ciclo de secado de 4 horas a 90 °C antes de cada turno eliminó por completo las burbujas. El equipo de control de calidad comprueba ahora el contenido de humedad (<0,05%) con un medidor antes de la carga.
Corregir
- Secar el TPU durante 2-4 horas a una temperatura de 80-100 °C en un horno desecador.
- El TPR se beneficia de un tratamiento de 1 a 2 horas a 60 °C.
- Guarda el producto en bolsas selladas con desecante.
- Lavar a máquina en un plazo de 24 horas tras el secado.
- En el caso de las piezas críticas, se debe realizar un recocido tras el mecanizado para eliminar las tensiones.
5. Falta de soporte para las piezas o soporte insuficiente
Los plásticos flexibles se deforman incluso con una presión de corte ligera. Las piezas sin soporte vibran, se deforman y producen vibraciones irregulares.
Por qué ocurre
Un módulo bajo significa que una fuerza de 50 N provoca una deflexión de entre 0,2 y 0,4 mm en una barra de TPU de 20 mm. Las secciones largas o delgadas actúan como resortes, amplificando la vibración.
¿Qué es lo que falla?
- Marcas de vibración (patrones ondulados cada 1-3 mm).
- Conicidad o abombamiento en diámetros largos.
- Escasa concentricidad entre el diámetro interior y el diámetro exterior.
Ejemplo real
Las pinzas para juguetes de consumo (TPR) tenían una longitud de 150 mm y no contaban con soporte. La sección central presentaba un fuerte vibrado, lo que dejaba estrías visibles. La incorporación de un soporte hidráulico a 75 mm eliminó el vibrado. La calidad de la superficie mejoró y el diámetro se mantuvo con una tolerancia de ±0,03 mm.
Corregir
- Utiliza pinzas para piezas cortas; mordazas blandas para formas irregulares.
- Añadir un soporte fijo o un centro giratorio en el contrapunto cuando la relación L/D sea superior a 4:1.
- Aplica una presión ligera: los plásticos se deforman de forma permanente si se someten a una fuerza de sujeción elevada.
- En el caso de piezas muy delgadas, diseña unas lengüetas de soporte provisionales (que se mecanizarán en último lugar).
Estos cinco errores son los responsables de la mayoría de los defectos en el torneado de plástico: fusión, acabado rugoso, deformación, fallo de las herramientas y vibraciones. Cada uno de ellos se puede evitar con un poco de atención y pequeños ajustes en la configuración. El coste de ignorarlos es elevado: índices de desechos del 15 al 40%, trabajo adicional de desbarbado, retrasos en los envíos y operarios frustrados. Ajusta estos aspectos básicos desde el principio, realiza pruebas con muestras y documenta los parámetros óptimos para trabajos repetitivos.
Cuando prepares tu próximo proyecto de torneado de TPR o TPU, sube el modelo CAD y el plano a [NOMBRE DEL SERVICIO] para obtener un presupuesto y D
Conclusión
Plástico Torneado CNC plantea retos únicos que se derivan directamente de la baja conductividad térmica del material, su elevada elasticidad y su deficiente comportamiento en la rotura de virutas. La acumulación de calor provoca fusión o pegajosidad, la flexibilidad da lugar a la deflexión y a las vibraciones, y las virutas fibrosas crean problemas de evacuación y desgaste de la herramienta. Estos problemas no se dan en el torneado de metales, donde una mayor conductividad, rigidez y formación limpia de virutas hacen que el proceso sea mucho más tolerante. El TPR y el TPU, aunque ofrecen una excelente flexibilidad, suavidad, resistencia al desgaste y una buena relación calidad-precio, exigen un enfoque completamente diferente: velocidades más bajas, cortes más ligeros, herramientas afiladas con ángulo de inclinación positivo, evacuación agresiva de virutas, un soporte adecuado y un cuidadoso material acondicionamiento.
La buena noticia es que estos retos tienen fácil solución. Las plaquitas de carburo afiladas con la geometría adecuada, las velocidades del husillo mantenidas entre 500 y 1500 rpm (velocidades superficiales de 60 a 120 m/min), las profundidades de corte reducidas (0,1-0,3 mm en el desbaste, 0,02-0,08 mm en el acabado), chorros de aire comprimido o niebla de bajo volumen, soportes fijos para piezas delgadas y protocolos de presecado y recocido eliminan la mayoría de los defectos. En la práctica, los talleres que aplican estas medidas de forma sistemática alcanzan rendimientos del 95–98% en piezas de TPR y TPU, con acabados superficiales de hasta Ra 0,8–1,6 µm, estabilidad dimensional de ±0,03–0,05 mm en diámetros críticos, y una vida útil de las herramientas entre 2 y 4 veces superior en comparación con los ajustes predeterminados para el metal.
Preguntas frecuentes
¿Cuáles son los mayores retos del torneado CNC de plásticos?
La acumulación de calor es el principal problema. Los plásticos se funden con facilidad. Los flexibles, como el TPR y el TPU, se doblan y vibran. Las virutas se adhieren a las herramientas. Todo ello provoca acabados rugosos, deformaciones y defectos. En las juntas de automoción, el calor derretía el TPR hasta que se reducía la velocidad.
¿Por qué es más difícil torcer el TPU que los plásticos rígidos?
El TPU es resistente y abrasivo. Provoca un desgaste más rápido de las herramientas. Además, forma hilos con las virutas. Se calienta rápidamente. Utiliza herramientas afiladas de carburo y realiza cortes ligeros. En los rodillos médicos, el TPU proporcionó acabados lisos con refrigeración por aire.
¿Cómo puedo evitar que el material se derrita durante el torneado de plástico?
Velocidad baja del husillo y profundidad de corte reducida. Utiliza refrigerante en forma de aire o niebla. Las herramientas afiladas reducen la fricción. En las empuñaduras de consumo, estos cambios evitaron que las piezas de TPR se derritieran.
¿Debería elegir TPR o TPU para el torneado CNC?
Elige el TPR para piezas blandas y económicas, como las juntas. Opta por el TPU para artículos duraderos y resistentes al desgaste, como los casquillos. El TPU se mecaniza más fácilmente, pero es más caro. Prueba ambos materiales para ver cuál se adapta mejor a tus necesidades.
¿Qué líquido refrigerante funciona mejor para el TPR y el TPU?
El chorro de aire elimina bien las virutas. El refrigerante en forma de niebla enfría sin empapar. Evita aplicar una cantidad excesiva de refrigerante sobre el TPU, ya que puede hincharse. En las piezas electrónicas, los chorros de aire solucionan los problemas relacionados con las virutas.





