

Descubra os plásticos mais comuns Torneamento CNC Desafios com TPR, TPU e outros elastómeros. Conheça as causas, as soluções e as melhores práticas para obter peças de melhor qualidade no setor automóvel, médico, e indústrias de bens de consumo. Evite derretimentos, acabamentos de má qualidade e custos elevados.
Plástico Torneamento CNC exige uma mentalidade diferente da utilizada no trabalho com metais. O torno faz girar a peça enquanto uma ferramenta fixa retira material em passagens precisas. Mas plásticos como TPR, TPU, nylon, Delrin e PEEK não se comportam de forma alguma como o aço ou o alumínio. Amolecem a baixas temperaturas, flexionam sob cargas leves e produzem aparas que se esticam, ficam pegajosas ou derretem, em vez de se partirem de forma limpa. Já usinei milhares destas peças em tornos Okuma e Haas em oficinas, desde a fase de protótipo até à produção. Os desafios não são teóricos — manifestam-se em lotes rejeitados, tolerâncias não cumpridas e horas extraordinárias quando o turno da noite luta contra as limalhas fibrosas de TPU que se enrolam no mandril.
Este artigo aborda o processo desde a configuração até à inspeção, os princípios físicos subjacentes aos problemas, as razões pelas quais determinados parâmetros funcionam ou falham e os compromissos com que os engenheiros se deparam diariamente. Irá conhecer cenários reais relacionados com vedantes automóveis, médico tubos e punhos para produtos de consumo, em que os projetos tiveram sucesso ou falharam. A lógica de decisão, neste caso, pondera o tempo de ciclo, a vida útil das ferramentas, o desempenho das peças e o custo. Quando o seu projeto se deparar com estes obstáculos, envie-o para [NOME DO SERVIÇO] para obter feedback imediato sobre a DFM (Fabricação Orientada para o Design) e orçamentos — eles trabalham com estes materiais diariamente e detetam problemas antes de estes chegarem à linha de produção.
Tem dificuldades com peças de plástico que derretem, deformam-se ou ficam com superfícies rugosas durante o torneamento CNC? Muitos engenheiros e compradores enfrentam estes problemas ao maquinar plásticos macios ou flexíveis, como o TPR e o TPU. Plástico Torneamento CNC Os desafios resultam frequentemente da acumulação de calor, da flexibilidade do material e de configurações inadequadas.
Neste guia, irá conhecer os principais problemas, as suas causas e como resolvê-los. Irá ver exemplos reais do setor automóvel, médico, e indústrias de bens de consumo. Estas dicas ajudam-no a fabricar peças de melhor qualidade, com menos desperdício e custos mais baixos. As escolhas acertadas podem reduzir os problemas de maquinagem em 30–50%, com base nos relatórios das oficinas de 2025. Para obter ajuda rápida, utilize um plástico Torneamento CNC serviço que permite testar o seu projeto numa fase inicial.
Noções básicas sobre torneamento CNC de plástico
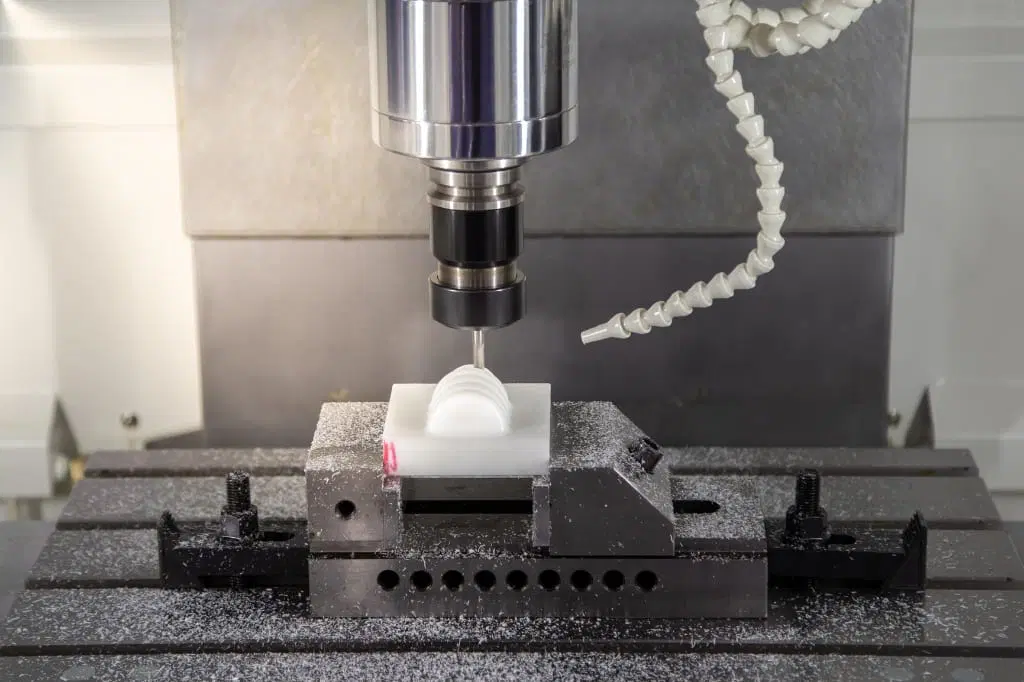
O torneamento CNC começa com a colocação de uma barra ou tubo numa pinça de fixação ou num mandril de três garras. O fuso roda a uma velocidade de 500 a 3000 RPM, enquanto a torreta de ferramentas faz avançar a pastilha ao longo dos eixos X e Z. No caso dos plásticos, o objetivo é remover material em camadas controladas, sem gerar calor suficiente para ultrapassar a temperatura de transição vítrea ou o ponto de fusão.
A zona de corte está sujeita a forças de cisalhamento que deformam o material. Nos metais, o calor dissipa-se rapidamente através da limalha e da peça de trabalho. Os plásticos têm uma condutividade térmica 10 a 100 vezes inferior — 0,1 a 0,5 W/m·K, contra 15 a 400 W/m·K nos metais. O calor permanece localizado, elevando a temperatura da superfície entre 50 e 150 °C em segundos. Isto provoca o material amolecer, ficar pegajoso na ferramenta ou derreter, transformando-se numa massa fibrosa.
A formação de aparas é o primeiro indício de que algo está a correr mal. As aparas ideais nos plásticos são segmentos curtos e enrolados que se partem de forma limpa. No TPR e no TPU, formam frequentemente fitas longas e contínuas que se enrolam na ferramenta, no mandril ou formam um emaranhado na bandeja de aparas. Isto não é apenas sujo — faz com que a máquina pare, embota a pastilha e deixa marcas de desgaste na peça.
Porquê estas escolhas? A velocidade do fuso e a velocidade de avanço têm de equilibrar a geração de calor com a remoção de material. Se forem demasiado lentas, a ferramenta roça, gerando calor devido ao atrito. Se for demasiado rápida, o plástico derrete antes de a limalha se separar. A profundidade de corte segue a mesma lógica — passagens leves (0,05 a 0,2 mm) reduzem a força, mas prolongam o tempo de ciclo; cortes mais profundos (0,3 a 0,5 mm) aceleram a produção, mas apresentam o risco de deformação em materiais flexíveis.
Numa série de produção de rolos de TPU para sistemas de transporte, começámos com 1200 RPM e um avanço de 0,15 mm/rev. As primeiras 50 peças pareciam perfeitas, mas, ao chegar às 200, a superfície desenvolveu uma textura mate e pegajosa devido à acumulação de material nas arestas. Reduzimos a velocidade para 800 RPM, adicionámos jato de ar e mudámos para uma pastilha com ângulo de inclinação positivo. O tempo de ciclo aumentou 15%, mas o desperdício diminuiu de 12% para menos de 2%. É este o compromisso na linha de produção: tempo versus rendimento.
O que é o torneamento CNC de plástico?
Plástico Torneamento CNC É um processo de maquinagem em que um torno controlado por computador molda materiais plásticos, transformando-os em peças redondas ou cilíndricas. A máquina faz girar uma haste, barra ou tubo de plástico a altas velocidades, enquanto uma ferramenta de corte fixa remove material para formar a forma desejada. O sistema CNC controla com precisão a velocidade do fuso (a rapidez com que gira), a profundidade de corte (a quantidade de material que a ferramenta remove por passagem) e a velocidade de avanço (a rapidez com que a ferramenta se desloca ao longo da peça). Isto permite criar componentes simétricos, como buchas para rolamentos, rolos para transportadores, vedantes para maquinaria ou acessórios personalizados para dispositivos médicos. Ao contrário da fresagem, que permite criar formas complexas, o torneamento destaca-se na produção de peças redondas com superfícies lisas e tolerâncias rigorosas nos diâmetros. Em setores como o automóvel e dos bens de consumo, é comum para a produção em grande volume, uma vez que é rápido e repetível após a configuração inicial.
Como funciona
Começa-se por selecionar a peça de plástico adequada — normalmente uma haste maciça ou um tubo oco — e colocá-la no mandril ou na pinça do torno, que a fixa com segurança. O mandril faz girar o plástico a velocidades entre 500 e 3000 RPM, dependendo do material. Uma ferramenta de corte afiada, frequentemente de carboneto ou aço rápido, aproxima-se lateralmente ou pela extremidade para retirar material. O programa CNC controla cada movimento: a ferramenta avança ao longo do comprimento (eixo Z) ou radialmente (eixo X) para criar ranhuras, roscas ou conicidades. À medida que a ferramenta corta, lascas ou limalhas são projetadas — os plásticos produzem fios longos, em vez dos cachos curtos do metal. O líquido de arrefecimento, sob a forma de uma névoa fina, ou jatos de ar comprimido removem essas limalhas e mantêm a peça arrefecida para evitar que derreta. O processo repete-se em passagens de desbaste (remoção intensa) e, em seguida, em passagens de acabamento (cortes leves para uma superfície lisa). No final, a peça é ejetada, pronta para inspeção ou trabalhos secundários, como a remoção de rebarbas.
Por que razão os plásticos são complicados
Os plásticos são complicados porque reagem de forma diferente ao calor e à pressão em comparação com os metais. A maioria amolece ou derrete a baixas temperaturas — frequentemente abaixo dos 200 °C —, enquanto os metais suportam temperaturas muito mais elevadas. O atrito resultante da rotação e do corte gera calor rapidamente, tornando a superfície mole ou pegajosa. Os plásticos flexíveis, como o TPR (borracha termoplástica) e o TPU (poliuretano termoplástico), dobram-se facilmente sob a pressão da ferramenta, causando vibração ou cortes imprecisos. Esta flexibilidade leva ao «efeito mola», em que o material salta de volta após a passagem da ferramenta, prejudicando as dimensões. Os materiais duros, como o metal, cortam-se de forma limpa, mas os plásticos rasgam-se ou formam fios, criando aparas desordenadas que se enroscam na máquina. Estas questões tornam mais difícil para os plásticos manterem tolerâncias apertadas ou acabamentos lisos sem ajustes especiais. Em contrapartida, os plásticos rígidos, como o nylon ou o Delrin (acetal), comportam-se melhor, mas ainda assim requerem cuidado para evitar lascas ou fissuras.
Dica profissional: Ajuste sempre as configurações da sua máquina ao tipo específico de plástico. O TPR e o TPU, por serem macios e elásticos, requerem rotações mais lentas e cortes mais suaves para evitar problemas de aquecimento. Os materiais rígidos, como o nylon ou o Delrin, suportam velocidades mais elevadas, mas tenha cuidado com o lascamento nas arestas. Teste primeiro uma amostra para definir a melhor configuração.
Principais desafios do torneamento CNC de plástico
Os plásticos macios apresentam problemas específicos relacionados com o calor e a flexibilidade que não se verificam com os metais. Estes desafios podem danificar peças, partir ferramentas ou atrasar a produção. As oficinas enfrentam-nos diariamente nos setores automóvel, médico e de bens de consumo. Aqui estão os principais problemas, explicados com as respetivas causas e soluções concretas.
Acumulação de calor e fusão
Os plásticos derretem em pontos específicos porque não conduzem bem o calor. A ferramenta roça contra o plástico em rotação, criando um atrito que aquece rapidamente. O calor fica retido perto do corte, em vez de se espalhar.
- O TPR derrete a uma temperatura entre 150 e 190 °C, tornando-se macio e pegajoso.
- O TPU derrete a uma temperatura entre os 180 e os 220 °C, mas continua a ficar pegajoso com facilidade.
As velocidades elevadas do fuso (superiores a 1500 RPM) ou os cortes profundos (superiores a 0,3 mm) agravam esta situação. A superfície fica brilhante ou ondulada devido à fusão do material. As limalhas aderem à ferramenta.
Nos punhos de bens de consumo fabricados em TPR, as velocidades elevadas derretiam a camada exterior. Os acabamentos ficavam com mau aspeto e as peças ficavam coladas umas às outras. As oficinas resolveram o problema reduzindo a velocidade para 800–1000 RPM e utilizando ferramentas muito afiadas com arestas positivas. Isto reduziu o calor para metade. Os jatos de ar também ajudaram.
Acabamento superficial deficiente e rebarbas
Os plásticos flexíveis não se cortam de forma limpa. Esticam-se e rasgam-se sob a ação da ferramenta. Isto deixa pontos ásperos ou bordas irregulares, em vez de superfícies lisas.
- O TPU forma fios longos e pegajosos que puxam a peça.
- O TPR deixa bordas felpudas, como tecido desfiado.
As rebarbas acumulam-se e têm de ser removidas manualmente, o que aumenta o tempo e os custos.
A médico O projeto da vedação com TPU apresentava superfícies rugosas. Os valores de Ra atingiram 3,2 µm, em vez de 0,8 µm. Algumas passagens de acabamento ligeiro a uma profundidade de 0,05 mm e a pulverização de líquido de arrefecimento resolveram o problema. O valor de Ra baixou para 1,0 µm. Menos rebarbas significaram uma montagem mais rápida.
Imprecisão dimensional e deformações
O calor faz com que os plásticos se expandam durante os cortes. Quando arrefecem, voltam ao seu estado original. Isto altera as dimensões.
- As paredes finas deformam-se, uma vez que o exterior arrefece mais depressa do que o interior.
- O TPR e o TPU encolhem 0,5–3%, mas não de forma uniforme.
As peças alteram a sua forma após a maquinagem.
As buchas para a indústria automóvel fabricadas em TPR ficaram com um desvio de circularidade de 0,1 mm durante a noite. A causa foi um arrefecimento irregular. A instalação de ventiladores para garantir um fluxo de ar uniforme e a medição realizada 24 horas depois resolveram o problema. As tolerâncias mantiveram-se dentro dos limites.
Desgaste das ferramentas e controlo de aparas
Os plásticos macios ficam colados às ferramentas. Isto forma camadas que embotam as arestas.
- O TPU desgasta as ferramentas devido à sua resistência.
- A TPR produz batatas fritas em tiras que não se partem.
As ferramentas cegas geram mais calor e acabamentos de má qualidade.
Na indústria eletrónica, os rolos de TPU e os fragmentos aderentes provocavam encravamentos nas máquinas. Jatos de ar a alta pressão e ferramentas afiadas de carboneto permitiram removê-los. A vida útil das ferramentas duplicou.
Flexibilidade dos materiais e vibração
O TPR e o TPU dobram-se facilmente quando submetidos a força.
- As peças altas tremem e vibram.
- As secções finas dobram-se, o que provoca cortes irregulares.
Isto deixa marcas onduladas.
Uma peça de brinquedo de consumo fabricada em TPR apresentava vibrações em secções longas. Os dispositivos de apoio, como os apoios fixos, eliminaram a vibração. Seguiram-se cortes suaves.

Guia completo de processamento e resolução de problemas para a moldagem por injeção de TPE e TPR
Estes desafios demonstram por que razão o torneamento de plástico requer cuidados especiais. Defina corretamente os parâmetros para os evitar.
TPR vs. TPU no torneamento CNC
O TPR (borracha termoplástica) e o TPU (poliuretano termoplástico) são dois dos elastómeros mais frequentemente maquinados em tornos CNC. Ambos pertencem à família dos termoplásticos, o que significa que podem ser fundidos e remodelados, mas as suas estruturas moleculares e propriedades mecânicas fazem com que se comportem de forma muito diferente durante o torneamento. O TPR tende a comportar-se como um material macio e semelhante à borracha, com elevada elasticidade e baixa resistência ao calor. O TPU comporta-se mais como um elastómero resistente e semirrígido, com resistência à abrasão superior e uma estabilidade térmica ligeiramente melhor. Estas diferenças determinam enormes variações na forma como são maquinados, nas ferramentas que se conservam, nos acabamentos que se obtêm, na quantidade de resíduos produzidos e, em última análise, no custo da peça.
Com base em anos de experiência a trabalhar tanto em tornos Haas como Okuma, em ambientes de protótipo e de produção, a diferença entre eles não é nada subtil. Os trabalhos com TPR dão frequentemente a sensação de estar a lutar com massa mole — tudo fica pegajoso, forma fios e derrete se se exercer demasiada pressão. Os trabalhos com TPU parecem mais controlados, mas penalizam-no com um desgaste mais rápido das ferramentas e aparas fibrosas que se recusam a partir. A escolha entre eles não se resume apenas às propriedades dos materiais no papel; trata-se de combinar o material à função da peça, às capacidades da máquina e ao volume de produção.
Principais diferenças no comportamento do torneamento CNC
Dureza e elasticidade
O TPR varia normalmente entre 20 e 90 na escala Shore A, o que o torna muito macio e altamente elástico na extremidade inferior da escala. Comprime-se facilmente sob a ferramenta, recupera a forma com força e estica-se em vez de se rasgar. Isto cria fios de aparas longos, contínuos e pegajosos que se enrolam na ferramenta, no mandril ou na correia transportadora.
O TPU varia entre 60 e 95 na escala Shore A (por vezes até à escala Shore D), pelo que é visivelmente mais duro e resistente. Resiste melhor à compressão, produz lascas mais curtas quando bem ajustado, mas continua a formar fios devido ao seu elevado alongamento (300–800%). A diferença na sensação é imediata: as peças em TPR deformam-se visivelmente sob uma ligeira pressão de corte; o TPU mantém melhor a forma, mas desgasta o flanco da ferramenta de forma mais agressiva.
Ponto de fusão e sensibilidade ao calor
O TPR amolece e derrete na faixa de 150–190 °C, sendo que muitas variedades ficam pegajosas entre os 160 e os 170 °C. O calor resultante do atrito acumula-se rapidamente e permanece localizado, uma vez que a condutividade térmica é baixa (~0,15–0,25 W/m·K).
O TPU tem um ponto de fusão mais elevado, entre 180 e 220 °C, dependendo do tipo (à base de poliéter ou de poliéster), o que proporciona uma janela de operação segura mais ampla. No entanto, o TPU gera mais calor devido à sua resistência e abrasão — as temperaturas na ponta da ferramenta costumam ser 20–40 °C mais elevadas do que as do TPR, nos mesmos parâmetros. Isto significa que o TPU pode tolerar velocidades ligeiramente mais elevadas, mas continua a correr o risco de derreter se se exceder a profundidade ou o avanço.
Formação e remoção de aparas
As lascas de TPR são extremamente macias e elásticas — longas fitas que se enredam, enrolam-se e aderem ao flanco da ferramenta, criando rapidamente um acúmulo na aresta.
As lascas de TPU são mais resistentes e elásticas — formam fios longos que se partem com menos facilidade, mas não ficam tão pegajosas. Com dispositivos adequados para partir lascas, as lascas de TPU podem ser cortadas em segmentos curtos; o TPR raramente permite isso sem um jato de ar muito potente ou uma geometria especial.
Desgaste da ferramenta
O TPR provoca um desgaste moderado, mas uma acumulação significativa de resíduos na lâmina. O material macio adere e deixa resíduos, embotando a lâmina por adesão e não por abrasão.
O TPU é mais abrasivo — a sua maior dureza e os seus enchimentos (em alguns tipos) atuam como uma lixa fina no flanco e na face de inclinação da pastilha. A vida útil da ferramenta diminui 30–50% em comparação com o TPR em condições idênticas, mas a formação de arestas acumuladas é menos acentuada.
Acabamento da superfície e rebarbas
O TPR deixa frequentemente uma textura felpuda e aveludada ou “penugem de pêssego” devido ao rasgo. Os valores de rugosidade superficial (Ra) tendem a ser mais elevados (1,6–3,2 µm), a menos que se utilizem passagens de acabamento muito leves.
As máquinas de TPU proporcionam acabamentos mais lisos (possíveis valores entre 0,8 e 1,6 µm), uma vez que este material apresenta maior resistência ao rasgo; no entanto, produz rebarbas de saída mais pronunciadas e resíduos fibrosos que exigem uma remoção minuciosa das rebarbas.
Estabilidade dimensional
Ambos apresentam encolhimento (0,5–3%), mas a maior elasticidade do TPR provoca um maior retorno elástico e maior distorção após a maquinagem. As secções finas podem curvar-se ou ovalizar-se de forma visível.
O TPU mantém melhor a forma devido ao seu módulo de elasticidade mais elevado, o que facilita o cumprimento de tolerâncias apertadas (±0,05 mm no diâmetro) sem necessidade de recozimento.
Custo
Preços para 2025–2026, TPR em bruto material varia entre $1,60 e $2,00/kg, sendo frequente em diâmetros maiores com menor desperdício.
O TPU custa entre $3,00 e $6,00/kg, dependendo da qualidade (transparente médico vs. industrial preenchido). Mais elevado material O custo mais 20–40%, uma vida útil mais curta da ferramenta e uma maior necessidade de rebarbação elevam o custo total da peça em 40–80%, tornando-o superior ao do TPR para geometrias semelhantes.
Quando escolher TPR em vez de TPU
Escolha o TPR quando:
- Precisa de máxima suavidade e flexibilidade (Shore A 30–70).
- O custo é o principal fator determinante (protótipos, peças de consumo de baixa carga).
- A peça é simples (pegas, juntas macias, amortecedores) e as tolerâncias são amplas (±0,2 mm ou mais).
- A aparência permite uma textura ligeiramente felpuda (em superfícies não visíveis). Caso real: as juntas de portas automóveis em TPR funcionavam a 1000 RPM com um mínimo de líquido de arrefecimento. As peças eram macias, silenciosas e económicas — $0,45 cada, num volume de 10 mil unidades. O TPU teria duplicado o preço sem qualquer ganho funcional.
Escolha o TPU quando:
- É necessária uma elevada resistência ao desgaste, resistência ao rasgo ou durabilidade em condições de flexão repetida (Shore A 70–95).
- A precisão é fundamental (ajustes apertados entre o diâmetro interior e o diâmetro exterior, furos lisos).
- A peça está sujeita a abrasão, óleos ou produtos químicos (buchas, rolos, tubos médicos).
- Pode arcar com custos mais elevados de materiais e usinagem para obter um melhor desempenho a longo prazo. Situação real: Médico Os corpos dos cateteres em TPU mantiveram uma variação de ±0,03 mm no diâmetro interno após o recozimento. O TPR teria-se rasgado durante os testes de inserção. O custo adicional de $2.50 por peça justificou-se pelo facto de não terem ocorrido falhas em campo.
Conselhos de especialistas: Teste sempre amostras de ambos os materiais na sua máquina de tornear específica. O TPU costuma ser a melhor opção para o torneamento de precisão, pois produz menos fios e mantém melhor a forma, apesar de ser mais caro. Numa produção de dispositivos médicos em 2025, a mudança do TPR para o TPU aumentou o custo do material 60%, mas reduziu o desperdício de 15% para 1% e eliminou a rebarbação secundária — poupança líquida após 2000 peças.
Tabela comparativa: TPR vs. TPU no torneamento CNC
| Propriedade | TPR (borracha termoplástica) | TPU (poliuretano termoplástico) |
| Dureza (Shore A) | 20–90 (normalmente mais macio) | 60–95 (mais resistente, semirrígido) |
| Ponto de fusão | 150–190 °C | 180–220 °C |
| Condutividade térmica | 0,15–0,25 W/m·K | 0,20–0,30 W/m·K |
| Classificação de maquinabilidade | É bom, mas muito pegajoso/fibroso | Melhor controlo das limalhas, mais abrasivo |
| Tipo de chip | Fitas compridas, macias e elásticas | Cordas resistentes e elásticas (que se partem com a geometria) |
| Mecanismo de desgaste da ferramenta | Borda reforçada (adesão) | Abrasão + borda com acúmulo moderado |
| Vida útil típica da ferramenta (com a mesma pastilha) | 300–600 peças | 150–400 peças |
| Acabamento superficial (Ra alcançável) | 1,6–3,2 µm (difuso) | 0,8–1,6 µm (mais suave) |
| Formação de Burr | Contornos difusos, moderados | Rebarbas de saída fibrosas, pronunciadas |
| Estabilidade dimensional | Elevada recuperação elástica, maior deformação | Melhor aderência, menos distorção |
| Retração | 0,5–3% (irregular) | 0,5–2% (mais uniforme) |
| Custo por kg (2025–2026) | $1,60–$2,00 | $3.00–$6.00 |
| Melhores aplicações | Juntas macias, punhos, amortecedores, peças para cargas leves | Rolos, buchas, tubos médicos, peças sujeitas a elevado desgaste |
| Custo típico por peça (volume médio) | Mais barato (material + configuração mais fácil) | 40–80% mais caro (material + ferramentas) |
Lógica de decisão no mundo real
Numa série de produção de buchas para suspensões automóveis, o TPR foi escolhido devido ao seu custo e à sua maciez. A usinagem decorreu rapidamente a 1100 RPM, mas as peças 12% deformaram-se após 48 horas devido à recuperação elástica. A mudança para o TPU (custo mais elevado) eliminou a deformação, manteve a tolerância em ±0,04 mm e reduziu as reclamações dos clientes. O custo adicional de $1,80 por peça compensou-se com a poupança nas garantias.
No caso dos punhos de ferramentas elétricas de consumo, o TPR saiu vencedor. O toque suave era fundamental, as tolerâncias eram de ±0,3 mm e a aparência permitia uma textura felpuda. Usinadas a 900 RPM com jato de ar, as peças custam $0,55 cada, para um volume de 50 mil unidades. O TPU teria acrescentado $0,90 por peça, sem oferecer qualquer vantagem.
Regra prática dos especialistas: se a peça tiver de ter um toque “elástico” e flexionar bastante, opte pelo TPR. Se tiver de resistir à abrasão, a ciclos repetidos de flexão ou a encaixes apertados, opte pelo TPU. Faça sempre 10 a 20 peças de teste de cada material — meça após 24 horas, remova as rebarbas e teste a montagem. A diferença na taxa de refugo e na mão-de-obra secundária costuma ser o fator decisivo.
Quando o seu projeto envolver torneamento de TPR ou TPU, envie o modelo para [NOME DO SERVIÇO] para obter um orçamento e uma análise de DFM. Eles trabalham com ambos os materiais diariamente e indicar-lhe-ão qual deles provavelmente terá um acabamento mais limpo, quais os parâmetros iniciais a utilizar e se a geometria necessita de ajustes para o controlo de aparas ou a gestão do calor. Uma consulta atempada poupa horas de tentativa e erro na linha de produção.
Melhores práticas para o torneamento CNC de plástico
Plástico Torneamento CNC o sucesso ou o fracasso dependem da forma como controla o calor, a evacuação de limalhas, a vibração e material comportamento. O mesmo torno que corta aço na perfeição irá danificar o TPR ou o TPU se forem aplicados parâmetros para metal. Estas melhores práticas resultam de anos de experiência na usinagem de elastómeros flexíveis em máquinas Haas ST-20, Okuma LB3000 e Doosan Lynx, tanto em ambientes de protótipo como de produção. Abordam os principais desafios — fusão, aparas fibrosas, acabamento deficiente, deformações e desgaste das ferramentas —, ao mesmo tempo que equilibram o tempo de ciclo, a vida útil das ferramentas, o rendimento e o custo das peças.
Siga estas instruções rigorosamente, especialmente no que diz respeito ao TPR e ao TPU. A diferença entre os resíduos do 20% e o rendimento do 98% resume-se, muitas vezes, a um ou dois destes ajustes corretamente definidos.
1. Utilize ferramentas afiadas com a geometria adequada
O estado e a geometria da ferramenta são fatores imprescindíveis no torneamento de plástico. Ferramentas cegas ou com perfil incorreto geram atrito, calor e rasgamento excessivos.
- Inserir material — Utilize sempre metal duro (nunca HSS — este fica cego instantaneamente em elastómeros). O metal duro revestido (TiAlN ou TiCN) ajuda a evitar a acumulação de resíduos na aresta em TPR; o metal duro não revestido ou polido funciona bem com TPU para reduzir a aderência.
- Ângulo de inclinação — Ângulo de inclinação positivo (10–15°) para que o TPR seja cortado de forma limpa e se reduza o aquecimento. Ângulo neutro a ligeiramente negativo (0 a -5°) para o TPU, de modo a facilitar a quebra das aparas sem atrito excessivo.
- Preparação das arestas — Afine a aresta de corte entre 0,02 e 0,08 mm (afiação leve para TPR, ligeiramente mais intensa para TPU). As arestas afiadas reduzem o calor, mas podem lascar; as arestas afiadas duram mais tempo no TPU abrasivo.
- Quebra-cavacos — Utilize insertos com uma geometria de quebra-virutas agressiva (raio pequeno ou degraus) para forçar a formação de virutas em segmentos curtos. No caso do TPR, isto é fundamental — sem isso, as virutas enrolam-se continuamente.
Exemplo real: Numa série de tubos médicos em TPU, foram utilizadas pastilhas de torneamento padrão (ângulo de inclinação de 0°). As limalhas estendiam-se por 20–30 cm, enrolavam-se no mandril e riscavam a superfície. A mudança para uma pastilha de ângulo de inclinação positivo com quebra-limalhas (classe Sandvik GC1125) partiu as limalhas a cada 4–6 rotações. O acabamento superficial melhorou de Ra 2,8 µm para 1,1 µm e as trocas de ferramenta passaram de uma a cada 80 peças para uma a cada 320.
Dica profissional: Substitua as pastilhas ao primeiro sinal de acumulação de resíduos na aresta ou de formação de fios — não espere que o embotamento se torne visível. Uma diminuição de 10% na nitidez da aresta pode duplicar a geração de calor nos elastómeros.
2. Otimizar a velocidade do fuso, o avanço e a profundidade de corte
Os parâmetros devem ser conservadores, de modo a manter a temperatura abaixo do ponto de fusão, sem comprometer a produtividade.
- Velocidade do fuso — 500–1500 RPM para a maioria dos materiais TPR/TPU (velocidade superficial de 60–120 m/min). Comece com uma rotação baixa (800 RPM) e aumente gradualmente apenas se o acabamento se mantiver e as lascas se partirem.
- Velocidade de avanço — 0,08–0,25 mm/rev. Avanços mais ligeiros (0,10–0,15 mm/rev) para acabamento; ligeiramente mais intensos para desbaste (0,20–0,25 mm/rev), se o controlo das limalhas o permitir.
- Profundidade de corte — 0,1–0,3 mm na maioria das passagens. Nunca exceda os 0,4 mm em superfícies flexíveis — a deflexão aumenta drasticamente. Faça várias passagens leves em vez de um único corte profundo.
- Passagem de acabamento — Profundidade de 0,02–0,05 mm a uma velocidade de avanço de 50–70%, como uma “passagem de retificação” para eliminar o efeito de retorno elástico e as rebarbas.
Na produção de juntas para a indústria automóvel (TPR), as configurações iniciais a 1800 RPM e 0,4 mm de profundidade de corte (DOC) provocaram o derretimento de peças 25%. Ao reduzir para 1000 RPM, um avanço de 0,15 mm/rev e 0,25 mm de profundidade de corte (DOC), o derretimento foi totalmente eliminado. O tempo de ciclo aumentou 18%, mas a poupança nos custos com refugos compensou essa diferença nas primeiras 2000 peças.
Conselhos de especialistas: Utilize o modo de velocidade superficial constante (CSS) se o seu torno o suportar — mantém as RPM constantes à medida que o diâmetro varia, evitando picos de velocidade em secções pequenas que causam sobreaquecimento localizado.
3. Aplicar um sistema eficaz de arrefecimento e remoção de limalhas

A refrigeração é imprescindível no caso dos plásticos. O líquido de refrigeração em excesso faz com que os materiais higroscópicos (especialmente o TPU) inchem e crie bolhas ou vazios.
- Jato de ar comprimido — Opção principal: 5–8 bar direcionados para a zona de corte. Elimina fios longos, arrefece por convecção e evita que as limalhas voltem a ser cortadas.
- Nevoeiro de refrigeração — Utilize uma névoa solúvel em água (concentração de 5–10%) para o TPU quando o ar por si só não for suficiente. Mantenha o volume baixo para evitar a absorção.
- Lubrificação com quantidade mínima (MQL) — Névoa de óleo vegetal para TPU com enchimento — reduz a abrasão sem provocar inchaço.
- Gestão de chips — Programe paragens frequentes (0,3–0,8 segundos a cada 5–10 mm) para permitir que as limalhas se partam. Utilize bicos de ar sincronizados com a posição da ferramenta.
Nas linhas de produção de componentes eletrónicos (TPU), os chips pegajosos provocavam encravamentos na esteira transportadora 10 vezes por turno. A instalação de um sistema programável de jato de ar com dois bicos (um fixo e outro que acompanha a ferramenta) eliminou os encravamentos. A produtividade dos operadores aumentou 40% e os defeitos superficiais diminuíram 70%.
4. Apoiar a peça de trabalho de forma adequada
Os plásticos flexíveis deformam-se mesmo sob forças de corte ligeiras. As peças sem apoio vibram, tremem e estreitam-se.
- Pinça ou mandíbulas macias — Utilize pinças de precisão para peças redondas. Mandíbulas macias com contorno adaptado à peça, para formas irregulares.
- Suporte estável — Suporte fixo hidráulico ou manual para relações L/D > 4:1. Aplique uma pressão leve para evitar o esmagamento.
- Centro móvel do contraponto — No caso de barras longas, utilize um centro de baixa pressão com pontas de rolo para evitar marcas.
- Nota sobre a fixação — Evite apertar em excesso — os plásticos deformam-se permanentemente sob uma pressão elevada do mandril.
Uma pinça de brinquedo para o consumidor (TPR) apresentava uma vibração intensa no diâmetro exterior de 150 mm. A adição de um apoio hidráulico a meio do comprimento eliminou as marcas de vibração e manteve o diâmetro dentro de uma tolerância de ±0,03 mm. Sem ele, 40% de peças foram descartadas.
5. Secar e preparar o material
A absorção de humidade danifica os plásticos. O TPU pode absorver entre 0,5 e 2% de água, criando cavidades de vapor ou bolhas durante o corte.
- Secagem — Secar o TPU no forno a 80–100 °C durante 2–4 horas (por mais tempo no caso de material mais espesso). O TPR é menos exigente, mas beneficia de 1–2 horas a 60 °C.
- Armazenamento — Guarde o material em sacos selados com dessecante. Utilize-o na máquina no prazo de 24 horas após a secagem.
- Recozimento — Recozimento pós-desbaste a 80 °C durante 2 a 4 horas para aliviar as tensões antes do acabamento.
Na produção de cateteres médicos, o TPU não seco criava vazios internos visíveis nos raios X. A introdução de um protocolo de secagem antes de cada turno eliminou os vazios e aumentou o rendimento de 82% para 97%.
6. Melhores práticas adicionais para o chão de fábrica
- Medição durante o processo — Utilize sondas táteis ou medidores a laser para verificar os diâmetros em tempo real. Compense a dilatação térmica e a recuperação elástica.
- A primavera passa — A passagem final leve, sem avanço, elimina a recuperação elástica residual e as rebarbas.
- Ambiente da máquina — Controle a temperatura da oficina (20–24 °C) e evite correntes de ar — o arrefecimento desigual deforma as peças.
- Documentação — Registe os parâmetros exatos por grau e lote. As tarefas repetidas são executadas 30–50% mais rapidamente com configurações comprovadas.
Numa produção de vedantes para o setor automóvel em 2025, a implementação destas seis práticas reduziu os defeitos em 40% e diminuiu o custo total por peça em 28%. O tempo de ciclo aumentou ligeiramente em relação aos parâmetros conservadores, mas as poupanças em refugo, retrabalho e rebarbação mais do que compensaram esse aumento.
Estas práticas não são opcionais para se obterem resultados consistentes com o TPR e o TPU. Defina-as desde o início, teste-as em amostras e documente o que funciona. Quando estiver a preparar o seu próximo trabalho de torneamento de plástico, carregue o modelo CAD no [NOME DO SERVIÇO] para obter um orçamento e uma análise de DFM. Os engenheiros deles executam estas materiais diariamente e irá recomendar parâmetros iniciais, ferramentas e dispositivos de fixação adequados ao seu tipo de material e geometria — poupando-lhe tempo de tentativa e erro na linha de produção.
Como escolher entre TPR e TPU
Escolher entre TPR (borracha termoplástica) e TPU (poliuretano termoplástico) para Torneamento CNC Não se trata apenas de ler fichas técnicas. Trata-se de fazer corresponder o comportamento real do material na maquinação, o desempenho na utilização final, o custo total no destino e as realidades da produção aos requisitos específicos da sua peça. Já utilizei ambos em tornos de produção nas indústrias automóvel, médica, de eletrónica de consumo e em aplicações industriais. A árvore de decisão é simples, desde que se analise por função, ambiente, tolerâncias, volume e orçamento.
Estrutura de decisão passo a passo
- Definir a necessidade funcional principal
- Máxima suavidade, aderência, flexibilidade ou amortecimento de vibrações → O TPR leva a melhor. A menor dureza Shore A do TPR (intervalo de 20 a 90, frequentemente entre 40 e 70 para vedantes/punhos) proporciona uma sensação semelhante à da borracha e uma excelente recuperação após compressão.
- Resistência ao desgaste, resistência à abrasão, resistência ao rasgo ou ciclos repetidos de flexão → O TPU é superior. A maior dureza do TPU (60–95 Shore A) e a sua resistência à tração (30–60 MPa, contra os 5–20 MPa do TPR) fazem com que tenha uma vida útil mais longa sob cargas de deslizamento, atrito ou dinâmicas.
- Avaliar o ambiente operacional
- Exposição a óleos, gorduras, combustíveis ou produtos químicos → O TPU resiste muito melhor a estes agentes. Os TPUs à base de poliéter resistem à hidrólise e ao inchaço causado pelo óleo; o TPR (especialmente o à base de SEBS) amolece ou degrada-se em hidrocarbonetos.
- Temperaturas elevadas (>80–100 °C em regime contínuo) → O TPU tolera temperaturas de funcionamento mais elevadas (até 120 °C a curto prazo) sem amolecer tanto.
- Contacto com alimentos, médico, ou biocompatibilidade → O TPU dispõe de mais tipos em conformidade com a FDA e da Classe VI da USP. O TPR também pode ser utilizado, mas as opções são mais limitadas.
- Exposição ao ar livre/raios UV → O TPU apresenta, em geral, uma melhor estabilidade aos raios UV quando contém aditivos; o TPR amarelece ou racha mais rapidamente, a menos que seja estabilizado.
- Avaliar os requisitos dimensionais e de tolerância
- Tolerâncias amplas (±0,2 mm ou mais) e aspeto não crítico → O TPR é adequado e mais barato.
- Tolerâncias apertadas (±0,05 mm ou melhores), superfície interior lisa ou ajustes precisos → O TPU mantém melhor a forma durante a maquinagem e após o arrefecimento. Menos recuperação elástica e distorção.
- Paredes finas ou elementos longos e estreitos → O módulo de elasticidade mais elevado do TPU reduz a deflexão e o afilamento.
- Ter em conta o volume de produção e o custo total
- Protótipos ou produção em pequenas quantidades (<500 peças) → O TPU acaba por ser frequentemente a melhor opção, apesar do custo mais elevado da matéria-prima. A sua usinagem é mais limpa (menos fios, menos rebarbas, menos trabalho de rebarbação), cumpre as tolerâncias com maior facilidade e produz menos rejeições.
- Volume médio a elevado (>1000 peças) → O TPR assume a liderança, se a função o permitir. O preço mais baixo do material ($1,60–$2,00/kg contra $3,00–$6,00/kg para o TPU) e os tempos de ciclo ligeiramente mais rápidos compensam o trabalho adicional de rebarbação.
- A taxa de refugo é importante: o TPU apresenta normalmente um refugo de 2–5% em ciclos bem ajustados; o TPR pode atingir 10–20% se houver falhas no controlo da temperatura ou das aparas.
- Teste antes de confirmar Processe 10 a 20 amostras de cada uma.
- Meça as dimensões 24 a 48 horas após a viragem (relaxamento total).
- Teste o ajuste, o manuseamento e o funcionamento do conjunto.
- Realize ensaios de abrasão, rasgo ou flexão, se for o caso.
- Remover rebarbas e inspecionar a qualidade da superfície. O vencedor fica quase sempre claro após esta etapa.
Exemplos de escolhas na vida real
- Buchas de suspensão para automóveis Requisitos: Amortecimento de vibrações, baixo custo, exposição moderada ao óleo. Escolha: TPR (Shore A 60–70). Motivo: Suficientemente macio para absorver os choques da estrada e suficientemente barato para grandes volumes. O TPU custaria mais 50–80%, sem qualquer ganho significativo em termos de durabilidade. As peças custaram $0,45 cada, em lotes de 50 mil unidades.
- Corpos de cateteres médicos Requisitos: Canal liso, tolerância estreita no diâmetro interior (±0,03 mm), biocompatibilidade, flexão repetida. Escolha: TPU (médico(polieter de grau industrial). Motivo: mantém melhor o diâmetro durante a maquinagem, resiste à torção e cumpre a norma USP Classe VI. O TPR rasgou-se durante os testes de inserção e apresentou uma rugosidade superficial mais elevada. O custo adicional de $2,50 por peça justifica-se pela ausência de falhas em campo.
- Punhos para ferramentas elétricas de uso doméstico Requisitos: Toque suave, baixo custo, boa aderência, tolerâncias não críticas. Escolha: TPR. Motivo: Sensação ao toque semelhante à da borracha, $0,55/peça num volume de 50 mil unidades. O TPU acrescentaria $0,90/peça, sem qualquer vantagem nesta aplicação de baixo desgaste.
- Rolos transportadores industriais Requisitos: Resistência à abrasão, longa vida útil sob carga, flexibilidade moderada. Escolha: TPU (com enchimento ou de elevada dureza). Motivo: Resiste a milhares de ciclos sem apresentar achatamento nem rasgos. O TPR desgastou-se 3 vezes mais depressa nos testes.
Discriminação de custos e poupanças
| Escolha | Custo do material por kg | Machining Cost Impact | Typical Total Part Cost (medium volume) | Example Industry Where It Dominates |
| TPR (standard grade) | $1,60–$2,00 | Lower (faster cycles, less tool wear) | Lower baseline | Consumer goods, soft seals |
| TPU (standard industrial) | $3.00–$6.00 | Higher (more tool changes, deburring) | 40–80% higher | Medical, high-wear rollers |
| Standard machining settings | — | Baixa | Valor de referência | Consumer goods |
| High heat / poor chip control | — | +30–50% | Significant overrun | Automotive if mismatched |
| Optimized practices (both) | — | -20–40% | Major savings | All |
Proper material choice + best practices save 20–40% per part in 2025–2026 production data. The biggest wins come from picking the right one early and avoiding trial-and-error on the wrong grade.
Pro Tip for Prototypes
Start with TPU for prototypes even if the production intent is TPR. It machines cleaner (less stringing, fewer burrs), holds tolerances more reliably, and gives a better representation of final geometry. Once validated, switch to TPU only if wear or strength demands it, or stay with TPR for cost.
Expert Advice
Never decide based on datasheet hardness alone. Run machining trials on both materiais with your exact geometry, speeds, and fixturing. The material that runs with the lowest scrap rate, least deburring, and most consistent dimensions usually wins—even if it costs more upfront. In a 2025 medical tubing job, TPU’s higher price was offset by 12% lower scrap and 35% less labor—net savings after 5000 parts.
When your design calls for elastomeric turning, upload the CAD file and drawing to [SERVICE NAME] for a quote and DFM review. They machine TPR and TPU daily and will recommend the better choice for your tolerances, environment, volume, and budget—often suggesting samples of both to confirm before full production. Early clarity prevents costly mid-run material swaps.
Erros comuns a evitar
Common Mistakes to Avoid in Plastic CNC Turning
Plastic CNC turning punishes small errors far more than metal work. The material’s low heat tolerance, high elasticity, and poor chip-breaking behavior amplify every mistake into visible defects, scrapped parts, extended cycle times, or excessive secondary labor. These five mistakes appear repeatedly in DFM feedback, production runs, and shop-floor troubleshooting. They account for the majority of quality issues, cost overruns, and delays when machining TPR, TPU, and similar elastomers. Each one is avoidable with awareness and simple adjustments.
1. Running Too High Spindle Speeds
High RPM is the fastest way to melt or gum plastic parts. Many operators default to metal speeds (2000–4000 RPM) and watch the surface turn glossy or wavy within the first few parts.
Porque é que acontece
Friction heat builds exponentially with speed. Plastics have almost no thermal conductivity (0.15–0.3 W/m·K), so heat concentrates at the tool tip and shear zone. TPR softens at 150–170°C; TPU gums up around 180–200°C. At 1800+ RPM on a 50 mm diameter, surface speed exceeds 280 m/min—well above safe limits for elastomers.
What goes wrong
- Surface melting or gumming creates a shiny, distorted layer.
- Built-up edge forms on the tool, scoring the part.
- Chips weld together, jamming the tool path.
Real example
A consumer grip run (TPR) started at 2200 RPM to “speed things up.” The first 50 parts had melted OD surfaces that failed cosmetic inspection. Scrap rate hit 35%. Dropping to 900–1100 RPM with air blast eliminated melting completely. Cycle time rose 22%, but yield recovered to 98% and total cost per good part dropped.
Fix
Limit surface speed to 60–120 m/min (typically 500–1500 RPM on 20–80 mm diameters). Start low and creep up only if finish holds and chips break cleanly. Use constant surface speed (CSS) mode to avoid speed spikes on varying diameters.
2. Skipping or Using the Wrong Coolant
No cooling (or flood coolant on hygroscopic grades) is a frequent oversight. Plastics generate heat fast and can’t shed it.
Porque é que acontece
Without cooling, tool-tip temperature rises 100–200°C in seconds. Flood coolant swells TPU (0.5–2% moisture absorption), creating bubbles, voids, or dimensional growth. Dry turning without air blast lets chips re-cut and overheat the zone.
What goes wrong
- Excessive built-up edge and poor finish.
- Internal voids or surface blisters from absorbed water.
- Chip strings that wrap and pull the tool off path.
Real example
Medical TPU tubing used flood coolant because “that’s standard.” Parts swelled 0.15 mm overnight and failed ID inspection. X-ray showed micro-bubbles. Switching to compressed air blast (6–8 bar) and mist (low-volume soluble) fixed swelling and voids. Yield jumped from 78% to 96%.
Fix
- Primary: High-pressure air blast (5–8 bar) directed at the cut zone—clears strings and cools by convection.
- Secondary: Mist coolant (5–10% concentration) for TPU when air alone isn’t enough.
- Never flood unless the grade is non-hygroscopic (rare).
- For filled TPU, add MQL (vegetable oil mist) to reduce abrasion.
3. Taking Too Deep Cuts
Deep cuts increase cutting force, deflection, heat, and vibration—disastrous on flexible plastics.
Porque é que acontece
Elastomers have low modulus (0.01–0.1 GPa). A 0.5 mm depth of cut on TPR/TPU can deflect the workpiece 0.1–0.3 mm, especially on thin walls or long sections. Force also generates more heat per pass.
What goes wrong
- Vibration and chatter leave wavy surfaces (1–3 mm spacing).
- Taper or barreling from uneven deflection.
- Excessive heat buildup leading to gumming or melting.
Real example
Automotive bushings (TPR) were roughed at 0.6 mm DOC to save time. Thin walls tapered 0.12 mm and chattered visibly. Scrap rate reached 28%. Switching to 0.15–0.25 mm DOC in multiple passes eliminated taper and chatter. Cycle time increased 30%, but good parts rose from 72% to 97%.
Fix
- Roughing: 0.15–0.3 mm DOC max.
- Finishing: 0.02–0.08 mm DOC.
- Multiple light passes beat one heavy cut every time.
- Monitor spindle load—if it spikes, reduce depth immediately.
4. Machining Wet or Undried Material

Moisture in TPU (and some TPR grades) turns to steam during cutting.
Porque é que acontece
TPU absorbs 0.5–2% water from air. When heated above 100°C, moisture flashes to steam, creating internal voids, bubbles, or surface blisters. Wet stock also swells slightly, throwing off dimensions.
What goes wrong
- Internal porosity visible on cut sections or X-ray.
- Blisters or pits on the surface.
- Dimensional growth after machining (0.05–0.2 mm).
Real example
Médico TPU catheter bodies machined from undried stock showed bubbles on the ID. 18% failed pressure tests. Adding a 4-hour dry cycle at 90°C before each shift eliminated voids completely. The QA team now checks moisture content (<0.05%) with a meter before loading.
Fix
- Dry TPU 2–4 hours at 80–100°C in a desiccant oven.
- TPR benefits from 1–2 hours at 60°C.
- Store stock in sealed bags with desiccant.
- Machine within 24 hours of drying.
- For critical parts, anneal post-machining to relieve stresses.
5. No or Insufficient Part Support
Flexible plastics deflect under even light cutting pressure. Unsupported parts vibrate, taper, and produce chatter.
Porque é que acontece
Low modulus means 50 N of force deflects a 20 mm TPU bar 0.2–0.4 mm. Long or thin sections act like springs, amplifying vibration.
What goes wrong
- Chatter marks (wavy patterns every 1–3 mm).
- Taper or barreling on long diameters.
- Poor concentricity between ID and OD.
Real example
Consumer toy grips (TPR) were 150 mm long and unsupported. Mid-section chattered badly, leaving visible ridges. Adding a hydraulic steady rest at 75 mm eliminated chatter. Surface quality improved, and diameter held ±0.03 mm.
Fix
- Use collets for short stock; soft jaws for irregular shapes.
- Add steady rest or tailstock live center for L/D >4:1.
- Set light pressure—plastics deform permanently under high clamp force.
- For very slender parts, design temporary support tabs (machined off last).
These five mistakes cause the majority of plastic turning defects—melting, rough finish, warp, tool failure, and vibration. Each one is preventable with awareness and minor setup changes. The cost of ignoring them is high: scrap rates of 15–40%, extra deburring labor, delayed shipments, and frustrated operators. Dial in these basics early, test on samples, and document the winning parameters for repeat jobs.
When preparing your next TPR or TPU turning project, upload the CAD model and drawing to [SERVICE NAME] for a quote and D
Conclusão
Plástico Torneamento CNC presents unique challenges that stem directly from the material’s low thermal conductivity, high elasticity, and poor chip-breaking behavior. Heat buildup causes melting or gumming, flexibility leads to deflection and chatter, and stringy chips create evacuation and tool-wear problems. These issues do not appear in metal turning, where higher conductivity, rigidity, and clean chip formation make the process far more forgiving. TPR and TPU, while offering excellent flexibility, softness, wear resistance, and cost-performance trade-offs, demand a completely different approach: slower speeds, lighter cuts, sharp positive-rake tooling, aggressive chip evacuation, proper support, and careful material conditioning.
The good news is that these challenges are highly solvable. Sharp carbide inserts with appropriate geometry, spindle speeds kept to 500–1500 RPM (surface speeds 60–120 m/min), light depths of cut (0.1–0.3 mm roughing, 0.02–0.08 mm finishing), compressed air blasts or low-volume mist, steady rests for slender parts, and pre-drying/annealing protocols eliminate most defects. In practice, shops that implement these consistently achieve yields of 95–98% on TPR and TPU parts, with surface finishes down to Ra 0.8–1.6 µm, dimensional stability within ±0.03–0.05 mm on critical diameters, and tool life extended 2–4× compared to default metal settings.
Perguntas frequentes
Quais são os maiores desafios do torneamento CNC de plástico?
A acumulação de calor está no topo da lista. Os plásticos derretem facilmente. Os plásticos flexíveis, como o TPR e o TPU, dobram-se e vibram. Os aparas ficam presos às ferramentas. Tudo isto provoca acabamentos irregulares, deformações e defeitos. Nas juntas automóveis, o calor derreteu o TPR até que as velocidades diminuíssem.
Por que é que o TPU é mais difícil de usinar do que os plásticos rígidos?
O TPU é resistente e abrasivo. Provoca um desgaste mais rápido das ferramentas. Além disso, forma filamentos de aparas. O aquecimento ocorre rapidamente. Utilize ferramentas de metal duro afiadas e faça cortes leves. Nos rolos para uso médico, o TPU proporcionou acabamentos lisos com arrefecimento a ar.
Como posso evitar que o material derreta durante o torneamento de plástico?
Velocidade baixa do fuso e profundidade de corte reduzida. Utilize ar ou líquido de arrefecimento em forma de névoa. As ferramentas afiadas reduzem o atrito. Nas pegas destinadas ao consumidor, estas alterações impediram que as peças em TPR derretessem.
Devo escolher TPR ou TPU para o torneamento CNC?
Opte pelo TPR para peças macias e de baixo custo, como vedantes. Escolha o TPU para peças duráveis e resistentes ao desgaste, como buchas. O TPU permite um processamento mais limpo, mas é mais caro. Teste ambos para ver qual se adequa melhor às suas necessidades.
Qual é o líquido de arrefecimento mais adequado para o TPR e o TPU?
O jato de ar remove bem as limalhas. O líquido de arrefecimento em forma de névoa arrefece sem encharcar. Evite aplicar uma quantidade excessiva de líquido de arrefecimento no TPU — este pode inchar. Nas peças eletrónicas, os jatos de ar resolveram os problemas com as limalhas.





