“La expresión ”acabado liso» en un plano no significa nada. Un operario lo interpreta como Ra 3,2, otro como Ra 0,4, y los presupuestos pueden variar enormemente. Una tabla de rugosidad superficial pone fin a esas conjeturas. Convierte una sensación en una cifra que el taller puede utilizar como referencia para el mecanizado y que el inspector puede comprobar. En el ámbito médico, esto es aún más importante. Un tornillo óseo, un mango quirúrgico y la carcasa de una bomba pertenecen a mundos muy diferentes, por lo que cada uno necesita su propio acabado. A continuación encontrarás los valores de Ra que vemos con más frecuencia, cuánto te cuestan y cómo indicarlos en un plano.
Por qué el acabado no es solo una cuestión estética
Desde el punto de vista médico, la textura tiene una función real. Las superficies rugosas retienen bacterias y residuos de limpieza. Provocan un desgaste más rápido de las piezas con las que entran en contacto. Además, pueden provocar grietas por fatiga en cualquier elemento que se flexione miles de veces.
Y luego está ese giro inesperado. Algunos implantes necesitan una zona rugosa y texturizada para que el hueso se adhiera. Que sean demasiado lisos es un defecto en este caso.
Por lo tanto, “lo más liso posible” no es el objetivo adecuado. Cada paso adicional de refinado conlleva más tiempo de mecanizado, más herramientas y más inspecciones. El acabado adecuado protege al paciente y al presupuesto al mismo tiempo.
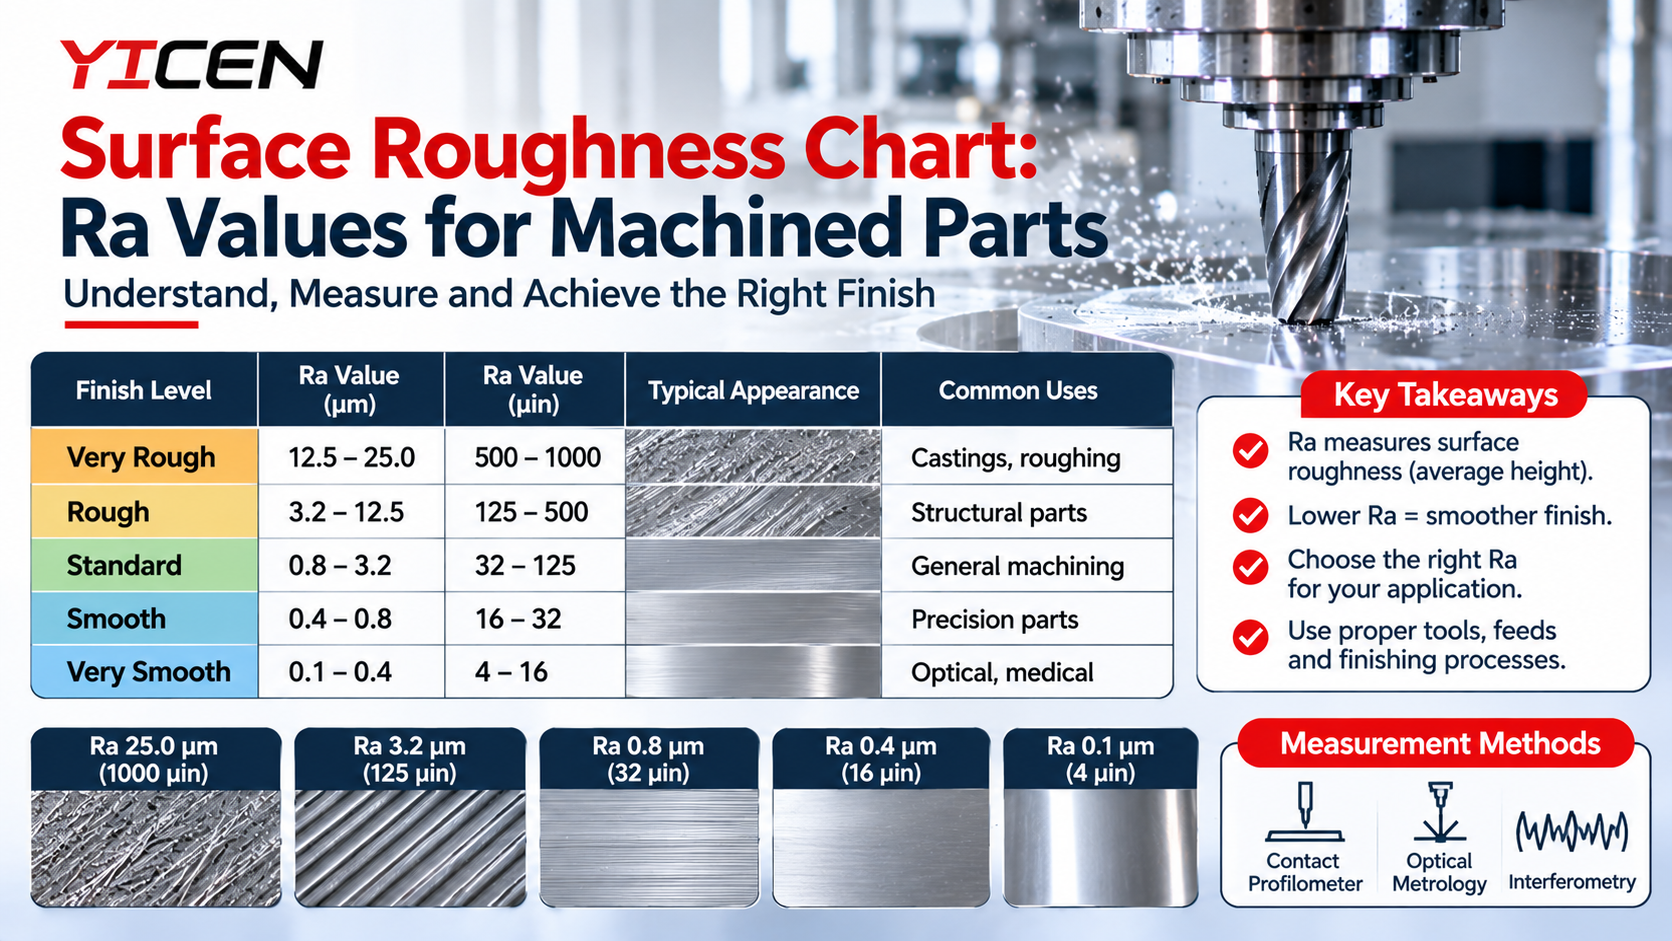
Tabla de rugosidad superficial para piezas fabricadas con CNC
Ra es la altura media de los picos y valles a lo largo de una línea de medición. Suele expresarse en micrómetros (µm) o micropulgadas (µin). Imagínate el tamaño típico de una irregularidad en la superficie. Cuanto menor sea el valor, más lisa será la superficie.
Toma la tabla como punto de partida. Los resultados reales dependen del material, del estado de las herramientas y de la configuración.
| Proceso | Ra típico (µm) | Ra típico (µin) |
|---|---|---|
| Fresado o torneado en bruto | 3.2 – 6.3 | 125 – 250 |
| Acabado CNC estándar | 1.6 – 3.2 | 63 – 125 |
| Cortes de acabado fino | 0.8 – 1.6 | 32 – 63 |
| Acabado de precisión | 0.4 – 0.8 | 16 – 32 |
| Rectificado | 0.2 – 0.8 | 8 – 32 |
| Pulido o lapeado | 0.05 - 0.2 | 2 – 8 |
Fíjate en cómo se disparan los costes por debajo de Ra 0,8. A partir de ahí, una pasada de acabado normal ya no es suficiente, por lo que se incorpora un segundo proceso al plan.
Objetivos de acabado superficial Ra por tipo de pieza
Cada taller tiene una idea intuitiva de dónde encaja cada familia de piezas. Se trata de rangos orientativos, no de normas. La norma de tu dispositivo o las especificaciones del cliente siempre prevalecen.
- Carcasas y tapas: Ra de 1,6 a 3,2 µm. Deben tener un aspecto limpio y un sellado adecuado, no es necesario que sean espejos.
- Mangos y cuerpos de instrumentos: Ra de 0,8 a 1,6 µm, a lo que suele seguir un granallado o una pasivación para conseguir un aspecto uniforme.
- Superficies en contacto con el fluido: Ra de 0,4 a 0,8 µm, lo que facilita la limpieza y el flujo.
- Superficies de deslizamiento o de apoyo en los implantes: Ra de 0,1 µm o menos, normalmente como resultado del esmerilado y el pulido.
El acabado superficial Ra deseado también varía tras el mecanizado. Tanto el anodizado como la pasivación y el electropulido modifican ligeramente la textura. Echa un vistazo a las opciones disponibles acabados superficiales antes de fijar un número en el plano.
Ra frente a Rz: la misma superficie, una historia diferente
El Ra promedia todos los valores. Un solo arañazo profundo puede quedar oculto tras una cifra que parezca correcta. El Rz mide la distancia entre el pico más alto y el valle más bajo a lo largo de una longitud de muestreo, por lo que detecta esos valores atípicos. Las impresiones europeas e internacionales suelen utilizar el Rz. Las impresiones norteamericanas se decantan por el Ra.
Al comparar Ra con Rz, no esperes una conversión exacta. A menudo se dice que el Rz es de cuatro a siete veces mayor que el Ra, pero depende de la superficie. Si en el plano figura el Rz y tu taller indica el Ra, pregunta cuál de los dos es el valor de referencia antes de proceder al corte. Esa simple pregunta puede evitar que se rechace un lote.
Por qué varía la rugosidad de las superficies mecanizadas
Alcanzar un valor concreto en la primera parte es fácil. Mantenerlo en la parte quinientos es lo que realmente cuesta. La rugosidad de la superficie mecanizada varía por unas cuantas razones habituales:
- Desgaste de las herramientas. Un filo romo deja una marca en lugar de cortar, y Ra asciende.
- Avance y radio de la punta. Un avance más lento y un radio mayor suelen proporcionar un acabado más fino.
- Vibración. Las herramientas largas y las paredes delgadas provocan vibraciones que no se solucionan cambiando la velocidad de avance.
- Patatas fritas. Las virutas de recorte rayan la superficie.
- Material. El acero inoxidable, el titanio y el cromo-cobalto se cortan de forma diferente.
Las buenas tiendas miden desde el principio y con frecuencia. La primera parte, la parte central y la última parte, y anotan las cifras. De todos modos, los clientes del sector médico esperan disponer de ese registro escrito.
Cuando el esmerilado ofrece mejores resultados
Algunos acabados no son compatibles con una herramienta de corte. Si una superficie plana requiere un Ra de 0,4 o inferior con una planitud muy precisa, rectificado de superficies Se consigue más rápido y con menos riesgo que con un fresado repetido. Lo utilizamos mucho en superficies de sellado, accesorios y piezas de instrumentos.
El material también es importante. El aluminio puede tener un aspecto estupendo nada más salir de la máquina, aunque la aleación que elijas influye tanto en el coste como en el resultado. Nuestra guía sobre Aluminio 6061 frente a 7075 muestra cómo se comporta cada uno de ellos cuando se busca un acabado impecable. Este mismo razonamiento ayuda a los fabricantes de maquinaria en el industria de la automatización, donde los equipos de laboratorio y de producción suelen compartir los mismos requisitos de limpieza y repetibilidad propios del ámbito médico.
Medidas que permiten reducir los costes
Hay algunos hábitos que permiten mantener la calidad y reducir el precio:
- Pon «Ra» solo donde la función lo requiera. El resto, déjalo en una nota general.
- Indica la unidad. «Ra 0,8» se refiere a micrómetros, salvo que se indique lo contrario en el texto.
- En las piezas críticas, indica el método de medición y la longitud de muestreo.
- Distinguir las zonas estéticas de las zonas funcionales.
- Habla con tu operario antes de que el diseño quede definitivo.
Hemos visto cómo el precio de una pieza se ha reducido en aproximadamente un tercio porque en su cara decorativa faltaba una nota de 0,4 Ra que no servía para nada.
Envíanos el plano
¿No sabes muy bien cuál es la función de tu pieza? Envíanos el plano y cuéntanos para qué sirve. Te sugeriremos un acabado adecuado sin que te cueste de más. Puedes leer más al respecto Acerca de nuestra empresa y cómo gestionamos los puestos de trabajo en el ámbito médico. Cuando estés listo, Envía tus archivos a nuestro equipo y te prepararemos un presupuesto basado en tu gráfico de rugosidad superficial. Si quieres más guías como esta, echa un vistazo a nuestro blog.
Preguntas frecuentes
¿Qué significa «Ra» en el acabado superficial?
Ra significa «rugosidad media». Es la altura media de los picos y valles de una superficie, expresada en micrómetros o micropulgadas. Un valor de Ra más bajo indica una superficie más lisa.
¿Cuál es el valor Ra estándar para las piezas mecanizadas con CNC?
La mayoría de las piezas CNC generales salen de la máquina con una rugosidad superficial (Ra) de entre 1,6 y 3,2 µm. Una tabla de rugosidad superficial indica en qué casos los valores más estrictos requieren un acabado adicional y suponen un coste extra.
¿Cómo se mide la rugosidad de una superficie?
La mayoría de los talleres pasan un perfilómetro de aguja por la pieza y leen el valor Ra directamente. Los instrumentos ópticos y láser son adecuados para superficies delicadas, y las placas de comparación permiten realizar una comprobación visual rápida.
¿Un valor Ra más bajo es siempre mejor?
No. Las superficies muy lisas son más caras y pueden afectar a la adherencia del recubrimiento o al crecimiento óseo en algunos implantes. Elige el nivel que requiera la función.
¿Se puede conseguir un acabado más fino con el rectificado que con el fresado?
Sí. El rectificado suele alcanzar valores de Ra de entre 0,2 y 0,8 µm, y el pulido ofrece una mayor finura. El fresado puede acercarse a esos valores, pero suele requerir más tiempo y entraña más riesgos.