“La mention ” finition lisse » sur un dessin ne veut rien dire. Un opérateur l'interprète comme un Ra de 3,2, un autre comme un Ra de 0,4, et les devis peuvent présenter des écarts considérables. Un tableau de rugosité de surface met fin à ces approximations. Il transforme une impression subjective en une valeur chiffrée que l'atelier peut respecter et que le contrôleur peut vérifier. Dans le domaine médical, cela revêt une importance encore plus grande. Une vis à os, un manche chirurgical et un boîtier de pompe évoluent dans des univers très différents ; chacun nécessite donc une finition qui lui est propre. Vous trouverez ci-dessous les valeurs Ra les plus courantes, leur coût et la manière de les indiquer sur un plan.
Pourquoi la finition n'est pas seulement une question d'esthétique
D'un point de vue médical, la texture joue un rôle essentiel. Les surfaces rugueuses retiennent les bactéries et les résidus de nettoyage. Elles accélèrent l'usure des pièces en contact. Elles peuvent également provoquer l'apparition de fissures de fatigue sur tout élément soumis à des milliers de flexions.
Et puis, il y a une particularité. Certains implants doivent présenter une zone rugueuse et texturée pour permettre à l'os de s'y accrocher. Une surface trop lisse constitue un défaut dans ce cas.
Ainsi, viser une finition “ aussi lisse que possible ” n'est pas le bon objectif. Chaque étape supplémentaire allonge le temps d'usinage, augmente les besoins en outillage et alourdit les contrôles. Une finition adaptée permet à la fois de protéger le patient et de respecter le budget.
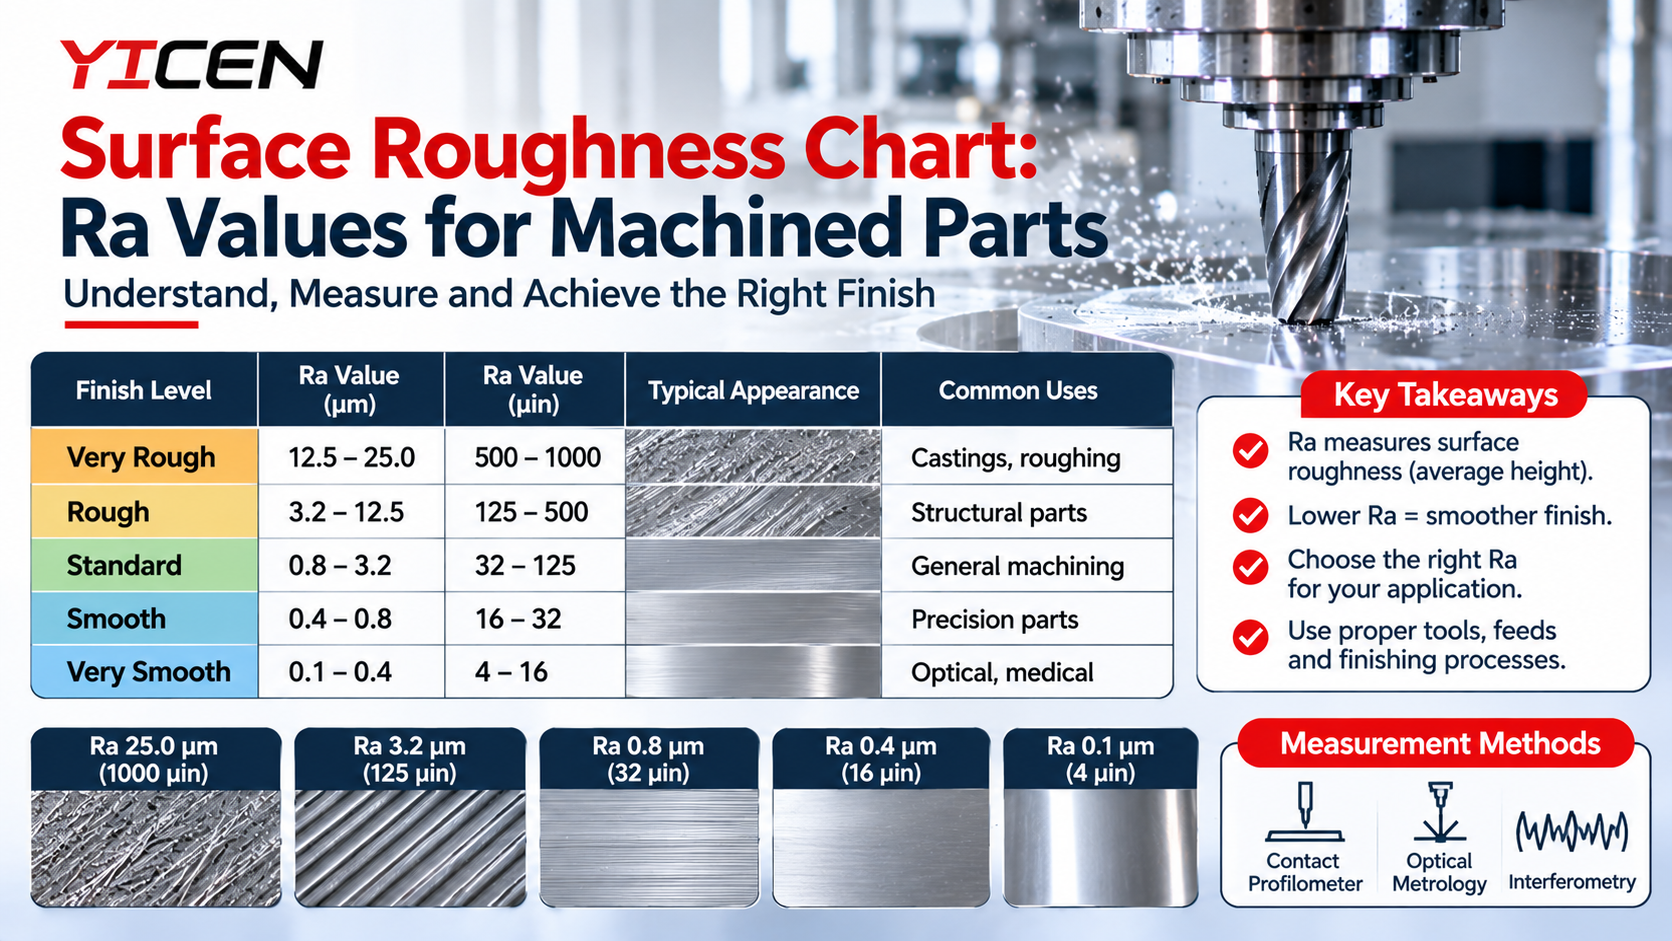
Tableau des rugosités de surface des pièces usinées par CNC
Ra correspond à la hauteur moyenne des crêtes et des creux le long d'une ligne de mesure. Elle est généralement exprimée en micromètres (µm) ou en micro-pouces (µin). Imaginez la taille typique d'une irrégularité à la surface. Plus la valeur est faible, plus la surface est lisse.
Considérez ce tableau comme un point de départ. Les résultats réels varient en fonction du matériau, de l'état des outils et des réglages.
| Processus | Ra typique (µm) | Ra typique (µin) |
|---|---|---|
| Fraisage ou tournage de dégrossissage | 3.2 – 6.3 | 125 – 250 |
| Finition CNC standard | 1.6 – 3.2 | 63 – 125 |
| Coupes de finition | 0.8 – 1.6 | 32 – 63 |
| Finition de précision | 0.4 – 0.8 | 16 – 32 |
| Broyage | 0.2 – 0.8 | 8 – 32 |
| Polissage ou rodage | 0.05 - 0.2 | 2 – 8 |
Remarquez comment les coûts augmentent brusquement en dessous de Ra 0,8. À ce stade, une passe de finition normale ne suffit plus, et un deuxième processus vient s’ajouter au plan.
Objectifs de finition de surface Ra par type de pièce
Chaque magasin a une idée intuitive de la place qu'occupe chaque famille de pièces. Il s'agit là de fourchettes courantes, et non de règles. La norme de votre appareil ou les spécifications de votre client prévalent toujours.
- Boîtiers et couvercles : De 1,6 à 3,2 µm. Il faut qu'elles aient un aspect propre et qu'elles soient bien étanches, pas qu'elles soient miroitées.
- Manches et corps d'instruments : Ra de 0,8 à 1,6 µm, souvent suivi d'un grenaillage ou d'une passivation pour obtenir un aspect uniforme.
- Surfaces en contact avec le fluide : Ra de 0,4 à 0,8 µm, ce qui facilite le nettoyage et l'écoulement.
- Surfaces de glissement ou d'appui sur les implants : Ra 0,1 µm ou moins, généralement résultant du meulage et du polissage.
Votre objectif en matière de finition de surface Ra évolue également après l'usinage. L'anodisation, la passivation et l'électropolissage modifient tous légèrement la texture. Consultez les options disponibles finitions de surface avant de fixer définitivement un chiffre sur le dessin.
Ra vs Rz : même surface, histoire différente
Le Ra calcule une moyenne globale. Une seule rayure profonde peut se cacher derrière une valeur qui semble correcte. Le Rz mesure la distance entre le pic le plus haut et le creux le plus bas sur une longueur d'échantillonnage, ce qui lui permet de détecter ces valeurs aberrantes. Les impressions européennes et internationales utilisent souvent le Rz. Les impressions nord-américaines ont tendance à privilégier le Ra.
Lorsque vous comparez Ra et Rz, ne vous attendez pas à une conversion simple. On dit souvent que la valeur Rz est quatre à sept fois supérieure à la valeur Ra, mais cela dépend de la surface. Si le cahier des charges indique Rz et que votre atelier fournit des valeurs Ra, demandez quelle valeur fait foi avant de lancer la découpe. Cette simple question peut vous éviter de voir un lot rejeté.
Pourquoi la rugosité des surfaces usinées varie-t-elle ?
Atteindre une valeur précise dans la première partie, c'est facile. La maintenir dans la cinq centième partie, c'est là tout le défi. La rugosité de surface usinée varie pour plusieurs raisons courantes :
- Usure des outils. Un tranchant émoussé étale la matière au lieu de la couper, et Ra s'élève.
- Avance et rayon de nez. Une avance plus lente et un rayon plus grand permettent généralement d'obtenir une finition plus fine.
- Vibration. Les outils longs et les parois minces provoquent des vibrations que même un changement d'avance ne parvient pas à éliminer.
- Chips. Les copeaux issus du réusinage rayent la surface.
- Matériau. L'acier inoxydable, le titane et le chrome-cobalt se découpent chacun différemment.
Les bons magasins effectuent des mesures dès le début et régulièrement. Au début, au milieu et à la fin, et ils notent les chiffres. De toute façon, les clients du secteur médical s'attendent à disposer de ces justificatifs écrits.
Quand le meulage donne de meilleurs résultats
Certaines finitions ne sont pas réalisables avec un outil de coupe. Si une face plane doit présenter un Ra de 0,4 ou moins avec une planéité très stricte, ponçage de surface Cela permet d'obtenir le résultat plus rapidement et avec moins de risques qu'en effectuant plusieurs passes sur une fraiseuse. Nous l'utilisons beaucoup pour les surfaces d'étanchéité, les fixations et les pièces d'instruments.
Le matériau a aussi son importance. L’aluminium peut être très esthétique dès sa sortie de l’usine, même si l’alliage que vous choisissez influe à la fois sur le coût et sur le résultat. Notre guide sur Aluminium 6061 vs 7075 montre comment chacun d'entre eux se comporte lorsque l'on cherche à obtenir une finition soignée. Ce même raisonnement aide les fabricants d'équipements dans le industrie de l'automatisation, où les appareils de laboratoire et de production doivent souvent répondre aux mêmes exigences de propreté et de répétabilité que celles imposées dans le domaine médical.
Interventions qui permettent de réduire les coûts
Quelques bonnes habitudes permettent de maintenir la qualité tout en limitant les coûts :
- N'utilisez « Ra » que là où la fonction l'exige. Pour le reste, utilisez une note générale.
- Précisez l'unité. « Ra 0,8 » correspond à des micromètres, sauf indication contraire dans le document.
- Pour les pièces critiques, précisez la méthode de mesure et la longueur d'échantillonnage.
- Distinguer les zones esthétiques des zones fonctionnelles.
- Discutez-en avec votre opérateur avant que la conception ne soit définitivement arrêtée.
Nous avons vu le prix d'une pièce chuter d'environ un tiers simplement parce qu'une face décorative avait perdu une mention « Ra 0,4 » sans intérêt.
Envoyez-nous le dessin
Vous ne savez pas quelle finition choisir pour votre pièce ? Envoyez-nous le plan et expliquez-nous à quoi sert cette pièce. Nous vous proposerons une finition adaptée sans que cela ne vous coûte trop cher. Pour en savoir plus, À propos de notre entreprise et la manière dont nous gérons les offres d'emploi dans le secteur médical. Lorsque vous serez prêt, Envoyez vos fichiers à notre équipe et nous vous établirons un devis en fonction de votre tableau de rugosité de surface. Si vous souhaitez découvrir d'autres guides comme celui-ci, consultez notre blog.
Questions fréquemment posées
Que signifie « Ra » en matière de finition de surface ?
Ra désigne la rugosité moyenne. Il s'agit de la hauteur moyenne des crêtes et des creux d'une surface, exprimée en micromètres ou en micro-pouces. Plus la valeur Ra est faible, plus la surface est lisse.
Quelle est la valeur Ra standard pour les pièces usinées par CNC ?
La plupart des pièces CNC courantes sortent de la machine avec une rugosité de surface comprise entre 1,6 et 3,2 µm (Ra). Un tableau de rugosité de surface indique dans quels cas des valeurs plus strictes nécessitent une finition supplémentaire et entraînent un surcoût.
Comment mesure-t-on la rugosité d'une surface ?
La plupart des ateliers font glisser un profilomètre à stylet sur la pièce et relèvent directement la valeur Ra. Les outils optiques et laser conviennent aux surfaces délicates, tandis que les plaques de comparaison permettent un contrôle visuel rapide.
Un Ra plus faible est-il toujours préférable ?
Non. Les surfaces très lisses sont plus coûteuses et peuvent nuire à l'adhérence du revêtement ou à la croissance osseuse sur certains implants. Choisissez le niveau de finition adapté à l'usage prévu.
Le meulage permet-il d'obtenir une finition plus fine que le fraisage ?
Oui. Le meulage permet généralement d'atteindre une rugosité Ra comprise entre 0,2 et 0,8 µm, tandis que le polissage offre une finition encore plus fine. Le fraisage peut s'en approcher, mais cette opération prend généralement plus de temps et comporte davantage de risques.