“A expressão ”acabamento liso» num desenho não significa nada. Um operador de máquinas interpreta-a como Ra 3,2, outro como Ra 0,4, e os orçamentos podem variar imenso. Uma tabela de rugosidade superficial põe fim a essas suposições. Transforma uma sensação num número que a oficina pode utilizar como referência para a usinagem e que o inspetor pode verificar. No setor médico, isto é ainda mais importante. Um parafuso ósseo, um cabo cirúrgico e o corpo de uma bomba pertencem a mundos muito diferentes, pelo que cada um necessita do seu próprio acabamento. Abaixo encontrará os valores de Ra que mais frequentemente observamos, quanto lhe custam e como os indicar num desenho técnico.
Por que razão o acabamento não é apenas uma questão estética
Do ponto de vista médico, a textura tem um papel fundamental. As superfícies rugosas retêm bactérias e resíduos de limpeza. Provocam um desgaste mais rápido das peças de contacto. Podem também dar origem a fissuras por fadiga em qualquer elemento que se flexione milhares de vezes.
Depois, há uma reviravolta inesperada. Alguns implantes precisam de uma zona rugosa e texturada para que o osso se possa fixar. Uma superfície demasiado lisa constitui, nesse caso, um defeito.
Por isso, “o mais liso possível” não é o objetivo certo. Cada etapa adicional implica mais tempo de máquina, ferramentas e inspeção. O acabamento adequado protege simultaneamente o doente e o orçamento.
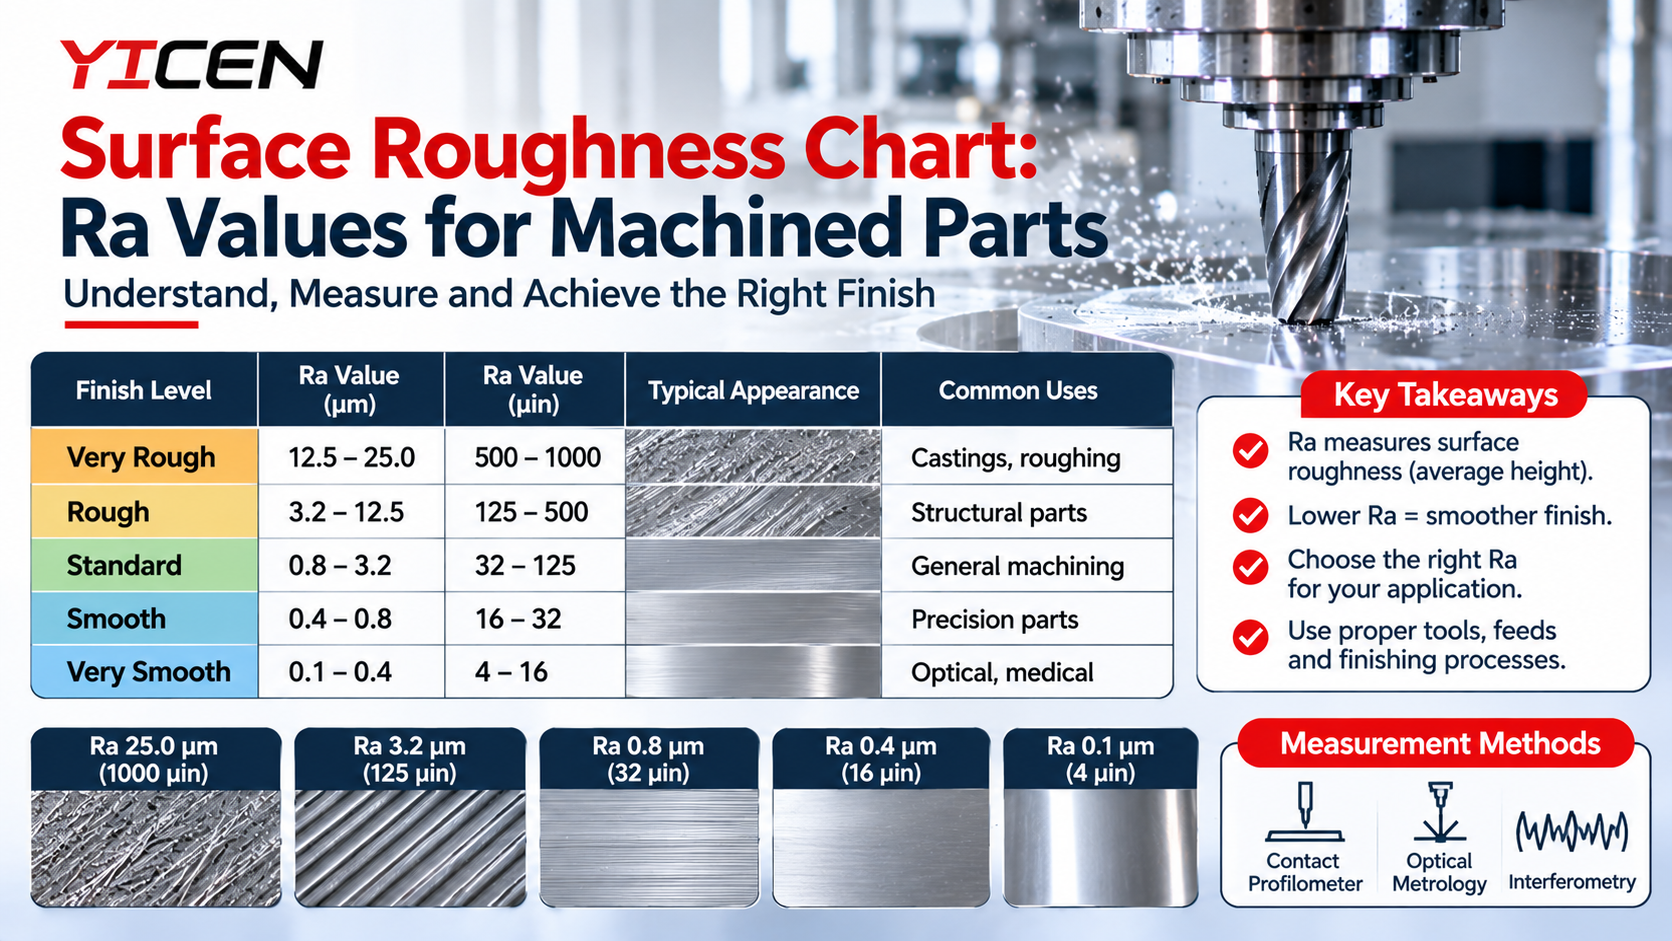
Tabela de rugosidade superficial para peças CNC
Ra é a altura média dos picos e vales ao longo de uma linha medida. É normalmente expressa em micrómetros (µm) ou micropolegadas (µin). Imagine o tamanho típico de uma irregularidade na superfície. Quanto menor for o valor, mais lisa é a superfície.
Considere a tabela como um ponto de partida. Os resultados reais variam consoante o material, o estado das ferramentas e a configuração.
| Processo | Ra típico (µm) | Ra típico (µin) |
|---|---|---|
| Fresagem ou torneamento de desbaste | 3.2 – 6.3 | 125 – 250 |
| Acabamento CNC padrão | 1.6 – 3.2 | 63 – 125 |
| Cortes de acabamento fino | 0.8 – 1.6 | 32 – 63 |
| Acabamento de precisão | 0.4 – 0.8 | 16 – 32 |
| Retificação | 0.2 – 0.8 | 8 – 32 |
| Polimento ou lapidação | 0.05 – 0.2 | 2 – 8 |
Repare como os custos aumentam acentuadamente abaixo de Ra 0,8. Nessa altura, uma passagem de acabamento normal deixa de ser suficiente e passa a ser necessário incluir um segundo processo no plano.
Valores-alvo de acabamento superficial Ra por tipo de peça
Cada loja tem uma intuição sobre onde cada família de peças se enquadra. Trata-se de intervalos comuns, não de regras. A norma do seu dispositivo ou as especificações do cliente prevalecem sempre.
- Caixas e tampas: Ra 1,6 a 3,2 µm. É necessário que tenham um aspeto limpo e uma vedação adequada, não um espelho.
- Cabos e corpos dos instrumentos: Ra de 0,8 a 1,6 µm, frequentemente seguido de jateamento com esferas ou passivação para obter um aspeto uniforme.
- Superfícies em contacto com o fluido: Ra de 0,4 a 0,8 µm, o que contribui para a limpeza e o fluxo.
- Superfícies de deslizamento ou de apoio nos implantes: Ra 0,1 µm ou inferior, geralmente resultante da retificação e do polimento.
O seu objetivo em termos de acabamento superficial Ra também se altera após a maquinagem. A anodização, a passivação e o eletropolimento alteram ligeiramente a textura. Consulte as opções disponíveis acabamentos de superfície antes de fixar um número no desenho.
Ra vs Rz: A mesma superfície, uma história diferente
O Ra calcula a média de tudo. Um arranhão profundo pode ficar oculto num valor que pareça correto. O Rz mede a distância entre o pico mais alto e o vale mais baixo ao longo de um comprimento de amostragem, pelo que deteta esses valores atípicos. As impressões europeias e internacionais utilizam frequentemente o Rz. As impressões norte-americanas tendem a utilizar o Ra.
Ao comparar Ra com Rz, não espere uma conversão exata. Costuma-se dizer que o Rz é de quatro a sete vezes superior ao Ra, mas isso depende da superfície. Se a especificação indicar Rz e a sua oficina indicar Ra, pergunte qual dos dois valores é determinante antes de iniciar o corte. Essa simples pergunta pode evitar que um lote seja rejeitado.
Por que razão a rugosidade da superfície usinada sofre variações
Atingir um valor na primeira parte é fácil. Mantê-lo na parte quinhenta é que é o verdadeiro desafio. A rugosidade da superfície usinada sofre variações por alguns motivos comuns:
- Desgaste das ferramentas. Uma lâmina sem corte mancha em vez de cortar, e Ra sobe.
- Rádio de alimentação e do nariz. Um avanço mais lento e um raio maior proporcionam, normalmente, um acabamento mais fino.
- Vibração. As ferramentas longas e as paredes finas provocam vibrações que nenhuma alteração do avanço consegue corrigir.
- Batatas fritas. As lascas resultantes do recorte riscam a superfície.
- Material. O aço inoxidável, o titânio e o cromo-cobalto têm, cada um, um corte diferente.
As boas lojas fazem medições desde cedo e com frequência. Primeira parte, parte do meio, última parte, e anotam os valores. De qualquer forma, os clientes da área médica esperam esse registo escrito.
Quando a retificação dá melhores resultados
Alguns acabamentos não fazem sentido com uma ferramenta de corte. Se uma superfície plana necessitar de um Ra de 0,4 ou inferior, com uma planicidade rigorosa, retificação plana chega lá mais depressa e com menos riscos do que várias passagens numa fresadora. Utilizamo-lo muito em superfícies de vedação, acessórios e peças de instrumentos.
O material também é importante. O alumínio pode ficar com um aspeto fantástico logo ao sair da máquina, embora a liga que escolher influencie tanto o custo como o resultado. O nosso guia sobre Alumínio 6061 vs 7075 mostra como cada um se comporta quando se procura um acabamento de qualidade. A mesma lógica ajuda os fabricantes de equipamento na indústria da automação, onde os equipamentos de laboratório e de produção têm, frequentemente, os mesmos requisitos de limpeza e repetibilidade exigidos no setor médico.
Intervenções que permitem reduzir os custos
Existem alguns hábitos que ajudam a manter a qualidade elevada e os preços baixos:
- Coloque «Ra» apenas onde a função o exigir. Deixe o resto numa nota geral.
- Indique a unidade. Ra 0,8 significa micrómetros, a menos que o texto indique o contrário.
- No que diz respeito às peças críticas, indique o método de medição e o comprimento da amostra.
- Distinguir as zonas estéticas das zonas funcionais.
- Fale com o seu operador de máquinas antes de o projeto ficar definitivo.
Vimos o preço de uma peça descer cerca de um terço porque uma face decorativa perdeu uma nota de Ra 0,4 sem qualquer sentido.
Envie-nos o desenho
Não sabe ao certo qual é a finalização adequada para a sua peça? Envie-nos o desenho e explique-nos qual é a função da peça. Sugeriremos um acabamento adequado sem que tenha de gastar mais do que o necessário. Pode ler mais Sobre a nossa empresa e como lidamos com os empregos na área médica. Quando estiver pronto, Entre em contacto com a nossa equipa, enviando-nos os seus ficheiros, e iremos elaborar um orçamento com base no seu gráfico de rugosidade da superfície. Se quiseres mais guias como este, consulta o nosso blogue.
Perguntas mais frequentes
O que significa «Ra» no acabamento de superfícies?
Ra significa «rugosidade média». É a altura média dos picos e vales de uma superfície, expressa em micrómetros ou micropolegadas. Um valor de Ra mais baixo significa uma superfície mais lisa.
Qual é o valor Ra padrão para peças maquinadas por CNC?
A maioria das peças CNC gerais sai da máquina com um Ra de 1,6 a 3,2 µm. Um gráfico de rugosidade superficial indica em que casos valores mais rigorosos exigem um acabamento adicional e implicam custos adicionais.
Como se mede a rugosidade da superfície?
A maioria das oficinas passa um perfilómetro de agulha pela peça e lê diretamente o valor Ra. As ferramentas óticas e a laser são adequadas para superfícies delicadas, e as placas de comparação permitem uma verificação visual rápida.
Um valor de Ra mais baixo é sempre melhor?
Não. As superfícies muito lisas são mais caras e podem prejudicar a aderência do revestimento ou o crescimento ósseo em alguns implantes. Escolha o nível de acabamento adequado à função pretendida.
A retificação consegue proporcionar um acabamento mais fino do que a fresagem?
Sim. A retificação atinge normalmente valores de Ra entre 0,2 e 0,8 µm, e o polimento proporciona uma superfície ainda mais fina. A fresagem pode aproximar-se desses valores, mas normalmente demora mais tempo e envolve mais riscos.