Guide des coûts de l'anodisation 2026 — Tarifs par type, volume et couleur
Que vous soyez ingénieur en mécanique chargé de définir la finition d’un boîtier en aluminium, responsable NPI comparant des devis de finition allant de $0,85 à $4,20 par pied carré pour ce qui semble être le même procédé, ou acheteur de matériel cherchant à comprendre pourquoi une pièce anodisée noire coûte plus cher qu’une pièce anodisée transparente , ce guide est fait pour vous. L’anodisation est la finition la plus souvent citée et la moins bien comprise dans la fabrication sur mesure de pièces en aluminium. La structure tarifaire comporte trois niveaux — le type de procédé, la surface et les options supplémentaires — et la plupart des acheteurs ne voient que le tarif affiché, négligent la quantité minimale de commande et prévoient un budget inférieur de 30 % au montant réel.
Chez Yicen Precision, nous réalisons nous-mêmes l'anodisation dans le cadre de nos activités de tôlerie et Finition CNC capacité. Environ 40 % des pièces en aluminium que nous usinons chaque mois font l'objet d'un traitement d'anodisation : anodisation de type II (transparente ou noire) sur les boîtiers de produits grand public, anodisation de type III (revêtement dur) sur les composants destinés à l'aérospatiale et à la défense, et, occasionnellement, anodisation de type I (chromique) sur des supports aérospatiaux à ajustement serré. Ce guide vous présente les fourchettes de coûts réelles pour 2026 pour ces trois types de traitement, la courbe de quantité réellement applicable (et non la règle empirique des chiffres ronds que l’on voit habituellement), ainsi que les mesures de conception pour la fabrication (DFM) qui permettent généralement de réduire les dépenses liées à l’anodisation de 20 à 35 % sans modifier les spécifications de finition.
La formule de calcul du coût de l'anodisation
Chaque devis d'anodisation — qu'il provienne d'un atelier de sous-traitance en Californie ou d'une chaîne de finition interne à Shenzhen — repose sur les trois mêmes éléments. Le tarif de base retient toute l'attention, mais ce sont les frais de lot et les suppléments qui, discrètement, déterminent le montant final de la facture.
Coût de l'anodisation = Frais de lot + (Surface × Tarif au pied carré) + Suppléments
Les frais de lot correspondent à un montant minimum par lot — couvrant la mise en place de la cuve, la main-d'œuvre de transvasement, la préparation du colorant et le contrôle qualité. Dans un atelier de sous-traitance américain, ces frais varient entre $75 et $200 par lot pour le Type II, et entre $150 et $400 pour le Type III. C'est pourquoi l'anodisation d'une seule petite pièce peut coûter plus cher à l'unité que celle de 500 pièces : pour une seule pièce, vous payez la totalité des frais de lot pour cette seule pièce.
Le tarif au pied carré constitue la composante variable. Il évolue de manière linéaire en fonction de la surface mouillée de la pièce (c'est-à-dire la surface extérieure totale en contact avec le produit chimique), ainsi qu'en fonction du type de revêtement choisi et de son épaisseur. Les suppléments concernent l'étanchéification, la teinture dans des couleurs non standard, les prétraitements tels que le grenaillage aux billes, ainsi que les contrôles allant au-delà des exigences de base du lot.
Les trois types d'anodisation — Coût et utilisation
Anodisation se décline en trois procédés commerciaux, chacun présentant un profil de coût et un champ d'application différents. Choisir le mauvais type est l'erreur la plus coûteuse que nous observons dans les cahiers des charges des clients : opter pour le type III sur une pièce qui ne nécessite que le type II coûte environ 2,5 fois plus cher, sans aucun gain fonctionnel.
| Type | Nom commun | Épaisseur du revêtement | Tarif (USD/pied carré) | Utilisation typique |
| Type I | Acide chromique | 0,5 à 7,5 µm | $0,70–$3,00 | Aérospatiale : ajustements critiques en matière de fatigue, à tolérances serrées |
| Type II | Acide sulfurique | 5 à 25 µm | $0,50–$2,00 | Objets décoratifs, électronique, produits de grand public |
| Type II clair | Standard transparent | 8 à 15 µm | $0,50–$1,40 | Boîtiers électroniques à usage général |
| Noir de type II | Noir standard | 10 à 20 µm | $0,80–$2,00 | Esthétique, optique anti-éblouissement |
| Type III | Anodisation dure | 25 à 100 µm | $2,00–$5,00 | Résistant à l'usure, à usage militaire, destiné au transport de fluides |
| Noir de type III | Noir à revêtement dur | 30 à 80 µm | $2,50–$5,50 | Aérospatiale, composants d'armes à feu, hydraulique |
Deux remarques concernant les prix figurant dans ce tableau. Premièrement, l’anodisation chromique de type I est plus coûteuse que celle de type II bien qu’elle soit plus fine, en raison des contraintes chimiques liées à l’acide chromique et du nombre limité de fournisseurs qui continuent à la pratiquer dans le respect des réglementations de l’EPA. Deuxièmement, l'anodisation de type III coûte environ 2,5 à 3 fois plus cher que celle de type II, à la fois parce que le revêtement lui-même est plus épais et plus dur, et parce que le temps de séjour dans la cuve est plus long et qu'une capacité de refroidissement est nécessaire pour maintenir le bain entre 0 et 5 °C pendant le processus.
Quels sont les facteurs qui déterminent le coût de l'anodisation — au-delà du tarif au pied carré ?
Quantité et coût unitaire du lot
C'est là que les acheteurs sont le plus souvent surpris. Une surface de 50 cm² aluminium Le support présente une surface en contact avec le liquide d'environ 0,5 ft². Avec un taux de type II de $1,20 par ft², le coût variable s'élève à $0,60 par pièce. Mais le coût de lot de $120 s'applique toujours : une pièce coûte donc $120,60, dix pièces coûtent $126 et 200 pièces coûtent au total $240 (soit $1,20 par pièce). Le coût unitaire chute de 99 % entre la quantité 1 et la quantité 200, et cette baisse est en grande partie due à la répartition des frais de lot.
| Quantité | Coût total (type II transparent) | Coût unitaire | vs Unité unique |
| 1 | $120.60 | $120.60 | — |
| 10 | $126.00 | $12.60 | −90% |
| 50 | $150.00 | $3.00 | −98% |
| 100 | $180.00 | $1.80 | −98,51 TP3T |
| 200 | $240.00 | $1.20 | −99% |
| 500 | $420.00 | $0.84 | −99,31 TP3T |
Le conseil pratique : n'anodisez pas les prototypes un par un si vous pouvez les regrouper. Commandez trois ou quatre itérations de conception en même temps et faites-les anodiser en une seule fois. Les frais de lot s'amortissent immédiatement, et vos dépenses liées à l'anodisation des prototypes diminuent de moitié, voire davantage.
Choix de la couleur
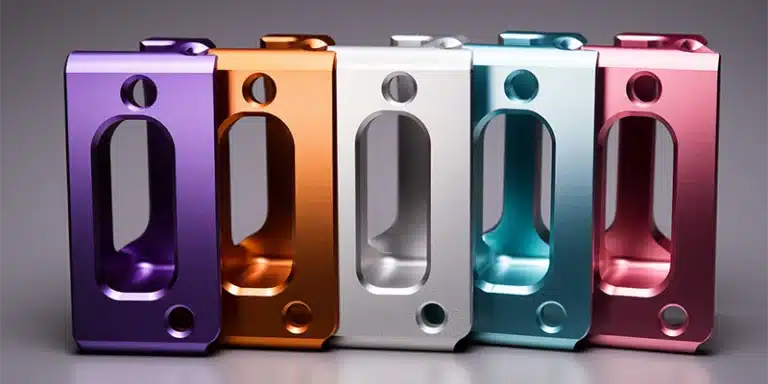
Les couleurs standard « transparent » et « noir » sont les moins chères, car la plupart des ateliers d’anodisation font fonctionner ces cuves de teinture en continu. Le choix d'une couleur non standard — rouge, bleu, or, bronze, mélange personnalisé — entraîne un supplément de $2 à $5 par pièce pour la mise en place du lot de teinture, auquel s'ajoute généralement une majoration de 20 à 40 % du tarif de base en raison du débit plus lent de la ligne de production. La correspondance des couleurs entre les lots de production est également plus difficile pour les couleurs personnalisées ; il faut donc s’attendre à davantage de variations d’un lot à l’autre.
D'après notre expérience en matière de devis : si l'aspect esthétique prime sur les performances mécaniques, optez pour le type II noir ou transparent. Si vous avez absolument besoin d'une couleur spécifique, choisissez dès le départ un fournisseur unique et un échantillon de référence de couleur — changer d'atelier d'anodisation en cours de production entraîne presque toujours une variation de couleur suffisamment perceptible pour être visible.
Surface, et non poids unitaire
Le prix de l'anodisation est calculé en fonction de la surface mouillée, et non du poids ou du volume de la pièce. Un boîtier à parois minces doté de nervures internes peut présenter une surface 2 à 4 fois supérieure à celle d’une barre pleine de mêmes dimensions extérieures — et son anodisation coûtera 2 à 4 fois plus cher. Les concepteurs qui calculent le coût de la finition en fonction du poids de la pièce sous-estiment systématiquement de 50 à 70 % le montant de la facture pour les géométries creuses ou à ailettes.
Choix de l'alliage
Les différents alliages d’aluminium ne s’anodisent pas tous de la même manière. Les alliages 6061 et 6063 sont les moins chers et les plus réguliers : ils offrent une couleur nette et uniforme, ainsi qu’une épaisseur de revêtement prévisible. L’alliage 7075 s’anodise bien, mais a tendance à présenter une teinte légèrement plus jaune que le 6061 dans les finitions transparentes, en raison de sa teneur en zinc. Le 2024 contient du cuivre et nécessite une composition chimique particulière du bain, ce qui augmente le coût de 25 à 40 %. L’aluminium moulé sous pression (A356, ADC12) s’anodise mal et de manière inégale ; on lui applique donc généralement un revêtement en poudre à la place. Si vous demandez une anodisation sur des pièces moulées sous pression, attendez-vous soit à un refus, soit à un devis élevé assorti d’une clause de non-garantie.
Conditions préalables au traitement
Le grenaillage avant l'anodisation est le prétraitement le plus courant ; il permet d'obtenir la finition mate homogène que l'on retrouve sur les produits Apple et les appareils électroniques haut de gamme. Le grenaillage ajoute généralement entre $0,30 et $1,00 par ft² et améliore considérablement l'uniformité esthétique. Le brunissage chimique ou le polissage avant l'anodisation produit une finition miroitante, mais ajoute $1,50 à $3,00 par ft² et n'est justifié que pour les travaux décoratifs à vocation esthétique.
Scellement
Le scellement à l'eau chaude ou au nickel-acétate améliore la résistance à la corrosion et la solidité des couleurs, mais ajoute un surcoût de $0,25 à $1,00 par pied carré. Pour les applications en extérieur ou en milieu marin, le scellement est indispensable : son coût est justifié par la réduction spectaculaire de la décoloration et de la corrosion. Pour les pièces destinées à un usage intérieur ou à une durée de vie courte, le scellage peut généralement être omis.
États-Unis contre Chine — Comparaison des coûts réels de l'anodisation
L'anodisation est l'un des rares procédés pour lesquels l'avantage de la Chine en termes de coûts est moins important qu'on ne le pense généralement. Les coûts liés aux produits chimiques, à l'électricité et à l'énergie nécessaire au refroidissement sont similaires partout dans le monde. L'écart se situe principalement au niveau de la main-d'œuvre nécessaire à la mise en rack et au contrôle qualité, ainsi qu'à l'utilisation des cuves. Voici ce que nous observons au sein de notre clientèle.
| Processus / Module complémentaire | ÉTATS-UNIS | Allemagne / UE | Chine (niveau 1) | Précision Yicen |
| Type II transparent, par ft² | $0,90–$1,80 | 1,00 € – 1,85 € | $0,50–$1,10 | $0,45–$1,00 |
| Noir de type II, par pied carré | $1.20–$2.10 | 1,30 € – 2,20 € | $0,70–$1,40 | $0,65–$1,30 |
| Type III dur, par pied carré | $2,50–$4,80 | 2,60 € – 4,90 € | $1,50–$3,00 | $1,40–$2,80 |
| Frais de lot — Type II | $75–$200 | 80 € – 200 € | $30–$80 | $25–$70 |
| Frais de lot — Type III | $150–$400 | 160 € – 420 € | $60–$150 | $55–$140 |
| Étanchéité, par ft² | $0,40–$1,00 | 0,45 € – 1,00 € | $0,20–$0,60 | $0.18–$0.55 |
| Préparation par grenaillage, par pied carré | $0,50–$1,00 | 0,55 € – 1,10 € | $0,20–$0,50 | $0.18–$0.45 |
Les économies réalisées sur le tarif au pied carré se situent entre 35 et 45 % environ — un chiffre significatif, mais pas énorme. Les économies les plus importantes proviennent des frais de lot : les lignes de production internes chinoises facturent généralement 60 à 70 % de moins que les ateliers de sous-traitance américains, car la ligne est implantée au même endroit que l’atelier d’usinage et il n’y a pas de frais de transport ni de frais généraux liés au traitement par lots. Pour les quantités de prototypes inférieures à 50 unités, c’est cet écart au niveau des frais de lot qui rend l’approvisionnement en Chine véritablement moins cher. Au-delà de 500 unités, la différence s’amenuise.
Tarification combinée CNC + anodisation — Exemple concret
Voici un exemple concret illustrant la part que représente l'anodisation dans le coût total d'une pièce finie. La pièce : une Usiné par commande numérique Boîtier en aluminium 6061, 100 mm × 60 mm × 25 mm, avec des parois de 2,0 mm d'épaisseur et des nervures internes, anodisation noire de type II.
| Scène | Quantité : 10 | Quantité : 100 | Quantité : 500 |
| Surface en contact avec le fluide | 0,42 pied carré chacun | 0,42 pied carré chacun | 0,42 pied carré chacun |
| Coût de l'usinage CNC (Yicen) | 1 TP 4 T 22,50 chacun | 1 TP 4 T 11,80 chacun | 1 TP4T8,20 pièce |
| Préparation par grenaillage de billes | 1 TP4T à 0,20 chacun | 1 TP4T à 0,18 chacun | 1 TP4T à 0,18 chacun |
| Anodisation noire de type II (tarif) | 1 TP4T à 0,45 chacun | 1 TP4T à 0,42 chacun | 1 TP 4 T 0,40 chacun |
| Coût par lot — anodisation | 1 TP 4 T 4,50 chacun (par 10) | 1 TP 4 T 0,45 chacun (/100) | 1 TP4T0,10 pièce (par lot de 500) |
| Scellement | 1 TP4T à 0,18 chacun | 1 TP4T0,16 chacun | 1 TP4T0,16 chacun |
| Pièce finie complète | 1 TP 4 T 27,83 chacun | 1 TP4T13.01 pièce | 1 TP4T9,04 l'unité |
| Part de l'anodisation dans le coût total | 19% | 9% | 10% |
Cet exemple permet de tirer deux conclusions. Premièrement, l’anodisation augmente d’environ 10 % le coût d’une pièce finie en aluminium usinée par CNC à des volumes de production élevés — et non de 30 à 50 % comme le supposent souvent les acheteurs. Deuxièmement, la part de l’anodisation est bien plus élevée pour les quantités de prototypes (19 % pour une quantité de 10 pièces) en raison des frais de mise en production. Si vous examinez des devis indiquant que l’anodisation représente 30 % du coût de l’usinage CNC pour une commande de 100 pièces, c’est un signal d’alerte : soit le prix de l’usinage CNC est trop bas, soit le taux d’anodisation est trop élevé, soit le fournisseur facture deux fois les frais de lot.
Conseils de conception pour la fabrication (DFM) permettant de réduire les coûts d'anodisation
- Prévoir le type II, sauf si l'usure fonctionnelle ou la corrosion imposent impérativement le type III. Le surcoût de 2,5 à 3 fois plus élevé lié au revêtement dur est inutile pour la plupart des pièces grand public et électroniques.
- Utilisez les couleurs standard « transparent » ou « noir ». Les couleurs personnalisées entraînent un surcoût de $2 à $5 par pièce et augmentent la variabilité d'un lot à l'autre. Si la cohérence des couleurs entre les lots de production est importante, faites appel à un seul prestataire d'anodisation.
- Réduisez autant que possible la surface en contact avec le liquide. Les boîtiers creux dotés de nervures internes entraînent des coûts d’anodisation sur toutes les surfaces internes : demandez-vous si l’intérieur doit réellement être anodisé et, si ce n’est pas le cas, demandez qu’il soit masqué.
- Regroupez vos itérations de prototype. Faites anodiser trois ou quatre séries de conception en même temps plutôt qu'une à la fois. Les frais de lot s'appliquent une fois par lot, et non une fois par pièce.
- Utilisez les alliages 6061 ou 6063 dans la mesure du possible. Les autres alliages (2024, 7075, moulés sous pression) augmentent le taux de 15 à 40 % et entraînent davantage de variations de couleur.
- Précisez le prétraitement uniquement là où il est visible. Le grenaillage est idéal pour les surfaces esthétiques, mais inutile sur les faces internes cachées — demandez un masquage sélectif pour économiser entre $0,30 et $1,00 par pied carré là où le client ne le verra jamais.
- Il n'est pas nécessaire d'appliquer un traitement d'étanchéité sur les pièces qui ne seront pas exposées à l'humidité ou aux rayons UV. Ce traitement est indispensable pour une utilisation en milieu marin ou en extérieur ; il représente un coût inutile pour les boîtiers électroniques destinés à un usage intérieur.
Foire aux questions — Coût de l'anodisation
Combien coûte l'anodisation par pièce ?
Cela dépend presque entièrement de la quantité, de la surface et du type. Pour un boîtier d'électronique grand public standard présentant une surface en contact avec le liquide d'environ 0,4 ft² et doté d'une finition anodisée noire de type II : environ $13–$25 par pièce aux États-Unis pour une quantité de 10, de $1,50 à $3,00 par pièce pour une quantité de 200, et de $1,00 à $1,80 par pièce pour une quantité de 1 000. Chez Yicen Precision, ces mêmes quantités correspondent respectivement à $5–$12, $0,70–$1,40 et $0,50–$1,00.
En quoi l'anodisation diffère-t-elle du revêtement par poudrage ?
L'anodisation est une transformation électrochimique de la surface de l'aluminium en oxyde d'aluminium : le revêtement fait partie intégrante du substrat. Le thermolaquage consiste à appliquer par pulvérisation un film polymère qui se lie au métal sous l'effet de la chaleur. Les pièces anodisées sont plus fines, plus dures, plus résistantes à l'abrasion et conduisent mieux la chaleur ; les pièces thermolaquées sont plus épaisses, masquent mieux les imperfections de surface et sont disponibles dans un plus grand choix de couleurs, y compris des textures. Pour l'aluminium, l'anodisation est la finition la plus durable pour la plupart des applications ; pour l'acier ou l'acier galvanisé, le thermolaquage est la seule option.
Pourquoi l'anodisation noire coûte-t-elle plus cher que l'anodisation transparente ?
Deux raisons. Premièrement, le colorant noir est le colorant haut de gamme le plus facile à maîtriser en termes de coûts et le plus facile à contrôler sur le plan de la qualité, car la moindre variation de couleur est immédiatement perceptible. Deuxièmement, l’obtention d’un noir profond et uniforme nécessite une couche anodique plus épaisse (généralement de 15 à 20 µm contre 8 à 12 µm pour le traitement transparent), ce qui implique un temps de trempage plus long et une consommation d’énergie électrique plus importante. Le surcoût est généralement de 15 à 25 % par rapport au traitement transparent.
Peut-on anodiser l'acier inoxydable ou le titane ?
L'acier inoxydable ne peut pas être anodisé au sens traditionnel du terme : le procédé chimique ne fonctionne que sur les métaux dotés d'une couche d'oxyde native, comme l'aluminium, le magnésium, le titane, le niobium et le tantale. Le titane peut être anodisé, mais il produit des couleurs d'interférence (or, bleu, violet, vert) en variant la tension plutôt qu'en utilisant un colorant, et son coût est généralement 3 à 5 fois plus élevé par pied carré que celui de l'aluminium de type II. Pour l'acier inoxydable, le procédé équivalent est l'électropolissage ou la passivation.
Comment Yicen Precision gère-t-elle l'anodisation en interne ?
Dans notre atelier de finition de Shenzhen, nous exploitons des lignes d'anodisation de type II et de type III, ainsi que des installations de grenaillage, de polissage chimique et de vitrification. Le regroupement des opérations de finition avec nos machines CNC et tôle Cela permet d'éliminer les déplacements de marchandises entre les différentes étapes de fabrication et de regrouper efficacement les pièces par lots. Le délai standard pour l'anodisation de type II sur des pièces usinées est de 2 à 4 jours ; celui pour l'anodisation de type III est de 4 à 6 jours. Une documentation complète relative aux contrôles est fournie avec chaque commande.
Demandez un devis pour l'usinage CNC et l'anodisation auprès de Yicen Precision
Si vous avez des pièces en aluminium qui doivent être usinées puis anodisées, nous réalisons ces deux opérations en interne. Envoyez-nous un fichier STEP ainsi que vos spécifications de finition (type, couleur, épaisseur, exigences en matière d'étanchéité) et nous vous communiquerons un devis complet, incluant l'usinage et la finition, dans un délai de 12 heures ouvrées.
- Couleurs « Type II » (transparente, noire et standard) à partir de $0,45 par pied carré, frais de lot à partir de $25
- Revêtement dur de type III, transparent et noir, à partir de $1,40 par ft², frais de lot à partir de $55
- Le grenaillage, l'étanchéification et le masquage sélectif sont disponibles en tant qu'options supplémentaires par ligne de commande
- Délais de livraison : 2 à 4 jours pour le type II, 4 à 6 jours pour le type III, une fois l'usinage terminé
- Certifié ISO 9001:2015 et IATF 16949, rapport d'inspection final complet inclus
Téléchargez votre fichier STEP sur yicenprecision.com — indiquez-nous vos spécifications d'anodisation et nous vous soumettrons un devis pour la pièce complète.

 French
 English
 Spanish
 Japanese
 German
 Portuguese