
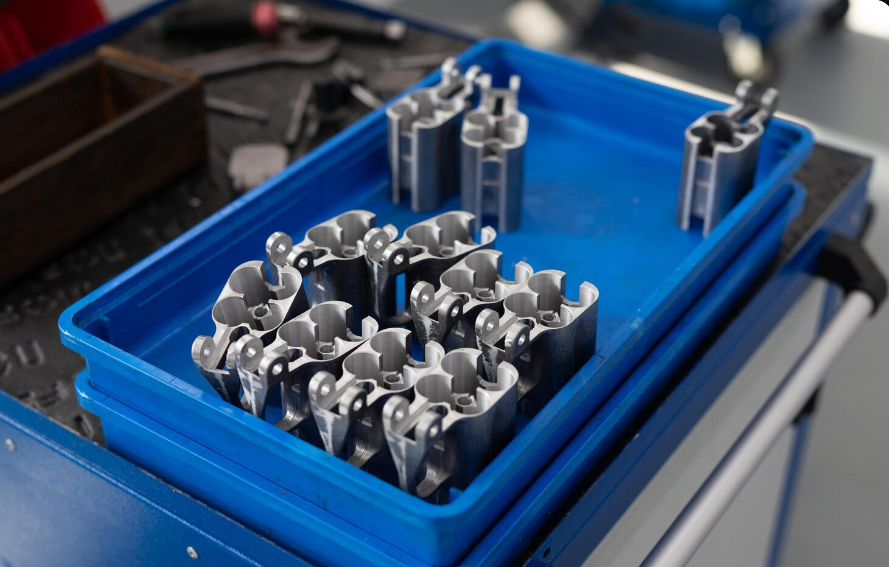
Un bon point de départ consiste à examiner ce que l'usinage CNC ne permet pas de réaliser dans la fabrication des véhicules électriques. À plein régime de production, la plupart des pièces structurelles et des composants de batterie des véhicules électriques sont moulés sous pression, extrudés ou emboutis. Personne n'useine un million de bacs de batterie à partir de billettes massives.
L'usinage trouve plutôt sa place dans trois rôles distincts : la production de prototypes et de pièces de validation à partir de blocs pleins, la fabrication de composants en petites et moyennes séries pour des programmes de véhicules de haute performance et utilitaires, et la réalisation d'opérations secondaires sur des pièces moulées et extrudées. Ce troisième rôle est le plus important en volume et celui dont on parle le moins. Un carter de moteur moulé sous pression arrive de la fonderie : il faut y usiner, dans le respect des tolérances, les alésages de roulements, l’alésage du stator, les faces d’étanchéité et les trous filetés, et c’est précisément de la précision de ces éléments que dépend l’assemblage.
Ce guide passe en revue les composants concernés, les tolérances qui comptent vraiment, les exigences de propreté qui posent souvent problème aux nouveaux fournisseurs, ainsi que les choix de conception qui déterminent le coût d'une pièce.
Quels composants des véhicules électriques font l'objet d'un usinage CNC ?
| Composant | Processus de fabrication type | Caractéristiques d'usinage | Matériaux courants |
| Plaques de refroidissement de batterie | Extrudés ou brasés en série, usinés à partir d'un bloc pour les prototypes | Orifices, blocs de distribution, surfaces d'étanchéité, planéité des surfaces de contact | Aluminium 3003, 6061, 6063 |
| Carter de moteur et de pont électrique | Moulé sous pression, puis usiné | Alésage du stator, alésages des roulements, surfaces d'étanchéité, brides de fixation | Pièces moulées en A356 et ADC12 ; billette en 6061 pour les prototypes |
| Structure du boîtier de batterie | Cadres extrudés et panneaux emboutis | Extrémités du châssis, rainures d'étanchéité, trous filetés, éléments de fixation | Aluminium 6061, 6063 |
| Barres omnibus et raccordements | Estampé pour les pièces en série, usiné pour les autres | Surfaces de contact, arêtes, trous de fixation | Cuivre C110, aluminium |
| Supports et fixations | Usinés ou moulés selon le volume | Dispositions des trous, faces d'accouplement | 6061-T6, 7075-T6 |
| Appareils et équipements de test | Usiné | Tout | Aluminium, acier à outils |
La dernière ligne mérite une attention particulière. Même dans les programmes où aucune pièce de production n’est usinée, les gabarits d’assemblage, les jauges, les outils de manutention et les bancs d’essai de batteries le sont, et ils nécessitent souvent des tolérances plus strictes que les pièces qu’ils maintiennent.
Plaques de refroidissement de batterie
La gestion thermique détermine la vitesse de recharge d'une batterie, ses performances à des températures extrêmes et la durée de vie de ses cellules. Des plaques de refroidissement sont placées entre les cellules et le circuit de refroidissement ; leur conception varie en fonction du volume.
Pour la production en grande série, les plaques sont généralement constituées de tubes multiports extrudés assemblés à des collecteurs usinés, ou de deux tôles brasées formant des canaux internes. Pour les prototypes et la production en petite série, elles sont usinées à partir d'un bloc plein ou d'une plaque dotée d'un couvercle étanche. Dans tous ces cas, un usinage est nécessaire à un moment ou à un autre, le plus souvent au niveau des orifices, des blocs collecteurs et des interfaces d'étanchéité.
Planéité de la surface de contact de la cellule
La chaleur passe de la cellule à la plaque à travers un matériau de remplissage des interstices, et la planéité détermine les performances de cette interface. Les exigences en la matière diffèrent de celles du refroidissement des composants électroniques, et il est important de bien comprendre cette différence, car ces deux domaines sont souvent confondus.
Une plaque de refroidissement de processeur est en contact avec une petite puce rigide par l’intermédiaire d’une couche d’interface thermique très fine ; la planéité doit donc être extrêmement rigoureuse. Une plaque de refroidissement de batterie est en contact avec un vaste réseau de cellules par l’intermédiaire d’un matériau de remplissage épais et souple, conçu pour absorber les variations. L’exigence de planéité est donc moins stricte en termes absolus, mais elle s’applique à une surface beaucoup plus grande, ce qui pose un problème particulier : une grande plaque mince se déforme facilement pendant l’usinage et après toute opération de brasage ou de soudage.
La réponse pratique est la même dans les deux cas. Obtenez la planéité lors de la passe de finition, dans l’état fini ; prévoyez une marge pour un dernier surfaçage si l’assemblage est réalisé après l’usinage ; et précisez l’exigence uniquement pour la zone qui est effectivement en contact avec un autre élément. Notre guide sur Usinage CNC pour les centres de données aborde l'aspect le plus pointu de ce problème dans le domaine du refroidissement des composants électroniques, où les mêmes principes s'appliquent à une autre échelle.
L'étanchéité est une exigence de sécurité
Une fuite de liquide de refroidissement à l'intérieur d'un bloc-batterie ne constitue pas un problème de performance, mais un incident de sécurité. Cela modifie la manière dont les pièces en contact avec le liquide sont traitées :
- La largeur, la profondeur et l'arrondi des bords des rainures destinées aux joints toriques doivent être contrôlés, car une rainure usinée à une profondeur insuffisante entraîne une compression excessive du joint, tandis qu'un bord d'entrée trop tranchant peut l'endommager lors du montage.
- Les filetages des raccords doivent correspondre exactement à la forme spécifiée. Le remplacement d’un filetage droit, destiné à assurer l’étanchéité contre une surface d’appui, par un filetage conique ne garantira pas une étanchéité fiable.
- Les pièces moulées usinées peuvent présenter une porosité interne au niveau d'une face d'étanchéité, ce qui entraîne des fuites même lorsque toutes les cotes sont correctes. L'imprégnation à la résine est la solution éprouvée, et elle doit être intégrée dès le début du processus plutôt que d'être découverte lors des essais.
- Les essais de chute de pression ou de détection de fuites d'hélium doivent être précisés en indiquant une méthode et un critère d'acceptation ; ils ne doivent pas être laissés au stade de simple hypothèse.
Carter de moteur et composants d'essieu électrique
Les carters de moteur constituent les pièces usinées les plus exigeantes d'une chaîne cinématique typique de véhicule électrique, et cela s'explique par l'entrefer entre le rotor et le stator. Cet entrefer est minuscule, généralement bien inférieur à un millimètre, et tous les aspects liés au rendement du moteur, au bruit et aux vibrations dépendent du maintien constant de cet entrefer sur toute la durée de la rotation.
Trois relations géométriques répondent à cette exigence :
- La circularité et la cylindricité de l'alésage du stator, qui déterminent si l'entrefer reste constant sur toute la circonférence.
- Tolérance de l'alésage des roulements aux deux extrémités : il s'agit généralement d'un ajustement serré, car ce sont les roulements qui assurent le positionnement du rotor.
- Coaxialité entre les alésages des roulements et l'alésage du stator. C'est celle qui importe le plus et qui est le plus souvent sous-estimée. Chaque alésage peut respecter parfaitement sa propre tolérance, alors même que le rotor reste décentré dans le stator.
En pratique, cela se traduit par une stratégie de référencement et de réglage permettant d'usiner les alésages concernés en un nombre de réglages aussi réduit que possible, car chaque nouvelle opération de référencement introduit directement une erreur dans la relation sur laquelle repose la conception. Il s'agit là d'un exemple clair où la réduction du nombre de réglages améliore le résultat, et pas seulement le coût.
Cela explique également pourquoi l'usinage combiné fraisage-tournage et l'usinage multiaxial conviennent particulièrement à ces pièces. Notre comparaison de Usinage CNC à 5 axes et à 3 axes couvre les cas où la suppression des réglages justifie un coût unitaire plus élevé, et les boîtiers en sont un exemple typique.
Déformation des carters moulés
Les pièces moulées présentent des contraintes résiduelles dues à la solidification et au refroidissement. L'usinage enlève de la matière de manière inégale, ce qui entraîne une redistribution des contraintes, et la pièce se déforme après être sortie de la machine. Un boîtier dont les dimensions étaient correctes lors de la mesure sur la machine à mesurer tridimensionnelle (MMT) peut ne plus respecter les tolérances dès le lendemain.
La séquence habituelle consiste à effectuer un usinage grossier, puis un usinage de détente, avant de passer à l'usinage de finition, en laissant une marge suffisante pour que la passe de finition puisse corriger tout déplacement éventuel. Le fait de sauter l'étape intermédiaire pour gagner du temps est une cause fréquente de non-conformités intermittentes des tolérances d'alésage, qui semblent ne suivre aucune loi particulière.
Barres omnibus et raccordements électriques
Les barres omnibus acheminent un courant très élevé à travers le bloc-batterie et l'onduleur, et leurs surfaces usinées ont des répercussions sur le fonctionnement électrique. Les surfaces de contact doivent être planes et présenter une finition impeccable, car un mauvais contact augmente la résistance, et cette résistance génère de la chaleur précisément au niveau du raccord, là où on s'en passerait le mieux.
Les arêtes revêtent une importance particulière pour une autre raison. Les bavures présentes sur un conducteur haute tension réduisent les distances de fuite et d'isolement, peuvent percer les revêtements isolants et, dans le pire des cas, libérer des particules conductrices à l'intérieur d'un boîtier. L'ébavurage des barres omnibus est une opération de sécurité, et non une simple opération esthétique.
L'usinage du cuivre présente des exigences particulières. Ce matériau est ductile et a tendance à s'étaler plutôt qu'à se cisailler lorsque les outils s'émoussent, ce qui génère des bavures roulées sur chaque arête. Des outils tranchants, dotés d'un angle de coupe positif élevé et bien polis, ainsi que des changements d'outils rigoureux, font toute la différence entre une pièce propre et des heures de finition manuelle.
L'exigence en matière de propreté que la plupart des fournisseurs négligent
La propreté des composants automobiles relève d'une spécification formelle régie par des normes spécifiques, principalement la norme ISO 16232 et la série VDA 19. Celles-ci définissent les méthodes d'extraction des composants, les procédures de comptage et de mesure de la taille des particules, ainsi que les limites applicables. Dans les applications pour véhicules électriques, les enjeux sont plus importants que dans le domaine des groupes motopropulseurs conventionnels, car une particule conductrice à l'intérieur d'un boîtier de batterie ou d'un carter de moteur représente un risque de court-circuit plutôt qu'un simple problème d'usure.
Pour un atelier d'usinage, cela se traduit par des exigences concrètes :
- Un ébavurage qui atteint les éléments internes, y compris les intersections percées transversalement et les poches borgnes, et pas seulement les arêtes visibles.
- Procédés de lavage conformes au cahier des charges, avec un fluide de lavage contrôlé et surveillé.
- Manipulation et conditionnement contrôlés après le nettoyage, car une pièce propre placée dans une boîte sale n'est plus une pièce propre.
- Vérification documentée du respect des limites de particules spécifiées, lorsque le client l'exige.
Si votre plan comporte une exigence de propreté, demandez à un fournisseur potentiel comment il compte s'y conformer avant de passer la première commande, plutôt qu'après le premier refus. C'est l'une des rares exigences qu'il est difficile d'intégrer a posteriori dans un processus existant.
Les matériaux et leur comportement
| Matériau | Où est-il utilisé ? | Remarque concernant l'usinage |
| 6061-T6 | Supports structurels, boîtiers prototypes, pièces de coffret | Excellente usinabilité ; se soude et s'anodise facilement |
| 6063 | Cadres de boîtier extrudés et canaux de refroidissement | Plus tendre que l'alliage 6061, bonne extrudabilité, résistance inférieure |
| 3003 | Ensembles de plaques de refroidissement brasées | Adapté au formage et au brasage plutôt qu’à des applications structurelles |
| A356 et ADC12 | Boîtiers de moteur et d'essieu électrique moulés sous pression | Surveiller la porosité des surfaces d'étanchéité et les contraintes résiduelles |
| 7075-T6 | Supports et fixations à haute résistance | Solide mais difficilement soudable selon les méthodes classiques, résistance à la corrosion plus faible |
| Cuivre C110 | Barres omnibus et connexions à courant fort | Il a tendance à s'encrasser, se bouchonne facilement, nécessite des outils bien affûtés |
Les circuits de refroidissement à métaux mixtes nécessitent une mise en garde. Le cuivre et l’aluminium présents dans un même circuit en contact avec le fluide forment une paire galvanique, et l’aluminium se corrode dans un fluide de refroidissement conducteur. Le placage, l’utilisation d’un fluide de refroidissement inhibé ou le fait de limiter le circuit en contact avec le fluide à une seule famille de métaux permettent de remédier à ce problème, mais uniquement si celui-ci est identifié lors de la revue de conception. Notre aperçu de quels alliages utiliser et comment les usiner couvre l'ensemble des aspects liés aux matériaux, y compris le coût et la durée de vie des outils.
Le piège du passage du prototype à la production
C'est l'erreur la plus coûteuse dans les programmes de composants pour véhicules électriques, et elle est tout à fait évitable.
Un boîtier usiné à partir d’une billette pleine en 6061 et un boîtier moulé sous pression en ADC12 ne sont pas la même pièce. Ils diffèrent par les propriétés de leur matériau, par l’épaisseur minimale de leurs parois, par les angles de dépouille requis pour le moulage, par leur comportement en matière de porosité et par leur réaction au traitement de détente. Une conception validée sur des prototypes usinés à partir de barres peut présenter des défaillances lorsque la même géométrie est transposée en pièce moulée, et ces défaillances apparaissent souvent lors des essais de fatigue ou d'étanchéité plutôt que lors du contrôle dimensionnel.
La solution pratique consiste à définir le processus de fabrication dès le début et à concevoir le produit en fonction de celui-ci dès le départ, même pendant l'usinage des prototypes. Il faut usiner le prototype de manière à reproduire la géométrie de la pièce moulée, y compris l'épaisseur des parois et le déport, plutôt que de tirer parti de la liberté offerte par l'utilisation d'un lingot. On obtient ainsi un prototype légèrement moins élégant, mais une conception bien plus facilement transposable.
Un point connexe concerne les tolérances. Les éléments qui seront usinés dans le cadre d’opérations secondaires sur une pièce moulée doivent être identifiés comme tels sur le plan, avec une marge d’usinage suffisante et des repères choisis de manière à permettre le positionnement et le serrage effectifs de la pièce moulée. Un plan qui part du principe que la pièce est une ébauche usinée se transpose rarement sans difficulté.
Choix de conception permettant de réduire les coûts
- Veillez à ce que la profondeur de la rainure d'étanchéité soit uniforme sur tout le périmètre afin qu'un seul outil puisse usiner l'ensemble de la pièce en un seul passage.
- Précisez la planéité uniquement sur la zone en contact avec un élément, et non sur l'ensemble de la plaque.
- Choisissez des repères permettant d'usiner les alésages associés en un seul serrage, en particulier sur les carters où la coaxialité est importante.
- Utilisez des tailles de filetage et des diamètres de perçage standard afin de pouvoir utiliser l'outillage standard avec des paramètres optimaux.
- Prévoir une marge d'usinage suffisante et uniforme sur les pièces moulées, et intégrer une étape de détente dans la séquence d'usinage.
- Prévoyez des rayons d'angle intérieurs supérieurs au rayon de l'outil afin que la fraise puisse traverser l'angle sans s'y attarder.
- Précisez les exigences relatives à la propreté, au contrôle d'étanchéité et à l'imprégnation sur le plan plutôt que dans un e-mail.
Le principe de base est le même que celui qui s'applique à toute pièce usinée : respecter les tolérances là où cela est fonctionnel et, pour le reste, adopter une approche générale raisonnable. Notre guide sur Tolérances des pièces CNC explique comment s'y prendre pour que les coûts soient affectés là où le besoin se fait réellement sentir.
Choisir un fournisseur pour la fabrication de composants destinés aux véhicules électriques
Le volume détermine le type de fournisseur le plus adapté. Pour les prototypes et les modèles de validation, la rapidité d'itération et le retour d'information sur la conception sont les critères les plus importants. Pour la production en petites et moyennes séries, la reproductibilité et les contrôles documentés sont prioritaires. Pour les opérations secondaires sur les pièces moulées, les capacités déterminantes sont la mise en place de gabarits et la stratégie de référence sur les pièces présentant d'emblée des variations.
Les questions qu'il convient de se poser sont spécifiques à ce secteur plutôt que d'ordre général : comment localisez-vous et maintenez-vous en place des pièces moulées dont les caractéristiques varient d'une pièce à l'autre ? Quelle est votre procédure de détente entre l'ébauche et la finition ? Comment respectez-vous les spécifications en matière de propreté ? Et êtes-vous en mesure d'effectuer des essais d'étanchéité selon une méthode et des critères définis ?.
Yicen Precision fabrique des composants destinés aux secteurs des énergies nouvelles, de l'automobile et de l'électronique depuis son site de Shenzhen, où elle exploite plus de 300 machines spécialisées dans le fraisage multiaxial, le tournage, l'électroérosion à fil, perçage et la rectification de précision, dans au moins 50 matériaux différents, avec des tolérances de plus ou moins 0,005 mm et une inspection par machine à mesurer tridimensionnelle (CMM) accompagnée de rapports de premier article fournis systématiquement pour chaque commande. L'entreprise est certifiée ISO 9001:2015, ISO 13485, ISO 14001 et IATF 16949. Vous pouvez découvrir nos réalisations dans la secteur des énergies nouvelles ou notre Capacités de fraisage CNC, et envoyer un modèle à Précision Yicen en indiquant le volume visé afin d'obtenir des retours sur la conception axée sur la fabricabilité avant que la conception ne soit finalisée.
Foire aux questions
Q : Les composants des batteries des véhicules électriques sont-ils réellement usinés par commande numérique (CNC) à l'échelle industrielle ?
R : Principalement dans le cadre d'opérations secondaires. Les pièces produites en grande série sont moulées sous pression, extrudées ou embouties, puis usinées pour obtenir les alésages de roulements, les surfaces d'étanchéité et les éléments filetés. L'usinage complet à partir d'un bloc est utilisé pour les prototypes et les programmes à faible volume.
Q : Quelle tolérance doit présenter le carter d'un moteur ?
R : La condition essentielle est la coaxialité entre les alésages des roulements et celui du stator, car c'est elle qui détermine l'entrefer entre le rotor et le stator. Il est possible que chaque alésage soit dans les tolérances, mais que la relation entre eux ne soit pas respectée.
Q : À quel point une plaque de refroidissement de batterie doit-elle être plane ?
R : Elle est moins rigide qu’une plaque de refroidissement pour composants électroniques, mais couvre une surface bien plus grande. Les cellules sont en contact avec la plaque par l’intermédiaire d’un matériau de remplissage épais et souple qui absorbe une partie des variations ; le défi consiste donc à contrôler la déformation sur une pièce fine et de grande taille plutôt qu’à obtenir une planéité locale extrême.
Q : Pourquoi les pièces moulées usinées présentent-elles parfois des fuites alors que toutes les cotes sont correctes ?
R : L'usinage peut mettre en évidence une porosité interne au niveau d'une face d'étanchéité. Les dimensions sont conformes aux critères de contrôle, mais la pièce présente tout de même des fuites. L'imprégnation de résine constitue la solution standard et doit être intégrée dès le début du processus, plutôt que d'être ajoutée a posteriori, une fois les défaillances apparues.
Q : Un prototype réalisé à partir d'une ébauche peut-il servir à valider une pièce de série moulée sous pression ?
R : Seulement en partie. Les propriétés des matériaux, l'épaisseur des parois, le dégauchissement et le comportement en matière de porosité diffèrent tous. Il faut concevoir dès le départ en fonction du procédé de fabrication prévu et fabriquer des prototypes reflétant cette géométrie, plutôt que de tirer parti de la liberté offerte par la billette.





