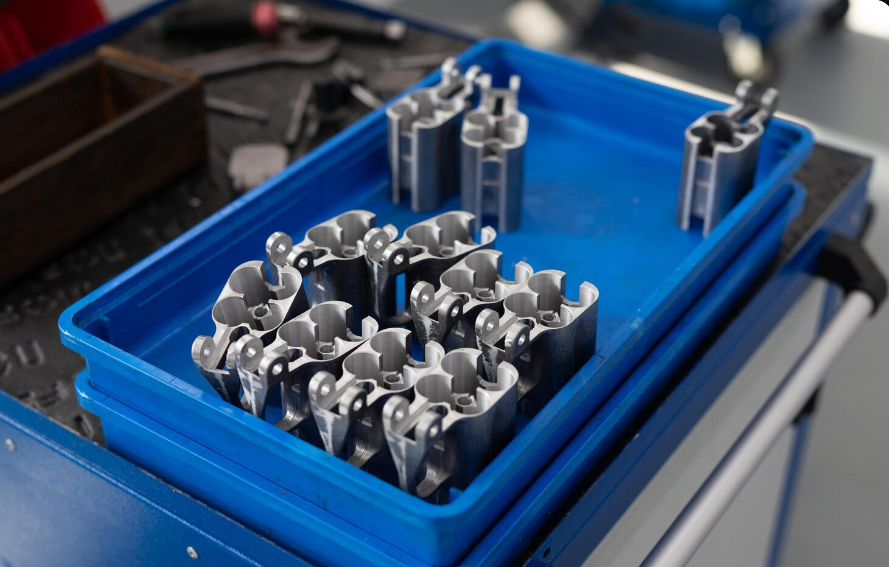
Ein guter Ausgangspunkt ist die Frage, was die CNC-Bearbeitung bei der Herstellung von Elektrofahrzeugen nicht leistet. Bei vollem Produktionsvolumen werden die meisten Karosserie- und Batterieteile für Elektrofahrzeuge im Druckgussverfahren hergestellt, stranggepresst oder gestanzt. Niemand fertigt eine Million Batteriehalterungen aus einem massiven Rohling.
Die Zerspanung spielt stattdessen in drei verschiedenen Bereichen eine wichtige Rolle: bei der Herstellung von Prototypen und Validierungsteilen aus Vollmaterial, bei der Fertigung von Bauteilen in kleinen und mittleren Stückzahlen für PKW- und Nutzfahrzeugprogramme sowie bei der Durchführung von Nachbearbeitungen an Gussteilen und Strangpressprofilen. Dieser dritte Bereich ist mengenmäßig der größte und wird am wenigsten thematisiert. Ein im Druckgussverfahren hergestelltes Motorgehäuse kommt aus der Gießerei und muss hinsichtlich seiner Lagerbohrungen, der Statorbohrung, der Dichtflächen und der Gewindebohrungen toleranzgerecht bearbeitet werden – und die Genauigkeit dieser Merkmale ist entscheidend für die Montage.
Dieser Leitfaden behandelt die beteiligten Komponenten, die Toleranzen, auf die es wirklich ankommt, die Reinheitsanforderungen, an denen sich Erstlieferanten oft die Zähne ausbeißen, sowie die Konstruktionsentscheidungen, die den Preis eines Bauteils bestimmen.
Bei welchen Komponenten von Elektrofahrzeugen kommt die CNC-Bearbeitung zum Einsatz?
| Komponente | Typischer Produktionsablauf | Bearbeitete Merkmale | Gängige Materialien |
| Batteriekühlplatten | In Serie extrudiert oder gelötet, aus dem Vollen gefertigt für Prototypen | Anschlüsse, Verteilerblöcke, Dichtflächen, Ebenheit der Kontaktflächen | Aluminium 3003, 6061, 6063 |
| Motor- und E-Achsen-Gehäuse | Druckguss, anschließend mechanisch bearbeitet | Statorbohrung, Lagerbohrungen, Dichtflächen, Befestigungsflansche | A356-, ADC12-Gussteile; 6061-Knüppel für Prototypen |
| Aufbau des Batteriegehäuses | Stranggepresste Rahmen und gestanzte Platten | Rahmenenden, Dichtungsnuten, Gewindebohrungen, Befestigungsvorrichtungen | Aluminium 6061, 6063 |
| Sammelschienen und Anschlüsse | In großen Stückzahlen gestanzt, ansonsten maschinell bearbeitet | Anlageflächen, Kanten, Befestigungslöcher | C110 Kupfer, Aluminium |
| Halterungen und Befestigungen | Je nach Stückzahl gedreht oder gegossen | Bohrungsmuster, Passflächen | 6061-T6, 7075-T6 |
| Einrichtungen und Prüfgeräte | Bearbeitet | Alles | Aluminium, Werkzeugstahl |
Die letzte Zeile ist besonders bemerkenswert. Selbst bei Programmen, bei denen keine Serienteile bearbeitet werden, werden Montagevorrichtungen, Messgeräte, Roboterarm-Werkzeuge und Batterieteststände bearbeitet – und diese erfordern oft engere Toleranzen als die Teile, die sie halten.
Batteriekühlplatten
Das Wärmemanagement bestimmt, wie schnell sich ein Akku aufladen lässt, wie er sich bei extremen Temperaturen verhält und wie lange die Zellen halten. Zwischen den Zellen und dem Kühlkreislauf befinden sich Kühlplatten, die je nach Volumen auf verschiedene Weise konstruiert sind.
Bei großen Stückzahlen werden die Platten üblicherweise als extrudierte Mehrkanalrohre hergestellt, die mit bearbeiteten Verteilerblöcken verbunden werden, oder aus zwei gelöteten Blechen, die die inneren Kanäle bilden. Bei Prototypen und kleinen Stückzahlen werden sie aus Vollmaterial oder aus Platten mit einer abgedichteten Abdeckung gefertigt. Bei all diesen Verfahren ist an irgendeiner Stelle eine zerspanende Bearbeitung erforderlich, meist an den Anschlüssen, den Verteilerblöcken und den Dichtungsflächen.
Ebenheit der Zellkontaktfläche
Die Wärme wird von der Zelle über ein Spaltfüllmaterial auf die Platte übertragen, und die Ebenheit bestimmt, wie gut diese Schnittstelle funktioniert. Die Anforderungen unterscheiden sich hier von denen bei der Kühlung elektronischer Bauteile, und es lohnt sich, diesen Unterschied zu verstehen, da beide Bereiche oft miteinander verwechselt werden.
Eine Prozessor-Kühlplatte steht über eine sehr dünne Wärmeleitschicht in Kontakt mit einem kleinen, starren Chip, weshalb die Ebenheit extrem genau eingehalten werden muss. Eine Batteriekühlplatte steht über einen dicken, nachgiebigen Spaltfüller, der Schwankungen ausgleichen soll, mit einer großen Anordnung von Zellen in Kontakt. Die Anforderungen an die Ebenheit sind daher absolut gesehen weniger streng, gelten jedoch über eine viel größere Fläche, was seine eigenen Schwierigkeiten mit sich bringt: Eine große, dünne Platte verzieht sich leicht während der Bearbeitung sowie nach Löt- oder Schweißvorgängen.
Die praktische Lösung ist in beiden Fällen dieselbe. Sorgen Sie beim Endbearbeitungsdurchgang für eine ebene Oberfläche im Endzustand, lassen Sie Spielraum für einen abschließenden Schabvorgang, falls die Baugruppe nach der Bearbeitung zusammengefügt wird, und legen Sie die Anforderung nur für den Bereich fest, der tatsächlich mit etwas in Kontakt kommt. Unser Leitfaden zu CNC-Bearbeitung für Rechenzentren befasst sich mit dem kritischeren Aspekt dieses Problems bei der Kühlung elektronischer Bauteile, wo dieselben Prinzipien in einem anderen Maßstab gelten.
Die Dichtheit ist eine Sicherheitsanforderung
Das Austreten von Kühlmittel im Inneren eines Akkupacks stellt kein Leistungsproblem dar, sondern ist ein Sicherheitsvorfall. Dies hat Auswirkungen darauf, wie die mit Flüssigkeit in Berührung kommenden Teile behandelt werden:
- Bei O-Ring-Nuten müssen Breite, Tiefe und Kantenverrundung genau kontrolliert werden, da eine zu flach gefräste Nut die Dichtung übermäßig komprimiert und eine scharfe Einlaufkante diese bei der Montage beschädigen kann.
- Gewinde an den Anschlüssen müssen genau der angegebenen Form entsprechen. Wird anstelle eines geraden Gewindes, das gegen eine Fläche abdichtet, ein konisches Gewinde verwendet, ist keine zuverlässige Abdichtung gewährleistet.
- Bei bearbeiteten Gussteilen können an einer Dichtfläche innere Porositäten auftreten, die selbst dann zu Undichtigkeiten führen, wenn alle Maße korrekt sind. Die Harzimprägnierung ist die bewährte Abhilfe, und sie sollte bereits im Prozess einkalkuliert werden, anstatt erst bei der Prüfung entdeckt zu werden.
- Die Druckabfall- oder Helium-Dichtheitsprüfung sollte mit einer Methode und einem Akzeptanzkriterium festgelegt werden und nicht als Annahme belassen werden.
Motorengehäuse und Komponenten der E-Achse
Motorgehäuse sind die anspruchsvollsten bearbeiteten Teile in einem typischen Antriebsstrang eines Elektrofahrzeugs, und der Grund dafür ist der Luftspalt zwischen Rotor und Stator. Dieser Spalt ist klein – in der Regel deutlich unter einem Millimeter – und alles, was den Wirkungsgrad, die Geräuschentwicklung und die Vibrationen des Motors betrifft, hängt davon ab, dass er über die gesamte Umdrehung hinweg konstant gehalten wird.
Drei geometrische Beziehungen erfüllen diese Anforderung:
- Rundheit und Zylindrizität der Statorbohrung, die darüber entscheiden, ob der Spalt über den gesamten Umfang hinweg konstant bleibt.
- Toleranz der Lagerbohrung an beiden Enden, in der Regel eine Klasse mit Presssitz, da die Lager den Rotor fixieren.
- Koaxialität zwischen den Lagerbohrungen und der Statorbohrung. Dies ist der wichtigste Faktor und wird am häufigsten zu niedrig angesetzt. Jede Bohrung kann zwar perfekt innerhalb ihrer eigenen Toleranz liegen, während der Rotor dennoch außermittig im Stator sitzt.
Die praktische Konsequenz daraus ist eine Bezugspunkt- und Rüststrategie, bei der die zugehörigen Bohrungen in möglichst wenigen Rüstvorgängen bearbeitet werden, da jeder erneute Bezugspunktvorgang Fehler direkt in die Beziehung einbringt, auf der die Konstruktion beruht. Dies ist ein eindeutiger Fall, in dem die Reduzierung der Rüstvorgänge nicht nur die Kosten, sondern auch das Ergebnis verbessert.
Das erklärt auch, warum sich Fräs-Dreh-Bearbeitung und mehrachsige Bearbeitung für diese Teile eignen. Unser Vergleich von 5-Achsen- und 3-Achsen-CNC-Bearbeitung Dies gilt für Fälle, in denen die Einsparung von Rüstvorgängen den höheren Maschinendurchsatz rechtfertigt, und Gehäuse sind hierfür ein Paradebeispiel.
Verformungen bei Gussgehäusen
Gussteile weisen aufgrund der Erstarrung und Abkühlung Restspannungen auf. Durch die Bearbeitung wird Material ungleichmäßig abgetragen, die Spannungen verteilen sich neu, und das Bauteil verformt sich, nachdem es die Maschine verlassen hat. Ein Gehäuse, das auf dem Koordinatenmessgerät korrekt gemessen wurde, kann bereits einen Tag später außerhalb der Toleranz liegen.
Die übliche Abfolge ist Grobbearbeitung, Spannungsabbau und anschließend Feinbearbeitung, wobei genügend Material übrig bleibt, damit beim letzten Durchgang eventuelle Verschiebungen korrigiert werden können. Das Überspringen des Zwischenschritts aus Zeitgründen ist eine häufige Ursache für sporadische Toleranzabweichungen bei Bohrungen, die scheinbar keinem Muster folgen.
Sammelschienen und elektrische Anschlüsse
Sammelschienen leiten sehr hohe Ströme durch das Batteriepaket und den Wechselrichter, und ihre bearbeiteten Oberflächen haben elektrische Auswirkungen. Die Kontaktflächen müssen eben und sauber sein, da ein schlechter Kontakt den Widerstand erhöht und dieser genau an der Verbindungsstelle Wärme erzeugt, wo sie am wenigsten erwünscht ist.
Kanten spielen aus einem anderen Grund eine Rolle. Grate an einem Hochspannungsleiter verringern die Kriech- und Luftstrecken, können Isolierbeschichtungen durchdringen und im schlimmsten Fall leitfähige Partikel im Inneren eines Gehäuses freisetzen. Das Entgraten von Sammelschienen ist eine Sicherheitsmaßnahme und keine kosmetische Maßnahme.
Die Bearbeitung von Kupfer stellt besondere Anforderungen. Das Material ist duktil und neigt dazu, bei stumpfen Werkzeugen eher zu verschmieren als abzuscheren, wodurch an jeder Kante gerollte Grate entstehen. Scharfe, polierte Werkzeuge mit großem positiven Spanwinkel sowie disziplinierte Werkzeugwechsel entscheiden darüber, ob ein sauberes Werkstück entsteht oder stundenlange manuelle Nachbearbeitung erforderlich ist.
Die Sauberkeitsanforderung, die die meisten Lieferanten nicht erfüllen
Die Reinheit von Automobilkomponenten ist eine formale Spezifikation mit eigenen Normen, vor allem der ISO 16232 und der VDA-19-Reihe. Diese legen fest, wie Komponenten entnommen werden, wie Partikel gezählt und nach Größe klassifiziert werden und welche Grenzwerte gelten. Bei Elektrofahrzeuganwendungen steht mehr auf dem Spiel als bei herkömmlichen Antriebsstrangkomponenten, da ein leitfähiges Partikel im Inneren eines Batteriegehäuses oder eines Motorgehäuses eher einen Kurzschluss als ein Verschleißproblem darstellt.
Für eine Maschinenwerkstatt bedeutet dies konkrete Anforderungen:
- Entgraten, das nicht nur sichtbare Kanten, sondern auch innere Strukturen erreicht, einschließlich durchbohrter Schnittstellen und Sacklöcher.
- Den Spezifikationen entsprechende Waschprozesse mit kontrollierter und überwachter Waschflüssigkeit.
- Sorgfältige Handhabung und Verpackung nach der Reinigung, denn ein sauberes Teil in einer verschmutzten Verpackung ist kein sauberes Teil.
- Dokumentierte Überprüfung hinsichtlich der angegebenen Partikelgrenzwerte, sofern der Kunde dies verlangt.
Wenn Ihre Zeichnung eine Angabe zur Sauberkeit enthält, fragen Sie einen potenziellen Lieferanten bereits vor der ersten Bestellung – und nicht erst nach der ersten Ablehnung –, wie er diese Anforderung erfüllt. Dies ist eine der wenigen Anforderungen, die sich nur schwer nachträglich in einen bestehenden Prozess integrieren lassen.
Werkstoffe und ihr Verhalten
| Material | Wo es verwendet wird | Hinweis zur Bearbeitung |
| 6061-T6 | Konstruktionshalterungen, Prototypengehäuse, Gehäuseteile | Hervorragende Bearbeitbarkeit, lässt sich gut schweißen und eloxieren |
| 6063 | Extrudierte Gehäuserahmen und Kühlkanäle | Weicher als 6061, gute Extrudierbarkeit, geringere Festigkeit |
| 3003 | Gelötete Kühlplattenbaugruppen | Eher formbar und lötbar als tragfähig |
| A356 und ADC12 | Druckgussgehäuse für Motoren und E-Achsen | Porosität an Dichtflächen und Restspannungen beachten |
| 7075-T6 | Hochfeste Halterungen und Befestigungen | Stark, aber nicht auf herkömmliche Weise schweißbar, geringere Korrosionsbeständigkeit |
| C110-Kupfer | Sammelschienen und Hochstromanschlüsse | Klebrig, neigt zu Gratbildung, erfordert scharfes Werkzeug |
Bei Kühlkreisläufen mit verschiedenen Metallen ist Vorsicht geboten. Kupfer und Aluminium im selben medienberührten Kreislauf bilden ein galvanisches Paar, und das Aluminium korrodiert in einem leitfähigen Kühlmittel. Eine Beschichtung, eine inhibierte Kühlmittelzusammensetzung oder die Beschränkung des medienberührten Kreislaufs auf eine Metallfamilie sind mögliche Lösungen – allerdings nur, wenn das Problem bereits bei der Konstruktionsprüfung erkannt wird. Unser Überblick über welche Legierungen verwendet werden sollen und wie sie sich bearbeiten lassen umfasst das gesamte Materialbild einschließlich Kosten und Standzeit.
Die „Prototyp-zur-Serienfertigung“-Falle
Dies ist der teuerste Fehler bei Komponentenprogrammen für Elektrofahrzeuge, und er lässt sich vollständig vermeiden.
Ein aus einem massiven 6061-Rohblock gefrästes Gehäuse und ein aus ADC12 druckgegossenes Gehäuse sind nicht dasselbe Bauteil. Sie unterscheiden sich hinsichtlich der Werkstoffeigenschaften, der Mindestwandstärke, der für den Guss erforderlichen Entformungsschrägen, des Porositätsverhaltens und ihrer Reaktion auf die Spannungsentlastung. Ein an Prototypen aus Rohblöcken validiertes Design kann versagen, wenn dieselbe Geometrie auf den Guss übertragen wird, und das Versagen zeigt sich oft eher bei Ermüdungs- oder Dichtheitsprüfungen als bei der Maßprüfung.
Die praktische Lösung besteht darin, den Fertigungsprozess frühzeitig festzulegen und die Konstruktion von Anfang an darauf abzustimmen – bereits während der Bearbeitung der Prototypen. Der Prototyp sollte so bearbeitet werden, dass er die Geometrie des Gussteils widerspiegelt, einschließlich der Wandstärken und des Entformungswinkels, anstatt die Gestaltungsfreiheit zu nutzen, die ein Rohling bietet. Das Ergebnis ist zwar ein etwas weniger eleganter Prototyp, dafür aber ein weitaus besser auf die Serienfertigung übertragbares Design.
Ein ähnlicher Aspekt betrifft die Toleranzen. Merkmale, die als Nachbearbeitung an einem Gussteil bearbeitet werden sollen, sollten in der Zeichnung entsprechend gekennzeichnet werden, wobei das Bearbeitungsaufmaß berücksichtigt und die Bezugspunkte so gewählt werden sollten, dass das Gussteil tatsächlich positioniert und fixiert werden kann. Eine Zeichnung, die von einem Rohteil ausgeht, lässt sich selten problemlos umsetzen.
Konstruktionsentscheidungen, die die Kosten senken
- Die Tiefe der Dichtungsnut sollte rundum gleichmäßig sein, damit das gesamte Merkmal mit einem einzigen Werkzeug in einem Durchgang bearbeitet werden kann.
- Geben Sie die Ebenheit nur für den Bereich an, der mit etwas in Kontakt steht, nicht für die gesamte Platte.
- Wählen Sie Bezugspunkte so, dass zugehörige Bohrungen in einer Aufspannung bearbeitet werden können, insbesondere bei Gehäusen, bei denen die Koaxialität entscheidend ist.
- Verwenden Sie Standardgewindegrößen und Standardlochdurchmesser, damit die vorhandenen Werkzeuge mit optimalen Parametern eingesetzt werden können.
- Lassen Sie bei Gussteilen ausreichend und gleichmäßig verteiltes Bearbeitungsmaterial zu und planen Sie einen Schritt zum Spannungsabbau in den Arbeitsablauf ein.
- Die Innenradien der Ecken sollten größer als der Werkzeugradius sein, damit der Fräser durch die Ecke hindurchlaufen kann, anstatt darin zu verharren.
- Geben Sie die Anforderungen hinsichtlich Sauberkeit, Dichtheitsprüfung und Imprägnierung in der Zeichnung und nicht in einer E-Mail an.
Das zugrunde liegende Prinzip ist dasselbe wie bei jedem bearbeiteten Teil: Tolerieren Sie die funktionsrelevanten Maße und halten Sie den Rest in einem vernünftigen Rahmen. Unser Leitfaden zu CNC-Teile-Toleranzen erläutert, wie man dies so strukturieren kann, dass die Kosten dort anfallen, wo der Bedarf tatsächlich besteht.
Auswahl eines Lieferanten für die Fertigung von Komponenten für Elektrofahrzeuge
Die Stückzahl bestimmt, welcher Lieferant geeignet ist. Bei Prototypen und Validierungsmodellen kommt es vor allem auf die Geschwindigkeit der Iteration und das Feedback zum Design an. Bei der Produktion kleiner und mittlerer Stückzahlen sind Wiederholgenauigkeit und dokumentierte Prüfungen entscheidend. Bei der Nachbearbeitung von Gussteilen sind die Befestigung und die Bezugspunktstrategie für Teile, die bereits mit Abweichungen geliefert werden, von entscheidender Bedeutung.
Die Fragen, die es zu stellen gilt, beziehen sich eher auf diesen Sektor als auf allgemeine Aspekte: Wie werden Gussteile, die sich von Teil zu Teil unterscheiden, positioniert und fixiert? Wie sieht Ihr Verfahren zur Spannungsentlastung zwischen Schrupp- und Schlichtbearbeitung aus? Wie werden die Reinheitsanforderungen erfüllt? Und können Sie Dichtheitsprüfungen nach einer festgelegten Methode und nach bestimmten Kriterien durchführen?.
Yicen Precision fertigt in seinem Werk in Shenzhen Komponenten für Anwendungen in den Bereichen neue Energien, Automobilindustrie und Elektronik und betreibt dort mehr als 300 Maschinen für mehrachsiges Fräsen, Drehen, Drahterodieren, Bohren und Präzisionsschleifen einsetzt. Die Fertigung erfolgt aus 50 oder mehr Werkstoffen mit Toleranzen von plus/minus 0,005 mm und einer CMM-Prüfung, wobei Erstmusterprüfberichte bei jedem Auftrag standardmäßig enthalten sind. Das Unternehmen ist nach ISO 9001:2015, ISO 13485, ISO 14001 und IATF 16949 zertifiziert. Sie können sich unsere Arbeit im Sektor der neuen Energien oder unser CNC-Fräsmöglichkeiten, und senden Sie ein Modell an Yicen Präzision mit Ihrem Zielvolumen, um noch vor der Festlegung des Entwurfs Rückmeldung zur Fertigungsfreundlichkeit zu erhalten.
Häufig gestellte Fragen
F: Werden Komponenten für Elektrofahrzeugbatterien tatsächlich in Serienfertigung CNC-bearbeitet?
A: Meistens als Folgebearbeitung. Teile, die in großen Stückzahlen hergestellt werden, werden im Druckgussverfahren gegossen, stranggepresst oder gestanzt und anschließend für Lagerbohrungen, Dichtflächen und Gewinde bearbeitet. Die vollständige Bearbeitung aus dem Vollen kommt bei Prototypen und Programmen mit geringeren Stückzahlen zum Einsatz.
F: Welche Toleranz muss ein Motorgehäuse aufweisen?
A: Die entscheidende Anforderung ist die Koaxialität zwischen den Lagerbohrungen und der Statorbohrung, da diese den Luftspalt zwischen Rotor und Stator bestimmt. Die einzelnen Bohrungen können zwar jeweils innerhalb der Toleranz liegen, doch kann das Verhältnis zwischen ihnen dennoch nicht den Anforderungen entsprechen.
F: Wie flach muss eine Batteriekühlplatte sein?
A: Lockerer als bei einer Kühlplatte für Elektronik, jedoch über eine viel größere Fläche verteilt. Die Zellen stehen über einen dicken, nachgiebigen Spaltfüller mit der Platte in Kontakt, der gewisse Abweichungen ausgleicht. Die Herausforderung besteht daher eher darin, die Verformung eines großen, dünnen Bauteils zu kontrollieren, als eine extreme lokale Ebenheit zu erreichen.
F: Warum sind bearbeitete Gussteile manchmal undicht, obwohl alle Maße stimmen?
A: Durch die maschinelle Bearbeitung können innere Porositäten an einer Dichtfläche freigelegt werden. Die Maße entsprechen zwar den Anforderungen, doch das Bauteil ist dennoch undicht. Die Harzimprägnierung ist die übliche Abhilfemaßnahme und sollte bereits in den Prozess einbezogen werden, anstatt erst nach Auftreten von Fehlern hinzugefügt zu werden.
F: Kann ein Prototyp aus einem Rohling ein Serienbauteil aus dem Druckguss validieren?
A: Nur teilweise. Die Materialeigenschaften, die Wandstärke, das Entformungsverhalten und die Porosität unterscheiden sich. Man sollte von Anfang an auf den vorgesehenen Fertigungsprozess hin konstruieren und Prototypen fertigen, die diese Geometrie widerspiegeln, anstatt die Freiheiten auszunutzen, die ein Rohling bietet.