


Zu den gängigen Materialien für den 3D-Metalldruck gehören Edelstahl, Titan, Aluminiumlegierungen, Inconel und Kobalt-Chrom, die eine Vielzahl von Eigenschaften wie Korrosionsbeständigkeit und hohe Festigkeit aufweisen.
Erhalten Sie sofortige Angebote und eine schnelle Fertigung für hochleistungsfähige Metall- und Kunststoffteile. Yicen liefert komplexe, serienreife Bauteile unter Einsatz fortschrittlicher additiver Fertigungstechnologien für Metall, darunter DMLS und Binder Jetting, und erreicht dabei Toleranzen von bis zu ±0,1 mm bei gleichbleibender, wiederholbarer Qualität – sowohl bei Prototypen als auch bei kleinen bis mittleren Serien.


Der 3D-Druck ist ein additives Fertigungsverfahren, mit dem komplexe und präzise Bauteile hergestellt werden, indem Teile Schicht für Schicht auf der Grundlage digitaler CAD-Daten aufgebaut werden. Anstatt wie bei der CNC-Bearbeitung Material abzutragen, werden beim 3D-Druck Teile direkt aus Kunststoff- oder Metallpulvern, Filamenten oder Harzen geformt, was komplexe Geometrien, innere Strukturen und eine schnelle Iteration sowohl für Prototypen als auch für Serienteile ermöglicht.
Ein 3D-Drucker fertigt Teile Schicht für Schicht anhand digitaler Anweisungen und bildet präzise Geometrien, indem er jede Schicht mit der vorherigen verbindet.
Eine 3D-CAD-Datei wird in Schichten unterteilt und in Maschinenbefehle umgewandelt, die den Druckvorgang steuern.
Je nach Material und Anwendungsanforderungen kommen unterschiedliche Technologien zum Einsatz – vom Prototypenbau aus Kunststoff bis hin zur Fertigung von Serienteilen aus Metall.
Wir bieten eine Reihe fortschrittlicher 3D-Drucktechnologien für Kunststoff und Metall an, um das Rapid Prototyping sowie die Fertigung serienreifer Teile zu unterstützen. Jedes Verfahren wird unter Berücksichtigung der Materialanforderungen, der Komplexität der Teile, der Genauigkeit und der Leistungsanforderungen für den Endanwendungszweck ausgewählt.

Kostengünstiger Kunststoffdruck für funktionale Prototypen und großformatige Teile.
Langlebige Nylonteile ohne Stützstrukturen mit ausgezeichneter mechanischer Festigkeit.
Hochdetaillierter Harzdruck mit glatter Oberflächenbeschaffenheit für Präzisionsbauteile.
Wir bieten eine breite Auswahl an Kunststoff- und Metallmaterialien für den 3D-Druck an und unterstützen Sie von Prototypen bis hin zu serienreifen Teilen mit gleichbleibender Qualität und Leistung.
| Aluminium-Legierung | Beschreibung | Veredelungsoptionen | Anwendungen |
|---|---|---|---|
| 6061 | Vielseitig und häufig für strukturelle Anwendungen verwendet. | Eloxieren, Pulverbeschichten, Polieren | Bauwesen, Luft- und Raumfahrt, Automobilindustrie |
| 7075 | Hohe Festigkeit, ideal für Luft- und Raumfahrt und militärische Anwendungen. | Eloxieren, Pulverbeschichten, Polieren | Luft- und Raumfahrt, Militär, hochfeste Komponenten |
| 2024 | Bekannt für seine hohe Festigkeit und ausgezeichnete Ermüdungsbeständigkeit. | Eloxieren, Verkleiden, Lackieren | Luft- und Raumfahrt, Militär, strukturelle Komponenten |
| 5052 | Gute Korrosionsbeständigkeit und Verformbarkeit, wird in der Schifffahrt und im Automobilbau eingesetzt. | Eloxieren, Lackieren, Polieren | Schifffahrt, Automobilindustrie, Blechbearbeitung |
| 5083 | Außergewöhnliche Leistung in extremen Umgebungen, insbesondere bei Anwendungen auf See. | Eloxieren, Lackieren, Polieren | Marine, Chemie, Industrie |
| 6082 | Hervorragende Extrudierbarkeit, wird für architektonische und technische Anwendungen verwendet. | Eloxieren, Pulverbeschichten, Polieren | Architektur, Technik, Fensterrahmen |
| 7050 | Hohe Festigkeit und Spannungskorrosionsbeständigkeit, häufig in der Luft- und Raumfahrt verwendet. | Eloxieren, Verkleiden, Lackieren | Luft- und Raumfahrt, hochbeanspruchte Komponenten |
| 1100 | Handelsübliches Reinaluminium, hervorragende Korrosionsbeständigkeit und Verarbeitbarkeit. | Eloxieren, Lackieren, Polieren | Chemische Ausrüstung, Lebensmittelverarbeitung, Wärmetauscher |
| Messing-Legierung | Beschreibung | Veredelungsoptionen | Anwendungen |
|---|---|---|---|
| C260 | Patronenmessing, hervorragend für die Kaltbearbeitung geeignet. | Galvanisieren, Polieren, Lackieren | Munition, Wärmetauscher, Sanitäranlagen |
| C360 | Frei bearbeitbares Messing, das für Präzisionsteile verwendet wird. | Galvanisieren, Polieren, Lackieren | Präzisionsbearbeitete Teile, Befestigungselemente, Sanitärtechnik |
| C353 | Hochverbleites Messing, hohe Festigkeit, wird im Sanitärbereich verwendet. | Galvanisieren, Polieren, Lackieren | Klempnerarbeiten, Befestigungselemente, Ventilkomponenten |
| C385 | Baubronze, die wegen ihrer dekorativen Wirkung verwendet wird. | Galvanisieren, Polieren, Lackieren | Architektonische Verzierungen, Zierbeschläge, Klempnerarbeiten |
| C272 | Gelbes Messing, ausgezeichnete Korrosionsbeständigkeit, wird für elektrische Bauteile verwendet. | Galvanisieren, Polieren, Lackieren | Elektrische Komponenten, Befestigungselemente, Sanitärtechnik |
| Kupfer-Legierung | Beschreibung | Veredelungsoptionen | Anwendungen |
|---|---|---|---|
| C101 | Sauerstofffrei, hohe Leitfähigkeit, verwendet in elektrischen Anwendungen. | Galvanisieren, Polieren, Lackieren | Elektrische Leiter, Schalter, Klemmen |
| C110 | Elektrolytisches, zähes Pech, hoch leitfähig, wird in der Elektro- und Sanitärtechnik verwendet. | Galvanisieren, Polieren, Lackieren | Elektrische Verkabelung, Sanitärinstallation, Stromschienen |
| C122 | Phosphordesoxidiert, wird in Wärmetauschern und Heizkörpern verwendet. | Galvanisieren, Polieren, Lackieren | Wärmetauscher, Heizkörper, Sanitäranlagen |
| C172 | Berylliumkupfer, hochfest, wird in der Luft- und Raumfahrt und bei Ölbohrungen verwendet. | Galvanisieren, Polieren, Lackieren | Luft- und Raumfahrt, Ölbohrung, Federn |
| C194 | Hohe Leitfähigkeit, wird in der Automobil- und Elektroindustrie eingesetzt. | Galvanisieren, Polieren, Lackieren | Automotive-Steckverbinder, Elektrische Steckverbinder, Federn |
| C210 | Niedriges Messing, gute Duktilität und Festigkeit, wird für Verbindungselemente und Beschläge verwendet. | Galvanisieren, Polieren, Lackieren | Befestigungselemente, Hardware, Musikinstrumente |
| C220 | Handelsbronze, die für Schmuck und Musikinstrumente verwendet wird. | Galvanisieren, Polieren, Lackieren | Schmuck, Musikinstrumente, architektonische Hardware |
| C230 | Rotes Messing, das für architektonische Anwendungen und Beschläge verwendet wird. | Galvanisieren, Polieren, Lackieren | Architektonische Anwendungen, Hardware, Sanitäranlagen |
| Klasse | Beschreibung | Veredelungsoptionen | Anwendungen |
|---|---|---|---|
| 301 | Hervorragende Bearbeitbarkeit, wird für die Herstellung von Bolzen, Muttern und Schrauben für Automobilteile verwendet. | Polieren, Passivieren, Perlstrahlen | Wird zur Herstellung von Automobilteilen, Bolzen, Muttern und Schrauben verwendet. |
| 304 | Der vielseitigste und am weitesten verbreitete Edelstahl, der in Tanks, Rohrleitungen und Schläuchen für Küchengeräte verwendet wird. | Polieren, Bürsten, Passivieren | Wird in Küchengeräten, Tanks, Rohrleitungen und Schläuchen verwendet. |
| 304L | Kohlenstoffarme Version von 304, die für Chemikalienbehälter und den Transport verwendet wird. | Elektropolieren, Passivieren, Perlstrahlen | Wird für Chemikalienbehälter und -transport verwendet. |
| 316 | Enthält Molybdän für erhöhte Korrosionsbeständigkeit, wird in der Schifffahrt und in chemischen Verarbeitungsanlagen eingesetzt. | Polieren, Passivieren, Perlstrahlen | Wird in der Schifffahrt und in chemischen Verarbeitungsanlagen verwendet. |
| 316L | Kohlenstoffarme Version von 316, die für chirurgische Instrumente und Schiffsteile verwendet wird. | Elektropolieren, Passivieren, Perlstrahlen | Wird für chirurgische Instrumente und Schiffsteile verwendet. |
| 410 | Martensitische Qualität, die für Verbindungselemente und medizinische Instrumente verwendet wird. | Härten, Polieren, Passivieren | Wird für Befestigungselemente und medizinische Instrumente verwendet. |
| 416 | Hohe Zerspanbarkeit, verwendet für Zahnräder, Wellen und Ventile. | Polieren, Passivieren, Perlstrahlen | Wird für Zahnräder, Wellen und Ventile verwendet. |
| 420 | Hohe Härte, wird für chirurgische Instrumente und Besteck verwendet. | Härten, Polieren, Passivieren | Wird für chirurgische Instrumente und Besteck verwendet. |
| 430 | Ferritische Qualität, die für Automobilverkleidungen und Geschirrspüler verwendet wird. | Polieren, Bürsten, Passivieren | Wird für Fahrzeugverkleidungen und Geschirrspüler verwendet. |
| Stahl-Legierung | Beschreibung | Veredelungsoptionen | Anwendungen |
|---|---|---|---|
| 4140 | Chrom-Molybdän-Stahl mit hoher Zähigkeit und guter Ermüdungsfestigkeit. | Wärmebehandlung, Eloxieren, Pulverbeschichtung | Zahnräder, Wellen, hochbeanspruchte Komponenten |
| 4340 | Nickel-Chrom-Molybdän-Stahl mit ausgezeichneter Zähigkeit und Festigkeit. | Wärmebehandlung, Eloxieren, Pulverbeschichtung | Flugzeugfahrwerke, Automobilteile, Schwerlast-Wellen |
| 8620 | Nickel-Chrom-Molybdän-legierter Stahl, Einsatzstahl. | Aufkohlen, Wärmebehandlung, Beschichtung | Zahnräder, Stifte, Autoteile |
| 1018 | Stahl mit niedrigem Kohlenstoffgehalt, gut schweißbar und bearbeitbar. | Lackierung, Pulverbeschichtung, Verzinkung | Strukturelle Anwendungen, Wellen, Spindeln |
| 1045 | Stahl mit mittlerem Kohlenstoffgehalt, hohe Festigkeit und Schlagzähigkeit. | Wärmebehandlung, Beschichtung, Lackierung | Zahnräder, Wellen, Maschinenteile |
| 4130 | Chrom-Molybdän-legierter Stahl, gute Festigkeit und Zähigkeit. | Wärmebehandlung, Eloxieren, Pulverbeschichtung | Flugzeugkomponenten, Fahrradrahmen, Automobilteile |
| 1210 | Stahl mit niedrigem Kohlenstoffgehalt, gut umformbar und schweißbar. | Verzinkung, Lackierung, Pulverbeschichtung | Automobilteile, Maschinenkomponenten, Baustahl |
| 17-4 PH | Ausscheidungshärtender rostfreier Stahl, hohe Festigkeit und Härte. | Wärmebehandlung, Eloxieren, Passivieren | Komponenten für die Luft- und Raumfahrt, hochfeste Anwendungen |
| Titan-Legierung | Beschreibung | Veredelungsoptionen | Anwendungen |
|---|---|---|---|
| Klasse 1 | Handelsübliches Reintitan, hervorragende Korrosionsbeständigkeit und Verformbarkeit. | Eloxieren, Polieren, Sandstrahlen | Chemische Verarbeitung, Marine, Medizin |
| Klasse 2 | Handelsübliches Reintitan, ausgewogenes Verhältnis von Festigkeit und Duktilität. | Eloxieren, Polieren, Sandstrahlen | Luft- und Raumfahrt, Medizin, Marine |
| Güteklasse 5 (Ti-6Al-4V) | Am häufigsten verwendete Titanlegierung, hohe Festigkeit und geringes Gewicht. | Eloxieren, Polieren, Wärmebehandlung | Luft- und Raumfahrt, Medizinische Implantate, Marine |
| Klasse 9 | Titanlegierung mit guter Schweißbarkeit und Kaltumformbarkeit. | Eloxieren, Polieren, Sandstrahlen | Luft- und Raumfahrt, Chemische Verarbeitung, Marine |
| Sorte 23 (Ti-6Al-4V ELI) | Extra niedrige interstitielle Variante der Güteklasse 5, hohe Festigkeit und Zähigkeit. | Eloxieren, Polieren, Wärmebehandlung | Medizinische Implantate, Luft- und Raumfahrt, Marine |
| Klasse 7 | Handelsübliches Reintitan mit ausgezeichneter Korrosionsbeständigkeit. | Eloxieren, Polieren, Sandstrahlen | Chemische Verarbeitung, Marine, Medizin |
| Klasse 12 | Titanlegierung mit ausgezeichneter Korrosionsbeständigkeit und Festigkeit. | Eloxieren, Polieren, Wärmebehandlung | Chemische Verarbeitung, Marine, Luft- und Raumfahrt |
| Plastik Material | Beschreibung | Veredelungsoptionen | Anwendungen |
|---|---|---|---|
| ABS | Acrylnitril-Butadien-Styrol, gute Schlagfestigkeit und Zähigkeit. | Lackieren, Beschichten, Schleifen | Automobilteile, Konsumgüter, Gehäuse |
| PC | Polycarbonat, hohe Schlagfestigkeit und Transparenz. | Polieren, Sandstrahlen, Lackieren | Optische Scheiben, Sicherheitsausrüstung, Automobilteile |
| PMMA | Polymethylmethacrylat (Acryl), hervorragende optische Klarheit und Wetterbeständigkeit. | Polieren, Schleifen, Streichen | Displays, Linsen, Beleuchtungskörper |
| POM | Polyoxymethylen (Delrin/Acetal), hohe Steifigkeit und geringe Reibung. | Spanende Bearbeitung, Schleifen, Polieren | Zahnräder, Lager, Medizinische Geräte |
| PEEK | Polyetheretherketon, hohe Temperatur- und Chemikalienbeständigkeit. | Spanende Bearbeitung, Schleifen, Polieren | Luft- und Raumfahrt, medizinische Implantate, Halbleiterteile |
| PP | Polyphenylen, hohe mechanische und thermische Eigenschaften. | Spanende Bearbeitung, Schleifen, Polieren | Automobilindustrie, elektrische Komponenten, industrielle Anwendungen |
| PA66 | Polyamid (Nylon 66), hohe mechanische Festigkeit und Steifigkeit. | Spanende Bearbeitung, Schleifen, Polieren | Mechanische Teile, Automobilindustrie, elektrische Isolierung |
| PEI | Polyetherimid (Ultem), hohe Festigkeit und hervorragende elektrische Eigenschaften. | Spanende Bearbeitung, Schleifen, Polieren | Luft- und Raumfahrt, Medizinische Geräte, Elektrische Komponenten |
| SAN | Styrol-Acrylnitril, gute chemische Beständigkeit und Transparenz. | Spanende Bearbeitung, Schleifen, Polieren | Haushaltswaren, Kosmetikbehälter, Autoteile |
| HIPE | Hochschlagfestes Polystyrol, gute Schlagfestigkeit und Bearbeitbarkeit. | Bearbeitung, Schleifen, Lackieren | Verpackung, Konsumgüter, elektrische Isolierung |
| HIPD | Hochschlagfestes Polypropylen, hohe Schlagfestigkeit und geringe Dichte. | Bearbeitung, Schleifen, Lackieren | Automobilteile, industrielle Anwendungen, Konsumgüter |
| Faserverstärkte Materialien | Verbundwerkstoffe mit verbesserten mechanischen Eigenschaften. | Bearbeitung, Schleifen, Lackieren | Luft- und Raumfahrt, Automobilindustrie, Sportartikel |
Die Toleranzen beim 3D-Druck hängen von der gewählten Technologie, dem Material und der Geometrie des Bauteils ab. Die folgende Tabelle gibt einen Überblick über typische erreichbare Toleranzen bei gängigen 3D-Druckverfahren.
| 3D-Drucktechnologie | Typischer Toleranzbereich | Anmerkungen |
|---|---|---|
| FDM (Fused Deposition Modeling) | ±0,2 - ±0,5 mm | Geeignet für funktionsfähige Prototypen und große Bauteile |
| SLA (Stereolithographie) | ±0,05 – ±0,15 mm | Hohe Detailgenauigkeit und glatte Oberflächenbeschaffenheit |
| SLS (Selektives Laser-Sintern) | ±0,1 – ±0,3 mm | Stabile, isotrope Nylonteile |
| MJF (Multi Jet Fusion) | ±0,1 – ±0,2 mm | Gleichbleibende Genauigkeit bei Serienteilen |
| PolyJet | ±0,05 – ±0,1 mm | Hervorragende Detailgenauigkeit und Maßgenauigkeit |
| DMLS / SLM (Metall) | ±0,1 – ±0,3 mm | Für Presspassungen wird eine Nachbearbeitung empfohlen |
| Metallbinder-Strahlen | ±0,2 - ±0,5 mm | Die endgültige Genauigkeit hängt vom Sinterprozess ab |


Jedes Drehteil wird mit zertifizierten Messabläufen geprüft, um Maßgenauigkeit, Oberflächenintegrität und wiederholbare Leistung über alle Produktionsmengen hinweg zu gewährleisten.
CMM-Prüfung auf kritische Bezugspunkte, Durchmesser, Rundheit und Konzentrizität
Bohrungsmessgeräte, Mikrometer und Höhensysteme für schnelle Kontrollen während des Prozesses
Unterstützt Merkmale mit engen Toleranzen bis zu ±0,001 Zoll (±0,025 mm)
Prüfung der Oberflächenrauhigkeit (Ra 3,2 μm Standard; Ra 0,8 μm optional)
Rundlauf- und Konzentrizitätsmessung für Rotationsteile
Einhaltung der drehspezifischen Veredelungsnormen
Inspektion nach ISO 2768-mK und ASME Y14.5
Überprüfung von Profil, Position, Rechtwinkligkeit, Parallelität und Kreisform
Garantiert geometrische Stabilität unter realen Bearbeitungsbedingungen
FAI-Berichte, Materialzertifikate (MTRs) und CMM-Daten verfügbar
Chargenverfolgung für Luft- und Raumfahrt, Medizin und industrielle Anforderungen
Sichere Aufbewahrung von Aufzeichnungen für einen vollständigen Prüfpfad und die Einhaltung von Qualitätsstandards
Die Oberflächenbearbeitung ist ein wichtiger Bestandteil der präzisen CNC-Bearbeitung. Sie sorgt für Lebendigkeit, Korrosions- und Verschleißfestigkeit sowie ein ansprechendes Erscheinungsbild bei hoher Maßgenauigkeit. Die bei Präzisionsbauteilen am häufigsten verwendeten Oberflächenbearbeitungsverfahren werden im Folgenden erläutert.
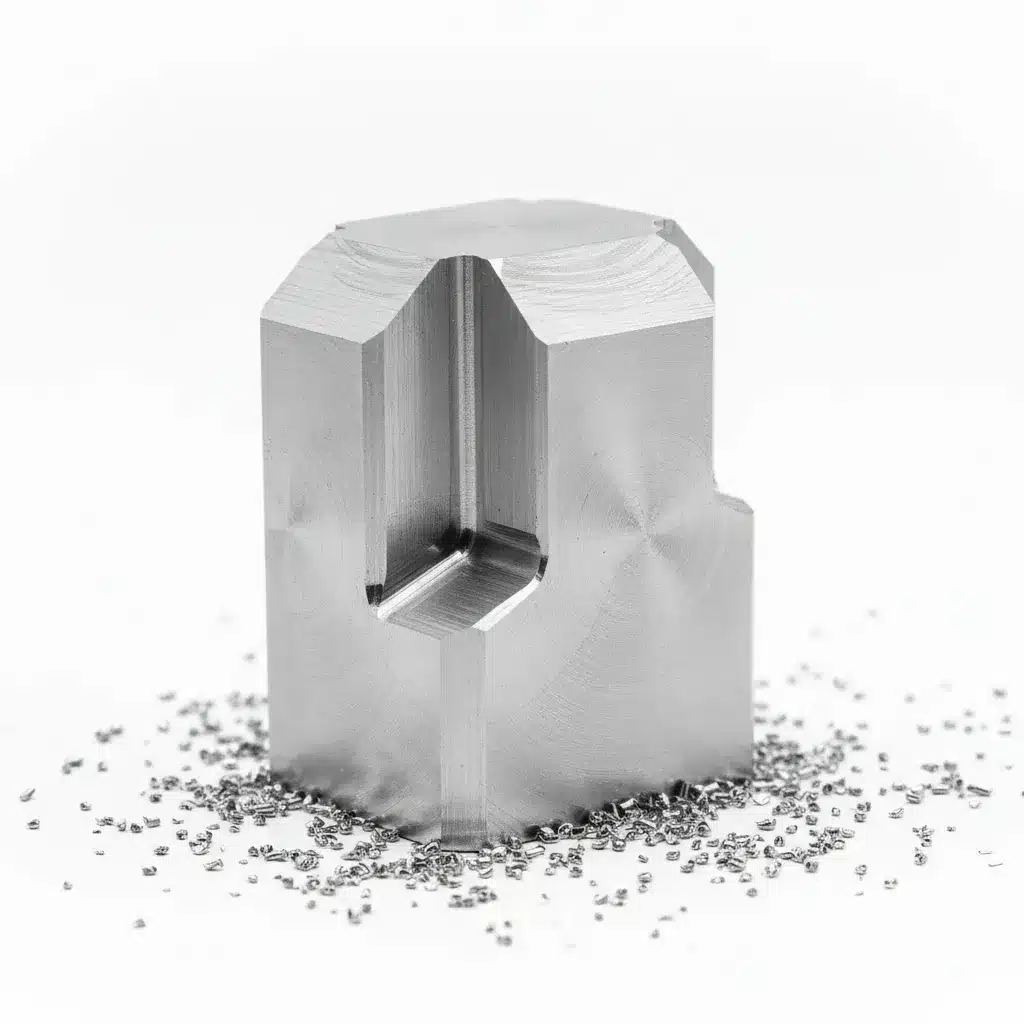
Die erste CNC-Bearbeitung, bei der die Werkzeugspuren auf der Oberfläche noch sichtbar sind. Diese Beschichtung wird auf Gebrauchsgegenstände aufgebracht, bei denen es auf Genauigkeit ankommt und das Aussehen keine entscheidende Rolle spielt.
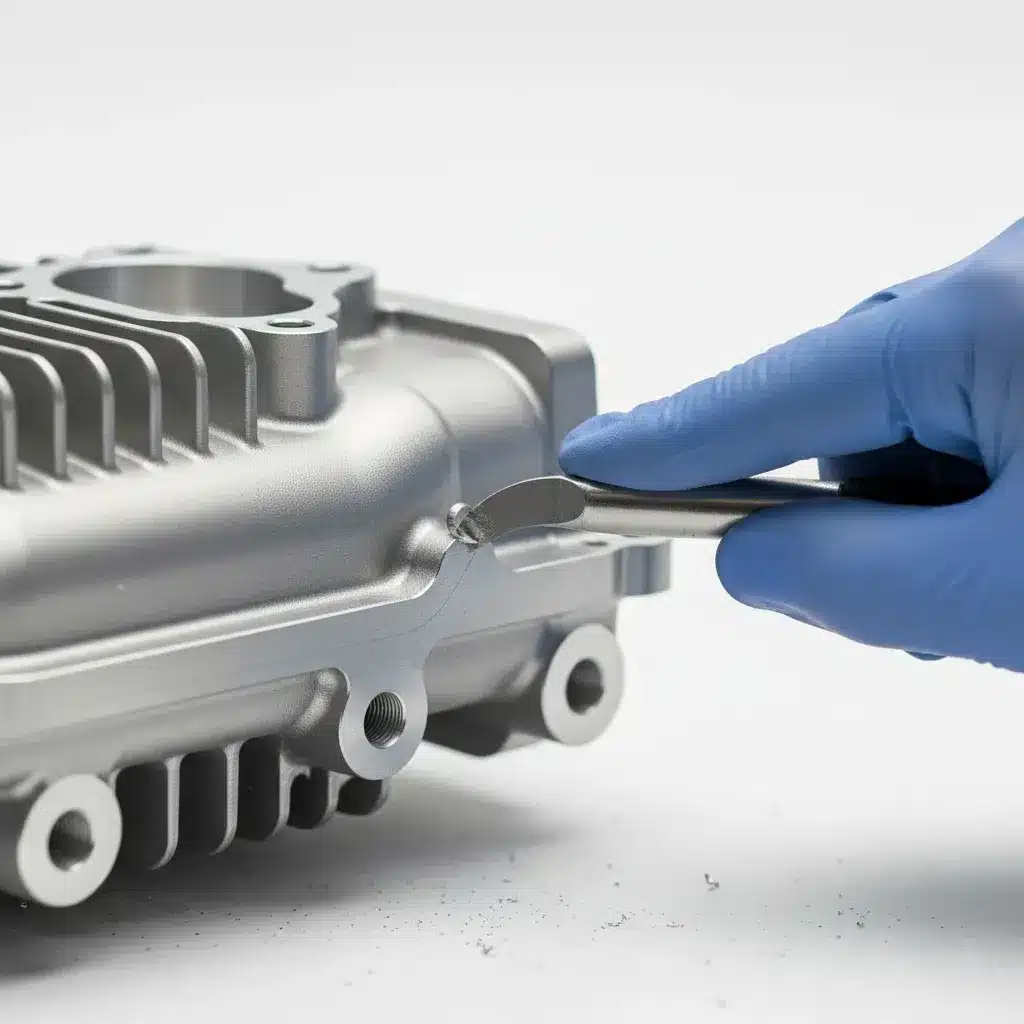
Bevor weitere Endbearbeitungsschritte erfolgen, werden scharfe Kanten und Grate, die bei der Bearbeitung entstehen, beseitigt, um die Sicherheit, Genauigkeit und Oberflächenqualität zu verbessern.
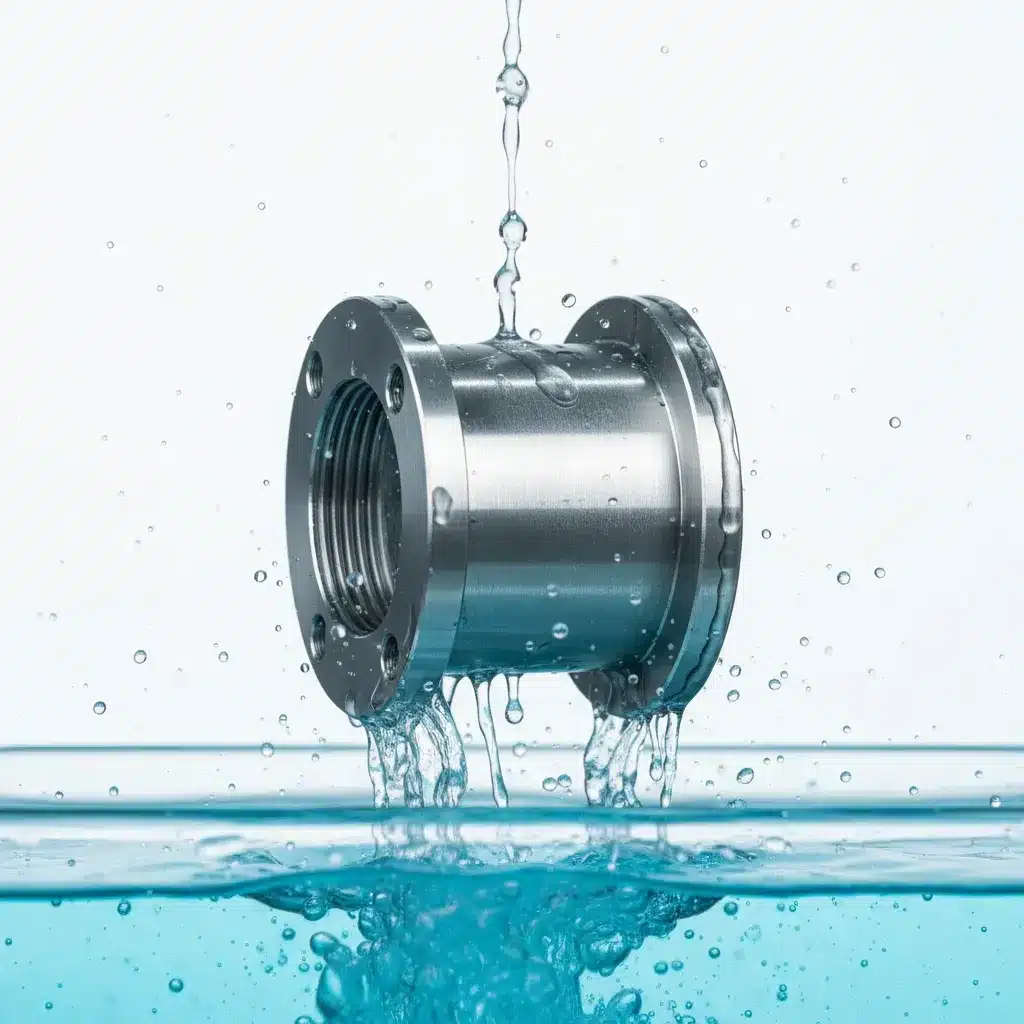
Der Bereich wird zudem gründlich gereinigt, um Öl, Kühlmittel, Staub und Verunreinigungen zu entfernen. Bei ordnungsgemäßer Reinigung sind eine gute Haftung und ein gleichmäßiges Oberflächenergebnis gewährleistet.
Die Oberfläche ist entsprechend der gewünschten Oberflächenbeschaffenheit vorbereitet. Dies kann durch leichtes Schleifen, Polieren oder eine Vorbehandlung erfolgen, damit ein gleichmäßiges Ergebnis erzielt wird.
Das Strahlen, Bürsten oder Polieren der Wulst dient dazu, die Textur, die Glätte oder das äußere Erscheinungsbild zu verbessern.
Um die Korrosionsbeständigkeit, Verschleißfestigkeit und Lebensdauer zu erhöhen, werden Schutz- oder Dekorbehandlungen wie Eloxieren, Pulverbeschichtung, Passivierung oder Galvanisieren eingesetzt.
Die gefertigten Bauteile werden hinsichtlich Oberflächenrauheit, Schichtdicke, Farbgleichmäßigkeit und Passgenauigkeit geprüft, um sicherzustellen, dass sie den Spezifikationen entsprechen.
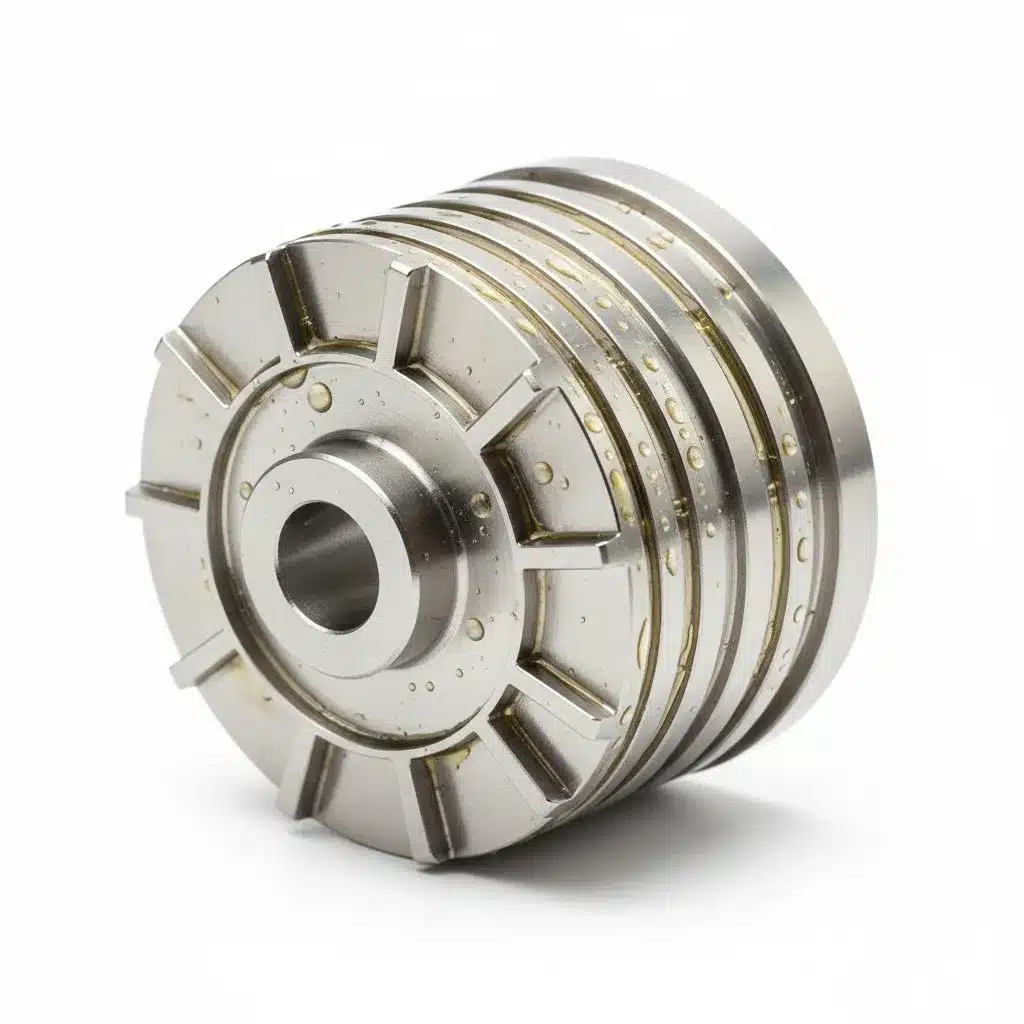
Bei der Begutachtung können Schutzmaßnahmen in Form von Korrosionsschutzöl, Schutzfolie oder einer vorübergehenden Beschichtung ergriffen werden, um sicherzustellen, dass die Oberflächenqualität während der Lagerung oder des Transports erhalten bleibt.
Durch eine durchdachte Konstruktion lassen sich die Bearbeitungszeit verkürzen, die Genauigkeit verbessern und eine stabile Geometrie der Bauteile beim 3D-Druck gewährleisten.
| Entwurfsparameter | Empfohlene Richtlinie | Anmerkungen |
|---|---|---|
| Mindestwanddicke | 0,8 – 1,5 mm | Hängt vom Material und vom Druckverfahren ab |
| Mindestgröße des Merkmals | 0,5 – 1,0 mm | Die Feinheit der Details hängt vom jeweiligen Verfahren ab (SLA ermöglicht kleinere Strukturen) |
| Mindest-Lochdurchmesser | ≥ 1,0 mm | Bei kleinen Löchern kann zur Gewährleistung der Genauigkeit ein Nachbohren erforderlich sein. |
| Toleranzzugabe | ±0,1 – ±0,3 mm | Hängt von der Technologie, dem Material und der Größe des Bauteils ab |
| Abstand zwischen Elementen | ≥ 0,3 – 0,5 mm | Erforderlich für bewegliche oder ineinandergreifende Teile |
| Überhangwinkel | ≤ 45° ohne Stützen | Um diesen Wert zu überschreiten, sind in der Regel Stützkonstruktionen erforderlich. |
| Stützkonstruktionen | Erforderlich bei komplexen Geometrien | Der Supportbedarf variiert je nach Prozess (SLS kommt oft ganz ohne Support aus) |
| Teil-Orientierung | Optimierung hinsichtlich Kraft und Genauigkeit | Die Ausrichtung beeinflusst die Oberflächenbeschaffenheit und die mechanischen Eigenschaften |
| Scharfe Ecken | Vermeiden Sie scharfe Innenecken | Fügen Sie Verbindungslinien hinzu, um Spannungen zu verringern und die Druckqualität zu verbessern |
| Zuschlag für die Nachbearbeitung | Lassen Sie bei Bedarf etwas Spielraum | Erforderlich für die Bearbeitung, das Polieren oder die Montage |
Yicen Precision beliefert ein breites Spektrum von Branchen, darunter die Luft- und Raumfahrt, die Automobilindustrie, die Elektronik und die Medizintechnik. Wir sind darauf spezialisiert, qualitativ hochwertige, zuverlässige Teile zu liefern, die auf die besonderen technischen Herausforderungen der jeweiligen Branche zugeschnitten sind.


Vorteile
Der 3D-Druck ermöglicht eine flexible und effiziente Fertigung von Prototypen und Serienteilen und sorgt so für eine schnellere Entwicklung sowie komplexe Konstruktionen ohne Werkzeugbau.
Anwendungen
Der 3D-Druck wird branchenübergreifend in großem Umfang zur Herstellung von Prototypen, funktionsfähigen Bauteilen und serienreifen Teilen eingesetzt.
Wir sind darauf spezialisiert, Ihre Ideen mit beispielloser Schnelligkeit und Präzision in hochwertige, funktionale Komponenten umzusetzen. Mit fortschrittlicher Technologie und fachmännischem Können stellen wir Teile her, die selbst die komplexesten Spezifikationen erfüllen.
Wir sind darauf spezialisiert, Ihre Ideen mit beispielloser Schnelligkeit und Präzision in hochwertige, funktionale Komponenten umzusetzen. Mit fortschrittlicher Technologie und fachmännischem Können stellen wir Teile her, die selbst die komplexesten Spezifikationen erfüllen.
Welche Materialien werden beim 3D-Metalldruck verwendet?
Zu den gängigen Materialien für den 3D-Metalldruck gehören Edelstahl, Titan, Aluminiumlegierungen, Inconel und Kobalt-Chrom, die eine Vielzahl von Eigenschaften wie Korrosionsbeständigkeit und hohe Festigkeit aufweisen.
Kann der 3D-Metalldruck für Hochtemperaturanwendungen eingesetzt werden?
Ja, bestimmte Metalllegierungen, die im 3D-Druck verwendet werden, wie zum Beispiel Inconel 718 und Rostfreier Stahl 316L, eignen sich für Hochtemperaturumgebungen und sind daher ideal für Anwendungen in der Luft- und Raumfahrt sowie in der Industrie.
Wie lang sind die typischen Vorlaufzeiten beim 3D-Druck mit Metall?
Die Lieferzeiten liegen bei Prototypen in der Regel zwischen 3 und 10 Tagen und 2-4 Wochen bei Serienfertigung, abhängig von der Komplexität des Teils, dem Werkstoff und der gewünschten Oberflächenbeschaffenheit.
Eignet sich der 3D-Metalldruck für die Serienfertigung?
Ja, der 3D-Metalldruck eignet sich ideal sowohl für die Kleinserienfertigung als auch für maßgeschneiderte, komplexe Bauteile. Im Vergleich zu herkömmlichen Fertigungsverfahren bietet er kurze Durchlaufzeiten und Flexibilität.
Welche Toleranzen lassen sich beim 3D-Metalldruck erreichen?
Beim 3D-Metalldruck werden in der Regel Toleranzen von ±0,1 mm. Bei hochpräzisen Bauteilen können die Maße durch eine Nachbearbeitung weiter verfeinert werden, um strengere Anforderungen zu erfüllen.

 German
 English
 French
 Spanish
 Japanese
 Portuguese