
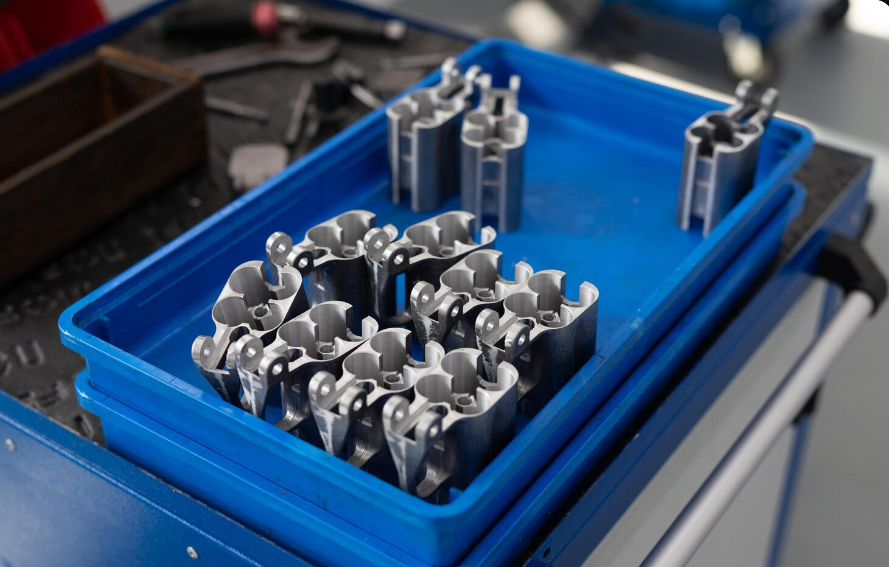
Um bom ponto de partida é analisar o que a maquinagem CNC não faz no fabrico de veículos elétricos. A pleno volume de produção, a maioria das peças estruturais e das baterias dos veículos elétricos são moldadas por fundição sob pressão, extrudidas ou estampadas. Ninguém maquina um milhão de suportes de bateria a partir de um lingote maciço.
A maquinagem destaca-se, em vez disso, em três funções diferentes: a produção de protótipos e peças de validação a partir de material sólido, o fabrico de componentes em volumes baixos e médios para programas de veículos de alta performance e comerciais, e a realização de operações secundárias em peças fundidas e extrudidas. Esta terceira função é a de maior volume e a menos discutida. Uma caixa de motor fundida sob pressão chega da fundição necessitando que os furos dos rolamentos, o furo do estator, as faces de vedação e os furos roscados sejam maquinados dentro das tolerâncias, e a precisão dessas características é aquilo de que a montagem depende efetivamente.
Este guia aborda os componentes envolvidos, as tolerâncias que realmente importam, os requisitos de limpeza que costumam apanhar de surpresa os fornecedores novatos e as decisões de conceção que determinam o custo de uma peça.
Que componentes dos veículos elétricos envolvem a maquinagem CNC?
| Componente | Processo de produção típico | Características de usinagem | Materiais comuns |
| Placas de arrefecimento da bateria | Extrudidos ou soldados por brasagem em grande escala, maquinados a partir de material maciço para protótipos | Portas, blocos de distribuidores, faces de vedação, planicidade de contacto | Alumínio 3003, 6061, 6063 |
| Caixas do motor e do eixo elétrico | Fundido sob pressão e, posteriormente, maquinado | Furo do estator, furos dos rolamentos, faces de vedação, flanges de montagem | Peças fundidas em A356 e ADC12; tarugos em 6061 para protótipos |
| Estrutura do compartimento da bateria | Estruturas extrudidas e painéis estampados | Extremidades da estrutura, ranhuras de vedação, orifícios roscados, elementos de fixação | Alumínio 6061, 6063 |
| Barras condutoras e ligações | Estampado em série, maquinado nas restantes partes | Superfícies de contacto, arestas, orifícios de fixação | C110: cobre, alumínio |
| Suportes e fixações | Usinados ou fundidos, dependendo do volume | Padrões de orifícios, faces de encaixe | 6061-T6, 7075-T6 |
| Acessórios e equipamento de ensaio | Usinado | Tudo | Alumínio, aço para ferramentas |
Vale a pena prestar atenção à última linha. Mesmo em programas em que nenhuma peça de produção é maquinada, os dispositivos de montagem, os calibres, as ferramentas de extremidade do braço robótico e os bancos de ensaio de baterias são maquinados, e muitas vezes exigem tolerâncias mais rigorosas do que as peças que suportam.
Placas de arrefecimento da bateria
A gestão térmica determina a velocidade a que uma bateria pode carregar, o seu desempenho em temperaturas extremas e a durabilidade das células. As placas de arrefecimento situam-se entre as células e o circuito de arrefecimento, e são construídas de várias formas diferentes, dependendo do volume.
Em grandes quantidades, as placas são normalmente extrudidas sob a forma de tubos com múltiplas portas, montados com blocos de distribuição maquinados, ou constituídas por duas chapas soldadas por brasagem que formam canais internos. Na fase de protótipo e em pequenas quantidades, são maquinadas a partir de material maciço ou de chapa com uma tampa vedada. Em todos estes processos, há sempre alguma maquinação envolvida, na maioria das vezes nas portas, nos blocos de distribuição e nas interfaces de vedação.
Planicidade na superfície de contacto da célula
O calor passa da célula para a placa através de um material de preenchimento de espaços, e a planicidade determina o desempenho dessa interface. Os requisitos neste caso são diferentes dos do arrefecimento de componentes eletrónicos, e vale a pena compreender essa diferença, uma vez que os dois conceitos são frequentemente confundidos.
Uma placa de arrefecimento do processador entra em contacto com um chip pequeno e rígido através de uma camada de interface térmica muito fina, pelo que a planicidade tem de ser extremamente rigorosa. Uma placa de arrefecimento de bateria entra em contacto com um grande conjunto de células através de um material de preenchimento espesso e flexível, concebido para absorver variações. O requisito de planicidade é, portanto, menos rigoroso em termos absolutos, mas aplica-se a uma área muito maior, o que acarreta a sua própria dificuldade: uma placa grande e fina deforma-se facilmente durante a maquinagem e após qualquer operação de brasagem ou soldadura.
A resposta prática é a mesma em ambos os casos. Assegure a planicidade na passagem de acabamento, no estado final; deixe margem para um último alisamento, caso a montagem seja realizada após a maquinagem; e especifique o requisito apenas na área que entra efetivamente em contacto com algo. O nosso guia sobre Maquinação CNC para centros de dados aborda a vertente mais específica deste problema no arrefecimento de componentes eletrónicos, onde se aplicam os mesmos princípios numa escala diferente.
A integridade face a fugas é um requisito de segurança
A fuga de líquido de arrefecimento no interior de um conjunto de baterias não constitui um problema de desempenho, mas sim uma situação de segurança. Isso altera a forma como as peças em contacto com o líquido são tratadas:
- As ranhuras para os anéis O-ring requerem largura, profundidade e arredondamento das arestas controlados, uma vez que uma ranhura usinada com profundidade insuficiente comprime excessivamente a vedação e uma aresta de entrada afiada pode danificá-la durante a montagem.
- As roscas das portas devem corresponder exatamente ao formato especificado. A substituição de uma rosca cónica por uma rosca reta, quando se pretendia uma vedação contra uma superfície plana, não garantirá uma vedação fiável.
- As peças fundidas usinadas podem apresentar porosidade interna numa face de vedação, o que provoca fugas mesmo quando todas as dimensões estão corretas. A impregnação com resina é a solução consagrada e deve ser prevista no processo, em vez de ser descoberta apenas na fase de ensaio.
- Os ensaios de queda de pressão ou de fuga de hélio devem ser especificados com um método e um critério de aceitação, não devendo ser deixados como uma suposição.
Caixas de motor e componentes do eixo elétrico
As caixas dos motores são as peças maquinadas mais exigentes num sistema de transmissão típico de um veículo elétrico, e a razão para tal é a folga entre o rotor e o estator. Essa folga é pequena, normalmente bem inferior a um milímetro, e tudo o que diz respeito à eficiência, ao ruído e à vibração do motor depende de a manter constante ao longo de toda a rotação.
Três relações geométricas satisfazem esse requisito:
- A circularidade e a cilindricidade do furo do estator, que determinam se a folga se mantém constante ao longo da circunferência.
- Tolerância do furo do rolamento em ambas as extremidades, normalmente de classe de ajuste apertado, uma vez que os rolamentos fixam o rotor.
- Coaxialidade entre os furos dos rolamentos e o furo do estator. Este é o aspeto mais importante e aquele que, com maior frequência, é subestimado nas especificações. Cada furo pode estar perfeitamente dentro da sua própria tolerância, mesmo que o rotor continue descentrado no estator.
A consequência prática é uma estratégia de referência e configuração que permita usinar os furos relacionados com o menor número possível de configurações, uma vez que cada operação de reajustamento da referência introduz um erro diretamente na relação da qual o projeto depende. Este é um caso claro em que a redução do número de configurações melhora o resultado, e não apenas o custo.
Isso também explica por que razão a usinagem combinada de fresagem e torneamento e a usinagem multieixos são adequadas para estas peças. A nossa comparação de Maquinação CNC de 5 e 3 eixos abrange os casos em que a eliminação das configurações justifica o custo mais elevado da máquina, sendo as caixas de alojamento um exemplo clássico.
Deformação em caixas fundidas
As peças fundidas apresentam tensões residuais resultantes da solidificação e do arrefecimento. A maquinagem remove material de forma irregular, o que provoca a redistribuição das tensões, e a peça desloca-se depois de sair da máquina. Uma caixa que tenha sido medida corretamente na CMM pode ficar fora de tolerância um dia depois.
A sequência estabelecida consiste na maquinagem de desbaste, no alívio de tensões e, em seguida, na maquinagem de acabamento, deixando material em excesso suficiente para que a passagem de acabamento possa corrigir qualquer desvio que tenha ocorrido. Saltar a etapa intermédia para poupar tempo é uma causa comum de falhas intermitentes na tolerância do furo, que parecem não seguir qualquer padrão.
Barras condutoras e ligações elétricas
As barras condutoras transportam uma corrente muito elevada através do conjunto de baterias e do inversor, e as suas superfícies maquinadas têm consequências elétricas. As faces de contacto têm de apresentar planicidade e um acabamento limpo, uma vez que um contacto deficiente aumenta a resistência, e a resistência gera calor precisamente na junta, onde menos se deseja que isso aconteça.
As arestas são importantes por uma razão diferente. As rebarbas num condutor de alta tensão reduzem as distâncias de fuga e de isolamento, podem perfurar os revestimentos isolantes e, na pior das hipóteses, libertar partículas condutoras no interior de um invólucro. A remoção de rebarbas nas barras condutoras é uma operação de segurança, não uma operação estética.
A maquinagem do cobre tem as suas próprias exigências. É um material dúctil e, quando as ferramentas ficam cegas, tende a esborratar em vez de se cortar, produzindo rebarbas enroladas em todas as arestas. Ferramentas afiadas, com grande ângulo de inclinação positivo e polidas, bem como trocas de ferramentas rigorosas, fazem a diferença entre uma peça com acabamento limpo e horas de acabamento manual.
O requisito de limpeza que a maioria dos fornecedores não cumpre
A limpeza dos componentes automóveis é uma especificação formal com as suas próprias normas, principalmente a ISO 16232 e a série VDA 19. Estas definem a forma como os componentes são extraídos, como as partículas são contadas e classificadas por tamanho, e quais os limites aplicáveis. Nas aplicações de veículos elétricos, os riscos são maiores do que no trabalho com sistemas de propulsão convencionais, porque uma partícula condutora no interior do invólucro de uma bateria ou da caixa de um motor representa um potencial curto-circuito, em vez de um problema de desgaste.
Para uma oficina mecânica, isto traduz-se em requisitos concretos:
- Desbarbamento que atinge as características internas, incluindo intersecções com furos transversais e cavidades cegas, e não apenas as arestas visíveis.
- Processos de lavagem adequados às especificações, com líquido de lavagem controlado e monitorizado.
- Manuseamento e embalagem controlados após a limpeza, uma vez que uma peça limpa numa caixa suja não é uma peça limpa.
- Verificação documentada em relação aos limites de partículas indicados, sempre que o cliente assim o exigir.
Se o seu desenho técnico incluir uma especificação relativa à limpeza, pergunte a um potencial fornecedor como é que este cumpre essa especificação antes da primeira encomenda, em vez de só depois da primeira rejeição. Trata-se de um dos poucos requisitos que é difícil de integrar num processo já existente.
Os materiais e o seu comportamento
| Material | Onde é utilizado | Nota sobre a maquinagem |
| 6061-T6 | Suportes estruturais, caixas de protótipos, peças para caixas de proteção | Excelente usinabilidade; apresenta boas características de soldadura e anodização |
| 6063 | Estruturas de invólucro extrudidas e canais de refrigeração | Mais macio do que o 6061, boa extrudibilidade, menor resistência |
| 3003 | Conjuntos de placas de arrefecimento soldadas por brasagem | Mais adequado para moldagem e soldadura por brasagem do que para aplicações estruturais |
| A356 e ADC12 | Caixas de motor e de eixo elétrico fundidas sob pressão | Ficar atento à porosidade nas faces de vedação e à tensão residual |
| 7075-T6 | Suportes e fixações de alta resistência | Resistente, mas não soldável de forma convencional; menor resistência à corrosão |
| C110 de cobre | Barras condutoras e ligações de alta corrente | Fica pegajoso, forma rebarbas com facilidade, requer ferramentas afiadas |
Os circuitos de refrigeração com metais mistos merecem uma advertência. O cobre e o alumínio no mesmo circuito em contacto com o fluido formam um par galvânico, e o alumínio sofre corrosão num fluido de refrigeração condutor. O revestimento, a composição química inibida do fluido de refrigeração ou a utilização de um único tipo de metal no percurso em contacto com o fluido são soluções para este problema, mas apenas se a questão for identificada na revisão do projeto. A nossa visão geral sobre quais as ligas a utilizar e como se usinam abrange o panorama geral dos materiais, incluindo os custos e a vida útil das ferramentas.
A armadilha do protótipo à produção
Este é o erro mais dispendioso nos programas de componentes para veículos elétricos e é totalmente evitável.
Uma caixa usinada a partir de um lingote maciço de 6061 e uma caixa moldada por fundição sob pressão em ADC12 não são a mesma peça. Diferem nas propriedades do material, na espessura mínima da parede, nos ângulos de desbaste exigidos pela fundição, no comportamento da porosidade e na forma como respondem ao alívio de tensões. Um projeto validado em protótipos de barra pode falhar quando a mesma geometria é transferida para a fundição, e a falha surge frequentemente em ensaios de fadiga ou de estanqueidade, em vez de na inspeção dimensional.
A resposta prática consiste em definir o processo de produção numa fase inicial e conceber o projeto tendo isso em conta desde o início, mesmo enquanto os protótipos estão a ser usinados. Deve-se usinar o protótipo de forma a representar a geometria da peça fundida, incluindo as espessuras das paredes e o ângulo de desmoldagem, em vez de tirar partido da liberdade que o lingote permite. Isto resulta num protótipo ligeiramente menos elegante, mas num projeto muito mais facilmente transponível.
Um aspeto relacionado diz respeito às tolerâncias. As características que serão maquinadas como operações secundárias numa peça fundida devem ser identificadas no desenho como tal, com margem de maquinagem permitida e pontos de referência escolhidos de forma a que a peça fundida possa ser efetivamente posicionada e fixada. Um desenho que parte do princípio de que se trata de uma peça em bruto raramente se traduz na prática de forma precisa.
Decisões de conceção que reduzem os custos
- Mantenha a profundidade da ranhura da vedação uniforme ao longo de todo o perímetro, para que uma única ferramenta possa maquinar toda a peça numa única passagem.
- Especifique a planicidade apenas na área que está em contacto com algo, e não em toda a placa.
- Escolha planos de referência que permitam a usinagem de furos relacionados numa única configuração, especialmente em caixas em que a coaxialidade é importante.
- Utilize tamanhos de rosca e diâmetros de furo normalizados, para que as ferramentas existentes possam ser utilizadas com parâmetros ótimos.
- Deve-se prever uma margem de usinagem suficiente e uniforme nas peças fundidas e incluir uma etapa de alívio de tensões na sequência de operações.
- Aumente os raios dos cantos internos para que sejam maiores do que o raio da ferramenta, de modo a que a fresa possa passar pelo canto em vez de ficar presa nele.
- Indique os requisitos relativos à limpeza, ao teste de estanqueidade e à impregnação no desenho, em vez de os indicar num e-mail.
A regra de base é a mesma que se aplica a qualquer peça maquinada: respeitar as tolerâncias nas partes que desempenham uma função e deixar o resto dentro de limites gerais razoáveis. O nosso guia sobre Tolerâncias das peças CNC explica como estruturar isso de forma a que os custos sejam alocados onde a necessidade realmente existe.
Escolha de um fornecedor para trabalhos relacionados com componentes de veículos elétricos
O volume determina o tipo de fornecedor mais adequado. No caso de protótipos e peças de validação, a rapidez de iteração e o feedback sobre o projeto são os aspetos mais importantes. Na produção de baixo e médio volume, a repetibilidade e a inspeção documentada são os aspetos mais importantes. No que diz respeito às operações secundárias em peças fundidas, a capacidade relevante reside na montagem em fixadores e na estratégia de referência para peças que chegam já com variações incorporadas.
As questões que vale a pena colocar são específicas deste setor, em vez de serem genéricas: como é que localizam e fixam peças fundidas que variam de peça para peça, qual é o vosso processo de alívio de tensões entre o desbaste e o acabamento, como é que cumprem as especificações de limpeza e se conseguem realizar testes de estanqueidade de acordo com um método e critérios definidos.
A Yicen Precision fabrica componentes para aplicações nos setores das energias renováveis, automóvel e eletrónica nas suas instalações em Shenzhen, onde opera mais de 300 máquinas, incluindo fresagem multieixos, torneamento, eletroerosão por fio, perfuração e retificação de precisão, em 50 ou mais materiais, com tolerâncias de mais ou menos 0,005 mm e inspeção por CMM com relatórios de primeiro artigo incluídos de série em todas as encomendas. A empresa possui as certificações ISO 9001:2015, ISO 13485, ISO 14001 e IATF 16949. Pode consultar o nosso trabalho no novo setor energético ou o nosso Capacidade de fresagem CNC, e enviar um modelo para Precisão Yicen com o seu volume-alvo, para obter feedback sobre a conceção orientada para a fabricabilidade antes de o projeto ser finalizado.
Perguntas frequentes
P: Os componentes das baterias dos veículos elétricos são, de facto, usinados por CNC em volume de produção?
R: Principalmente como operações secundárias. As peças produzidas em grandes quantidades são moldadas por injeção, extrudidas ou estampadas e, posteriormente, maquinadas para a realização de furos de rolamentos, faces de vedação e roscas. A maquinação completa a partir de peça maciça é utilizada para protótipos e programas de menor volume.
P: Que tolerância é necessária para a carcaça de um motor?
R: O requisito fundamental é a coaxialidade entre os furos dos rolamentos e o furo do estator, uma vez que esta determina o entreferro entre o rotor e o estator. É possível que cada um dos furos, individualmente, esteja dentro das tolerâncias, mas que a relação entre eles continue a não estar em conformidade.
P: Quão plana tem de ser uma placa de arrefecimento de bateria?
R: Mais flexível do que uma placa de arrefecimento para componentes eletrónicos, mas abrangendo uma área muito maior. As células entram em contacto com a placa através de um material de preenchimento espesso e flexível que absorve algumas variações; por isso, o desafio consiste em controlar a distorção numa peça grande e fina, em vez de alcançar uma planicidade local extrema.
P: Por que razão as peças fundidas usinadas apresentam, por vezes, fugas, mesmo quando todas as dimensões estão corretas?
R: A maquinagem pode revelar porosidade interna numa superfície de vedação. As dimensões cumprem os requisitos de inspeção, mas a peça continua a apresentar fugas. A impregnação com resina é a solução padrão e deve ser integrada no processo, em vez de ser adicionada apenas após o surgimento de falhas.
P: É possível validar uma peça de produção fundida sob pressão a partir de um protótipo em barra?
R: Apenas parcialmente. As propriedades do material, a espessura da parede, o ângulo de desbaste e o comportamento da porosidade são todos diferentes. É necessário conceber o projeto tendo em conta o processo de produção pretendido desde o início e fabricar protótipos que representem essa geometria, em vez de explorar a liberdade que o lingote permite.





