O volume de peças usinadas num centro de dados costumava ser modesto. Chassis de chapa metálica, alguns suportes, algumas caixas de ventoinhas. O hardware de IA mudou isso, e a razão é o calor.
Um rack empresarial convencional consome entre 5 e 15 quilowatts. Os racks concebidos para cargas de trabalho de treino de IA funcionam agora com densidades várias vezes superiores e, a partir de cerca de 30 a 50 quilowatts por rack, a dissipação desse calor através do ar torna-se impraticável. A resposta da indústria tem sido o arrefecimento líquido direto no chip, e o arrefecimento líquido é um negócio de peças maquinadas. As placas de arrefecimento, os coletores de distribuição, os corpos de desconexão rápida e as interfaces de vedação têm todos de ser cortados, e não estampados ou moldados.
Este guia aborda quais os componentes do centro de dados que são maquinados por CNC, como os requisitos térmicos afetam as tolerâncias, as diferenças de comportamento do cobre e do alumínio na máquina e as decisões de conceção que determinam se uma placa de arrefecimento tem um bom ou mau desempenho.
Que componentes do centro de dados são usinados por CNC?
Nem tudo num suporte necessita de usinagem. As peças que necessitam dividem-se em três grupos, sendo o primeiro, de longe, o maior.
| Grupo de componentes | Exemplos | Materiais típicos | Por que usinadas? |
| Gestão térmica | Placas frias, dissipadores de calor, tampas de câmaras de vapor, distribuidores térmicos | Cobre C110, alumínio 6061 e 6063 | Não é possível obter a geometria e a planicidade do canal interno |
| Equipamento de refrigeração líquida | Coletores para racks e CDU, corpos de desconexão rápida, caixas de bombas, acessórios | Alumínio 6061, aço inoxidável 303 e 316, latão | Superfícies de vedação, orifícios e geometria em contacto com o fluido à prova de fugas |
| Estrutural e elétrico | Estruturas para bandejas de GPU, calhas de rack, suportes de montagem, barras de distribuição, caixas para módulos óticos | alumínio 6061, cobre, aço inoxidável | Tolerância posicional rigorosa e iteração rápida do projeto |
O padrão que vale a pena destacar é que a maquinagem é escolhida por duas razões diferentes. No caso das peças térmicas, é escolhida porque nenhum outro processo consegue produzir a geometria pretendida. No caso das peças estruturais, é frequentemente escolhida porque o projeto ainda está em evolução e ninguém quer comprometer-se com o desenvolvimento de ferramentas para peças que são revistas a cada poucos meses.
Placas frias: onde se concentra a maior parte da precisão
Uma placa de arrefecimento ligada diretamente ao chip é colocada sobre o processador e dissipa o calor através de um líquido. O seu desempenho depende de dois fatores que uma oficina mecânica controla diretamente: a qualidade do contacto entre a base e o die ou a tampa, e a eficiência com que a estrutura interna de aletas transfere o calor para o líquido de arrefecimento.
Por que razão a planicidade determina o desempenho térmico
Entre a placa de arrefecimento e o chip encontra-se um material de interface térmica. A sua função é preencher as lacunas microscópicas, mas conduz o calor muito pior do que qualquer um dos metais; por isso, quanto mais fina for a linha de ligação, menor será a resistência térmica total. A planicidade da superfície de contacto é o que determina a espessura da linha de ligação.
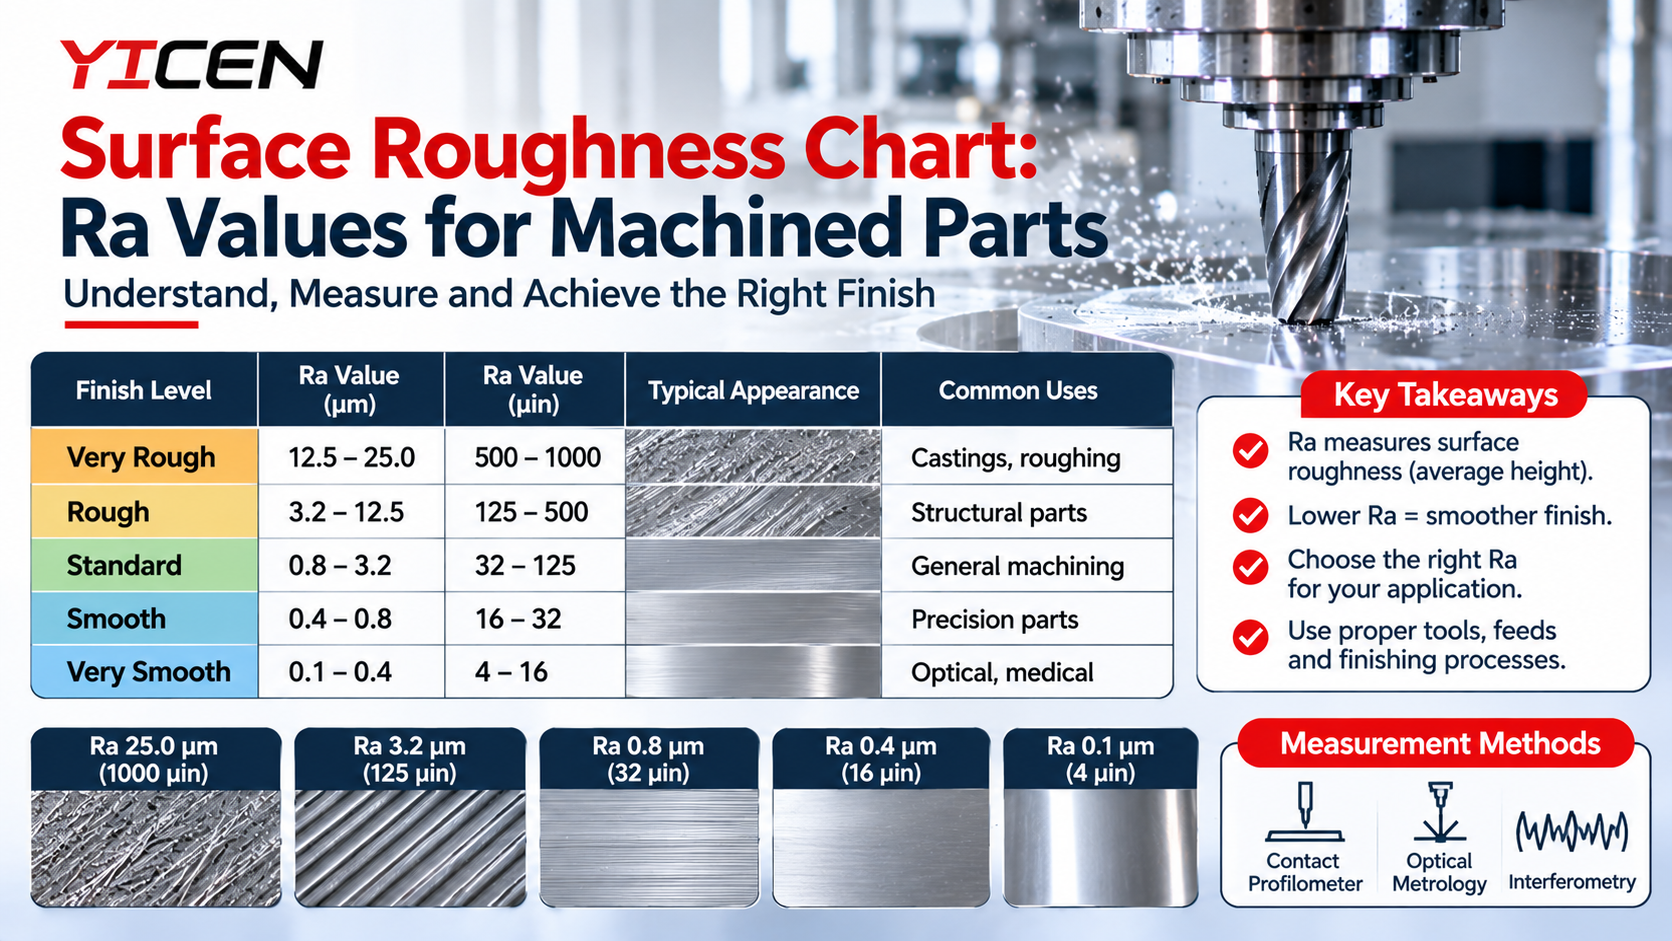
É por isso que os desenhos de placas de arrefecimento especificam habitualmente uma planicidade na área de contacto muito mais rigorosa do que qualquer outra característica da peça, normalmente na ordem dos 0,025 mm ou melhor em toda a área de contacto do molde, com um acabamento superficial especificado em torno de Ra 0,8 micrómetros ou mais fino. Estes valores são alcançáveis, mas têm um custo, e interagem negativamente com algumas opções de conceção comuns:
- Uma placa de grandes dimensões com uma base fina irá deformar-se durante a maquinagem à medida que a tensão for sendo libertada; por isso, a planicidade deve ser obtida na passagem de acabamento, em vez de se partir do princípio de que já foi alcançada na passagem de desbaste.
- Se a placa for soldada por brasagem, soldadura por chumbo ou soldadura por fricção e agitação após a maquinagem, a entrada de calor provoca o deslocamento da base. A planicidade tem de ser especificada e obtida no estado acabado, o que normalmente implica um acabamento final após a união.
- A aplicação da mesma planicidade rigorosa em toda a placa, em vez de apenas na área de contacto com a matriz, multiplica os custos sem trazer qualquer benefício térmico.
O princípio geral é aquele que se aplica a todas as peças maquinadas: definir tolerâncias para as características que desempenham uma função e deixar o resto dentro de limites gerais razoáveis. O nosso guia sobre O que os projetistas devem saber sobre as tolerâncias das peças CNC explica como estruturar isso num desenho.
Geometria interna das aletas e dos canais
A superfície de transferência de calor no interior de uma placa de arrefecimento é normalmente constituída por uma disposição densa de aletas ou microcanais. O espaçamento entre aletas, a altura das aletas e a largura dos canais determinam o equilíbrio entre o desempenho térmico e a queda de pressão, além de definirem a dificuldade de maquinagem. Canais estreitos e profundos requerem fresas de pequeno diâmetro a funcionar com elevadas relações de aspecto, em que a deflexão e a vida útil da ferramenta se tornam os fatores limitantes, em vez da própria máquina.
Há dois aspetos práticos que têm um grande impacto no custo. Em primeiro lugar, cada redução na largura do canal obriga à utilização de uma fresa mais pequena e a um ciclo mais longo; por isso, os canais não devem ser mais estreitos do que o modelo térmico realmente exige. Em segundo lugar, as rebarbas no interior dos canais de refrigeração constituem um defeito funcional, e não apenas estético. As partículas soltas circulam pelo circuito e ficam retidas nas ligações de desligamento rápido, nas bombas e noutras placas de refrigeração a jusante. Os requisitos relativos à remoção de rebarbas e à limpeza devem constar do desenho técnico e devem ser indicados como um requisito, em vez de serem deixados como uma suposição.
Maquinação de cobre em contraste com alumínio para peças térmicas
O cobre conduz o calor cerca de duas vezes e meia melhor do que o alumínio, razão pela qual as placas de arrefecimento de alta potência são normalmente de cobre, enquanto os coletores e os dissipadores de calor de baixa potência são de alumínio. O comportamento na maquinagem é muito diferente.
| Fator | C110 de cobre | Alumínio 6061 |
| Condutividade térmica | Cerca de 390 W/m·K | Cerca de 167 W/m·K |
| Comportamento na maquinagem | Dúctil e pegajoso, com tendência à formação de resíduos nas bordas e de rebarbas | Corte fácil, excelente formação de aparas |
| Abordagem em termos de ferramentas | Ângulo de inclinação positivo acentuado, carboneto polido ou sem revestimento, fluxo generoso de líquido de arrefecimento | Carbureto revestido padrão, altas velocidades |
| Fator de custo | Custo do material, controlo de rebarbas e tempo de acabamento | Principalmente o tempo de ciclo |
| Peso | Pesado, o que é importante em conjuntos montados em rack | Luz |
| Proteção de superfícies | Oxidiza facilmente, sendo frequentemente niquelado | Anodizado ou sem acabamento |
O cobre recompensa as ferramentas afiadas e castiga as gastas. Um cortador que comece a ficar rombo vai manchar em vez de cortar, produzindo rebarbas enroladas em todas as arestas dos canais e uma superfície de contacto que não permite um acabamento fino. Num conjunto de aletas com centenas de arestas, isso traduz-se numa grande quantidade de rebarbagem manual.
Existe também uma armadilha de conceção nos circuitos com metais mistos. As placas de arrefecimento de cobre ligadas a coletores de alumínio no mesmo circuito de arrefecimento criam um par galvânico e, na presença de um fluido de arrefecimento condutor, o alumínio sofre corrosão. Os projetistas resolvem esta questão através do revestimento do cobre com níquel, da adição de inibidores de corrosão ao líquido de arrefecimento ou mantendo o percurso em contacto com o líquido dentro de uma única família de metais. É muito mais económico resolver esta questão na fase de revisão do projeto do que após uma avaria em campo.
Se ainda estiver a ponderar as opções, a nossa visão geral sobre quais as ligas a utilizar e como se usinam compara a usinabilidade e o custo dos metais mais comuns utilizados na engenharia.
Coletores, conexões de desligamento rápido e outras peças em contacto com o fluido
Tudo o que se encontra a jusante da placa de arrefecimento apresenta um modo de falha diferente. As peças térmicas avariam devido ao sobreaquecimento. As peças em contacto com o fluido avariam devido a fugas, e uma fuga no interior de um rack em funcionamento é muito mais dispendiosa do que um problema de margem térmica.
Isso altera as prioridades de maquinagem:
- As superfícies de vedação e as ranhuras dos anéis O-ring exigem um controlo rigoroso da largura e da profundidade, um acabamento superficial adequado e arestas limpas. Uma ranhura usinada com profundidade ligeiramente insuficiente comprimirá excessivamente a vedação, e uma ranhura usinada com uma aresta de entrada afiada pode danificá-la durante a montagem.
- As roscas das conexões devem corresponder exatamente à norma especificada, quer se trate de NPT, G, rosca reta SAE ou de uma forma métrica. As normas relativas às roscas são uma fonte comum de confusão em projetos internacionais, e uma rosca cónica utilizada em substituição de uma rosca reta não garantirá uma vedação fiável contra a superfície de um anel O-ring.
- A espessura da parede em torno das passagens perfuradas internas deve ter material suficiente para suportar a pressão de serviço, acrescida de uma margem de segurança, especialmente nos pontos de intersecção das passagens.
- As intersecções com furos transversais criam rebarbas internas de difícil acesso. O traçado das passagens deve ser concebido de forma a que seja possível remover as rebarbas de todas as intersecções.
Os corpos de desconexão rápida com encaixe cego merecem uma atenção especial. Combinam uma tolerância posicional rigorosa para o alinhamento durante a inserção cega com a geometria de vedação e uma barreira de pressão numa única peça, o que os coloca entre os componentes mais exigentes de todo o conjunto de arrefecimento líquido.
Acessórios estruturais, caixas e barras condutoras
As peças mecânicas de um rack de IA são menos exigentes do ponto de vista técnico em termos de cada característica, mas são muito mais numerosas. As estruturas das bandejas de GPU, os trilhos de montagem, os espaçadores, as caixas de blindagem contra interferências eletromagnéticas e os corpos dos módulos óticos dependem, na sua maioria, da precisão posicional nos padrões de orifícios e de um encaixe repetível em várias unidades.
As barras condutoras constituem a exceção neste grupo. São normalmente de cobre, conduzem uma corrente muito elevada e as suas superfícies maquinadas são importantes do ponto de vista elétrico. As faces de contacto necessitam de planicidade e de um acabamento limpo, uma vez que a resistência de contacto gera calor exatamente onde não se deseja, e as arestas têm de estar isentas de rebarbas que possam comprometer a folga ou o isolamento. As especificações de revestimento são aqui tão importantes quanto a maquinagem.
As peças de caixas e blindagem requerem frequentemente superfícies com características tanto estéticas como funcionais, uma vez que algumas destas peças ficam visíveis durante a manutenção. A escolha do acabamento deve ser decidida numa fase inicial, em vez de ser adicionada no final, pois afeta tanto as dimensões como o custo.
Expectativas em matéria de tolerância, acabamento e inspeção
O hardware dos centros de dados situa-se entre as expectativas do setor comercial e do setor aeroespacial. Raramente requer documentação própria do setor aeroespacial, mas as características térmicas e de vedação exigem, de facto, um controlo rigoroso.
| Tipo de elemento | Requisito típico | O que controla |
| Superfície de contacto da placa fria | Planicidade na ordem dos 0,025 mm, Ra 0,8 µm ou inferior | Resistência da interface térmica |
| Ranhuras para anéis de vedação | Largura e profundidade reduzidas, quebra controlada das arestas | Integridade contra fugas |
| Padrões de furos e características de montagem | Tolerância posicional para encaixe cego e empilhamento | Montagem compatível com várias unidades |
| Características gerais | Tolerâncias gerais padrão | Tudo o que não desempenha uma função |
| Canais internos | Sem rebarbas, com um requisito de limpeza especificado | Contaminação por partículas no circuito |
No que diz respeito à inspeção, a base de referência razoável consiste na verificação dimensional das características críticas, acompanhada de um relatório do primeiro artigo na série inicial, além de ensaios de pressão ou de estanqueidade em qualquer peça destinada a conter líquido de arrefecimento. Especifique o método de ensaio e os critérios de aceitação no desenho, em vez de partir do princípio de que o fornecedor aplicará a mesma norma que tem em mente.
A escolha do acabamento também afeta o desempenho, e não apenas a aparência. O revestimento metálico no cobre impede a oxidação e controla o risco galvânico, enquanto a anodização no alumínio funciona como isolante e nunca deve ser aplicada a uma superfície destinada a conduzir calor ou corrente. O nosso opções de acabamento de superfícies Esta página explica o que cada processo faz e qual é o seu lugar no processo.
Precisa de 3 eixos, 4 eixos ou 5 eixos?
A maioria das peças para centros de dados não necessita de cinco eixos, e a sua especificação acarreta custos adicionais sem aumentar a capacidade.
- A fresagem de 3 eixos permite trabalhar a maioria das placas de refrigeração, dissipadores de calor, placas e suportes. Trata-se de peças prismáticas com detalhes numa ou duas faces, que é exatamente o que uma máquina de 3 eixos faz de forma mais económica.
- O sistema de 4 eixos é útil para coletores com orifícios em várias faces, uma vez que a indexação da peça evita uma configuração separada e o erro de tolerância associado à reorientação.
- A máquina de 5 eixos justifica o seu custo na geometria de câmara de ângulo composto, em carcaças complexas e em peças em que a tolerância entre características em várias faces é tão crítica que a eliminação das configurações compensa o custo de utilização da máquina.
O procedimento mais eficaz consiste em especificar a tolerância e deixar que a oficina escolha a máquina, em vez de especificar a máquina e esperar que a tolerância seja respeitada. A nossa comparação de Maquinação CNC de 5 e 3 eixos explica onde é que essa transição se situa, na realidade.
Opções de conceção que reduzem os custos das componentes dos centros de dados
- Limite o nivelamento preciso à área de contacto. Aplicá-lo em toda a placa pode multiplicar o tempo de acabamento sem qualquer ganho térmico.
- Não faça canais mais estreitos do que o exigido pelo modelo térmico. A largura do canal determina o diâmetro da fresa, o que, por sua vez, determina o tempo de ciclo.
- Utilize raios de canto internos generosos. Um canto interno maquinado tem sempre um raio, e quanto maior for esse raio, mais a oficina poderá utilizar uma fresa mais rígida e mais rápida.
- Conceba as passagens de forma a que seja possível remover as rebarbas nas intersecções. Se uma ferramenta não conseguir alcançar uma rebarba, alguém vai passar muito tempo a tentar fazê-lo.
- Indique a planicidade no estado final, após a peça ter sido soldada por brasagem ou soldadura, e preveja uma margem para um último alisamento.
- Padronize os elementos de fixação, as roscas e os formatos das aberturas em toda a montagem. Menos mudanças de ferramentas e menos calibres de rosca reduzem tanto os custos como a taxa de erro.
- Envie o desenho juntamente com o modelo. O modelo fornece a geometria, mas só o desenho indica ao fornecedor quais as dimensões que são funcionais e em que pontos se deve centrar a inspeção.
Do protótipo à produção num ciclo de hardware em rápida evolução
O hardware de IA evolui rapidamente. O projeto de uma placa de refrigeração pode passar por várias revisões no tempo que um produto convencional levaria a concluir apenas uma. Isso tem uma consequência prática para o aprovisionamento: a capacidade de implementar uma revisão rapidamente costuma ser mais importante do que o preço unitário na fase de protótipo, enquanto a repetibilidade e a documentação assumem maior importância assim que o projeto é finalizado.
A maquinagem adapta-se a ambos os extremos dessa curva, o que explica, em parte, porque é que domina esta categoria de hardware. Não é necessário refazer as ferramentas quando surge uma revisão, e o mesmo processo adapta-se à produção de baixo e médio volume sem alteração do método. No caso específico das peças térmicas, a usinagem continua frequentemente a ser o processo de produção, em vez de uma ponte para outra técnica, porque a geometria interna não tem equivalente mais barato nestes volumes.
Obter um orçamento preciso para um componente de um centro de dados
O que é mais útil enviar a um fornecedor não é apenas o modelo, mas sim o contexto: qual a face que entra em contacto com a matriz, a que pressão a peça será submetida, que líquido de arrefecimento será utilizado, se será submetida a alguma união após a maquinagem e qual o volume que se prevê atingir nos próximos doze meses. Essas cinco respostas influenciam o plano de processo mais do que a própria geometria.
A Yicen Precision fabrica componentes térmicos e mecânicos para equipamentos eletrónicos e de infraestruturas nas suas instalações em Shenzhen, utilizando fresagem de 3, 4 e 5 eixos, juntamente com torneamento, eletroerosão por fio e retificação de precisão, com tolerâncias de mais ou menos 0,005 mm e inspeção por CMM com relatórios de primeiro artigo como padrão. Pode consultar o nosso Serviços de maquinagem CNC ou o nosso capacidade de fresagem CNC personalizada para placas de refrigeração, coletores e ferragens de caixas de proteção, e envie-nos um modelo com os seus requisitos para que possamos dar-lhe feedback sobre a facilidade de fabrico antes de se iniciar qualquer corte.
Perguntas frequentes
P: Por que razão os centros de dados estão, de repente, a comprar tantas peças usinadas?
R: O aumento da densidade de potência nos racks levou o hardware de IA a passar do arrefecimento por ar para o arrefecimento líquido direto no chip. As placas de arrefecimento, os coletores e os corpos de desconexão rápida requerem, todos, uma geometria interna usinada e superfícies de vedação que não podem ser estampadas nem moldadas.
P: Uma placa de refrigeração deve ser de cobre ou de alumínio?
R: O cobre conduz o calor cerca de duas vezes e meia melhor e é adequado para processadores de alta potência. O alumínio é mais leve, mais barato e mais fácil de usinar, o que o torna a escolha habitual para coletores, dissipadores de calor de baixa potência e conjuntos em que o peso é um fator importante.
P: Quão plana tem de ser a superfície de contacto de uma placa de arrefecimento?
R: Mais apertado do que a maioria das características da peça, normalmente com cerca de 0,025 mm de diâmetro na área de contacto do molde e com um acabamento superficial fino. A planicidade determina a espessura da linha de ligação da interface térmica, o que, por sua vez, determina a resistência térmica global.
P: O cobre e o alumínio podem partilhar o mesmo circuito de refrigeração?
R: Apenas tomando precauções. Os dois formam um par galvânico e o alumínio irá corroer-se num líquido de arrefecimento condutor. Revestir o cobre com níquel, utilizar inibidores de corrosão ou manter o percurso molhado dentro de uma única família de metais são soluções para este problema.
P: A maquinagem ainda é utilizada na produção em série ou apenas para protótipos?
R: Ambos. As peças estruturais são frequentemente encaminhadas para outros processos em grandes quantidades, mas as placas de arrefecimento e os coletores também são normalmente maquinados na linha de produção, uma vez que a geometria dos seus canais internos não tem equivalente mais económico nestas qua