À la sortie de la machine, une pièce en aluminium est impeccable. Mais après une semaine passée dans une boîte à outils ou entre les mains d’un client, ce n’est plus le cas : empreintes de doigts, éraflures, voile terne. La plupart des acheteurs optent alors pour une finition, et l’anodisation des pièces en aluminium usinées par CNC figure généralement en tête de liste. Ce procédé rend la surface plus dure au lieu de simplement la recouvrir de peinture. Le hic, c’est que ce procédé comporte plusieurs paramètres, et que chacun d’entre eux modifie l’aspect, le prix et parfois même les dimensions de la pièce. Mieux vaut clarifier tout cela avant que le plan ne soit transmis à l’atelier.
Comment fonctionne le processus ?
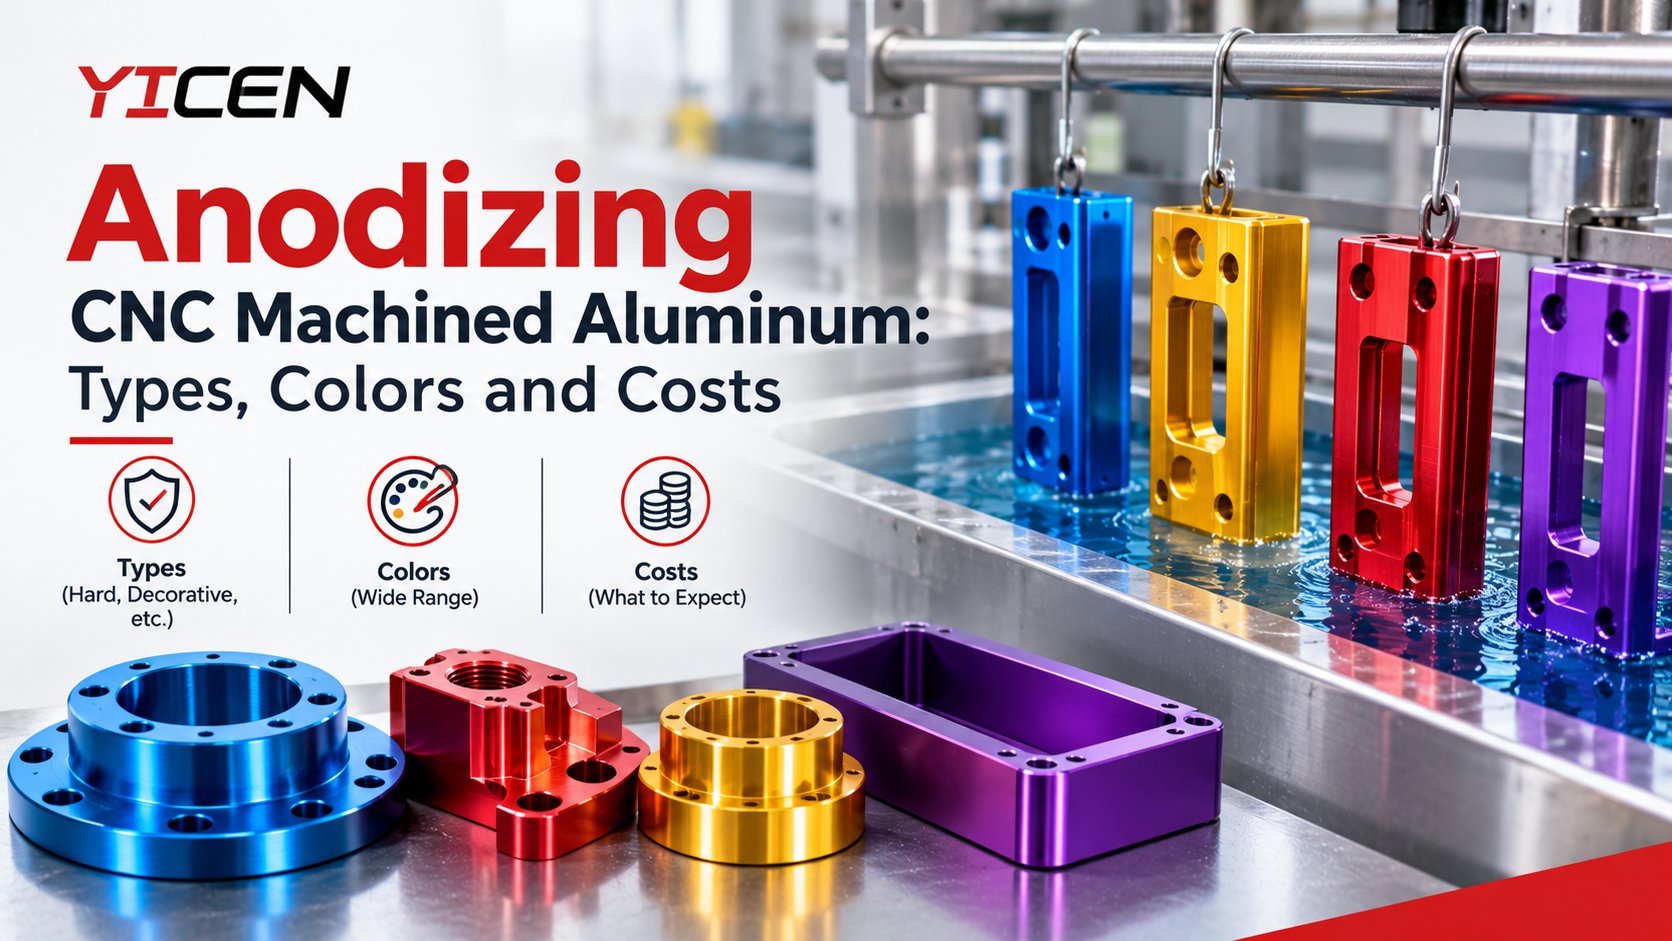
Considérez cela comme une oxydation contrôlée, provoquée volontairement. La pièce est plongée dans un bain d'acide et traverse un courant électrique. L'oxygène s'accumule à la surface et forme une couche d'oxyde d'aluminium. Cette couche provient du métal lui-même ; elle ne s'écaille donc pas comme le ferait de la peinture.
Elle est également poreuse. Au microscope, elle ressemble à un nid d’abeilles, et ses pores absorbent le colorant. Une fois la couleur appliquée, l’atelier colmate les pores à l’aide d’eau chaude ou d’une solution à base de nickel. Le colmatage est plus important qu’on ne le pense. Une pièce mal colmatée a l’air impeccable le premier jour, mais prend un aspect crayeux au bout d’un an.
Anodisation de type II vs anodisation de type III
La plupart des devis se résument à un choix entre l'anodisation de type 2 et celle de type 3. Les deux reposent sur le même principe de base, mais les conditions du bain diffèrent, tout comme le résultat obtenu.
Le type II est appliqué dans un bain d’acide sulfurique à une température proche de celle de la pièce et forme une couche d’une épaisseur comprise entre 5 et 25 microns. Il se teinte facilement, présente un aspect net et résiste à la corrosion quotidienne. Pour les boîtiers, les supports, les corps d’appareils photo et la plupart des équipements grand public, c’est le choix le plus judicieux.
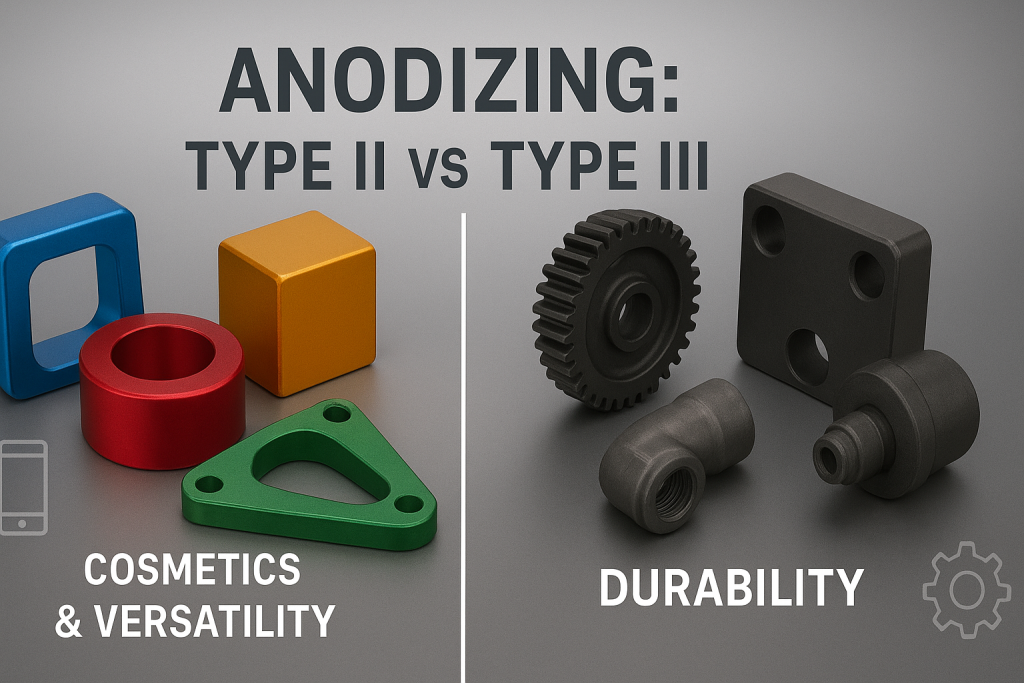
Le type III, souvent appelé « hardcoat », est appliqué dans un bain à température proche de zéro avec un courant plus élevé. La couche atteint une épaisseur de 25 à 100 microns. Elle est beaucoup plus dure, beaucoup plus résistante à l'usure, et son coût est plus élevé. On la retrouve sur les pistons, les glissières, les corps de soupapes et tout ce qui est soumis à un frottement constant tout au long de la journée.
En bref : le type II pour l'esthétique et les utilisations légères, le type III lorsque la pièce est soumise à des contraintes importantes.
Les points forts de l'anodisation dure et ses limites
L'anodisation dure justifie son prix sur les pièces mobiles. Sa couche dense résiste à l'abrasion qui userait l'anodisation de type II en quelques mois. Si une pièce glisse, est manipulée en permanence ou se trouve dans une machine poussiéreuse, c'est là qu'il faut investir.
Certaines choses surprennent toutefois les débutants. La couleur naturelle va du gris foncé au presque noir, et elle varie en fonction de l’alliage ; les couleurs vives sont donc à éviter. La surface peut sembler un peu plus rugueuse au toucher. De plus, les angles extérieurs vifs risquent de s’ébrécher sous cette épaisse couche ; demandez donc à votre usineur de prévoir un petit rayon lorsque cela est possible.
Couleurs de l'aluminium usiné par CNC et anodisé, et ce qui les modifie
Les couleurs de l'aluminium anodisé proviennent de la teinture absorbée avant le scellement. Le noir est de loin la couleur la plus demandée. Viennent ensuite le transparent, le gris, le rouge, le bleu, le doré et le vert. Le noir et le transparent sont également ceux qui résistent le mieux au temps.
Certains facteurs influencent davantage la couleur finale que ne le pensent les acheteurs. L'alliage est le facteur principal. L'alliage 6061 offre une couleur uniforme et prévisible. Les pièces moulées à forte teneur en silicium prennent un aspect terne ou présentent des taches. L'alliage 7075 peut présenter de légères variations de teinte dues au zinc.
Si vous n'avez pas encore choisi le métal, notre comparatif de Aluminium 6061 vs 7075 explique en quoi ce choix influe à la fois sur la résistance et sur la finition.
La surface de départ a également son importance. L'anodisation ne masque pas les marques, elle les met souvent en évidence. Les traces d'usinage restent visibles. Les rayures restent visibles. Si une surface doit être impeccable, précisez-le avant l'usinage.
La lumière du soleil est le troisième facteur. Les rouges, les bleus et les violets se décolorent plus vite à l'extérieur que ce qu'on le souhaiterait. De plus, la couleur peut varier légèrement d'un lot à l'autre ; par conséquent, si deux pièces doivent être assorties, il faut les anodiser au cours du même cycle.
L'anodisation modifie-t-elle les dimensions d'une pièce ?
Oui, et cela pose problème à ceux qui négligent cette étape lors de la conception. La couche d’oxyde se développe à la fois vers l’intérieur du métal et vers l’extérieur, à peu près à parts égales. Une couche de type III de 0,002 pouce ajoute environ 0,001 pouce par surface. C’est suffisant pour bloquer un ajustement serré ou obstruer un alésage étroit.
Précisez au machiniste le type de finition souhaité avant l'usinage. Il pourra prévoir une marge, ou vous pourrez masquer les éléments critiques afin qu'ils restent nus. Le masquage a un coût, mais il est moindre que celui lié à la mise au rebut d'une pièce qui ne pourra pas être assemblée.
Combien coûte l'anodisation de pièces en aluminium ?
Personne ne cite ce chiffre de la même manière ; considérez donc ce qui suit comme la logique qui sous-tend le prix, et non comme un chiffre précis.
La surface et la taille constituent la base de calcul, car c'est l'espace de cuve que l'atelier vend. Le revêtement dur coûte plus cher que le Type II, car le cycle est plus long et les bains doivent rester froids et faire l'objet d'un contrôle rigoureux. Les couleurs standard entraînent un léger surcoût. Les finitions bicolores augmentent considérablement le prix, car chaque couleur supplémentaire implique un masquage et une manipulation manuelle. La quantité change tout : les coûts de manutention et de mise en place sont répartis sur l’ensemble du lot ; ainsi, dix pièces coûtent bien plus cher à l’unité que mille.
Encore une chose. Chaque pièce est suspendue à un support, et le point de contact reste à nu. Si cet endroit se trouve sur une surface visible, cela se verra. Précisez-le dans votre demande de devis et l'atelier pourra choisir un meilleur emplacement.
Combien de temps dure la finition ?
À l'intérieur, une couche bien imperméabilisée peut conserver son aspect pendant des décennies. À l'extérieur, tout dépend du climat, de la couleur et de l'épaisseur. L'air marin et le sel de déneigement sont plus agressifs qu'un été sec à l'intérieur des terres. Les couches plus épaisses durent plus longtemps, et les couleurs noires ou transparentes résistent mieux que les teintes vives.
Les rayures ont moins d'importance qu'on pourrait le croire, car la couche est dure. Une entaille profonde, en revanche, c'est autre chose. Elle atteint l'aluminium nu, et cet endroit perd alors sa protection.
Autres finitions à comparer
L'anodisation n'est pas toujours la meilleure solution. Si vous souhaitez obtenir un revêtement épais, coloré et résistant aux chocs, revêtement en poudre Cela vaut le coup d'œil, même si ce procédé génère une épaisseur supérieure à celle de la plupart des couches anodisées et n'est pas idéal pour les éléments aux tolérances serrées. Pour une vue d'ensemble, consultez notre page sur finitions de surface présente les points forts de chaque option.
Ma règle d'or : optez pour l'anodisation lorsque vous recherchez une finition fine et dure qui conserve l'aspect du métal. Privilégiez le thermolaquage lorsque la profondeur de la couleur et une bonne opacité priment sur la tolérance.
Envoyez-nous votre dessin
Si votre projet prévoit l'anodisation de pièces en aluminium, indiquez-nous l'alliage, le type de finition, la couleur et les zones qui doivent rester non traitées. Nous examinerons le plan, signalerons les risques liés aux tolérances et vous répondrons avec un devis clair. Pour plus d'informations sur les finitions et les matériaux, consultez notre blog ou contactez notre équipe pour en discuter.
Questions fréquemment posées
Quelle est la différence entre l'anodisation de type II et celle de type III ?
Le type II est plus fin, se teinte facilement et convient à des fins esthétiques et à la protection générale contre la corrosion. Le type III est plus épais, beaucoup plus dur et conçu pour résister à l'usure. Il est plus cher et se décline principalement dans des teintes foncées.
L'anodisation modifie-t-elle les dimensions des pièces ?
Oui, un peu. Environ la moitié de l'épaisseur du revêtement s'étend vers l'extérieur ; le type III apporte donc un surépaisseur plus importante que le type II. Prévenez votre opérateur dès que possible afin qu'il puisse en tenir compte pour les éléments aux cotes serrées.
Quelle est la durée de vie de l'aluminium anodisé ?
À l'intérieur, il peut durer plusieurs décennies. À l'extérieur, sa durée de vie dépend de l'épaisseur, de la teinte et des conditions météorologiques ; les couleurs vives se décolorent plus rapidement que le noir ou le transparent. Une bonne étanchéité est très utile lors de l'anodisation de pièces en aluminium destinées à des conditions difficiles.
Peut-on anodiser n'importe quel alliage d'aluminium ?
La plupart des alliages forgés se prêtent bien à l'anodisation, et l'alliage 6061 offre les résultats les plus homogènes. Les pièces moulées à forte teneur en silicium ont tendance à présenter un aspect terne ou irrégulier. Demandez un échantillon d'essai si l'uniformité de la couleur est importante.
L'aluminium anodisé peut-il être utilisé en extérieur sans risque ?
Oui, à condition qu'il soit bien imperméabilisé. Les couches plus épaisses et les couleurs plus foncées résistent mieux au soleil et aux intempéries. Si vous habitez près de la côte, optez pour un revêtement plus épais et nettoyez-le de temps en temps.