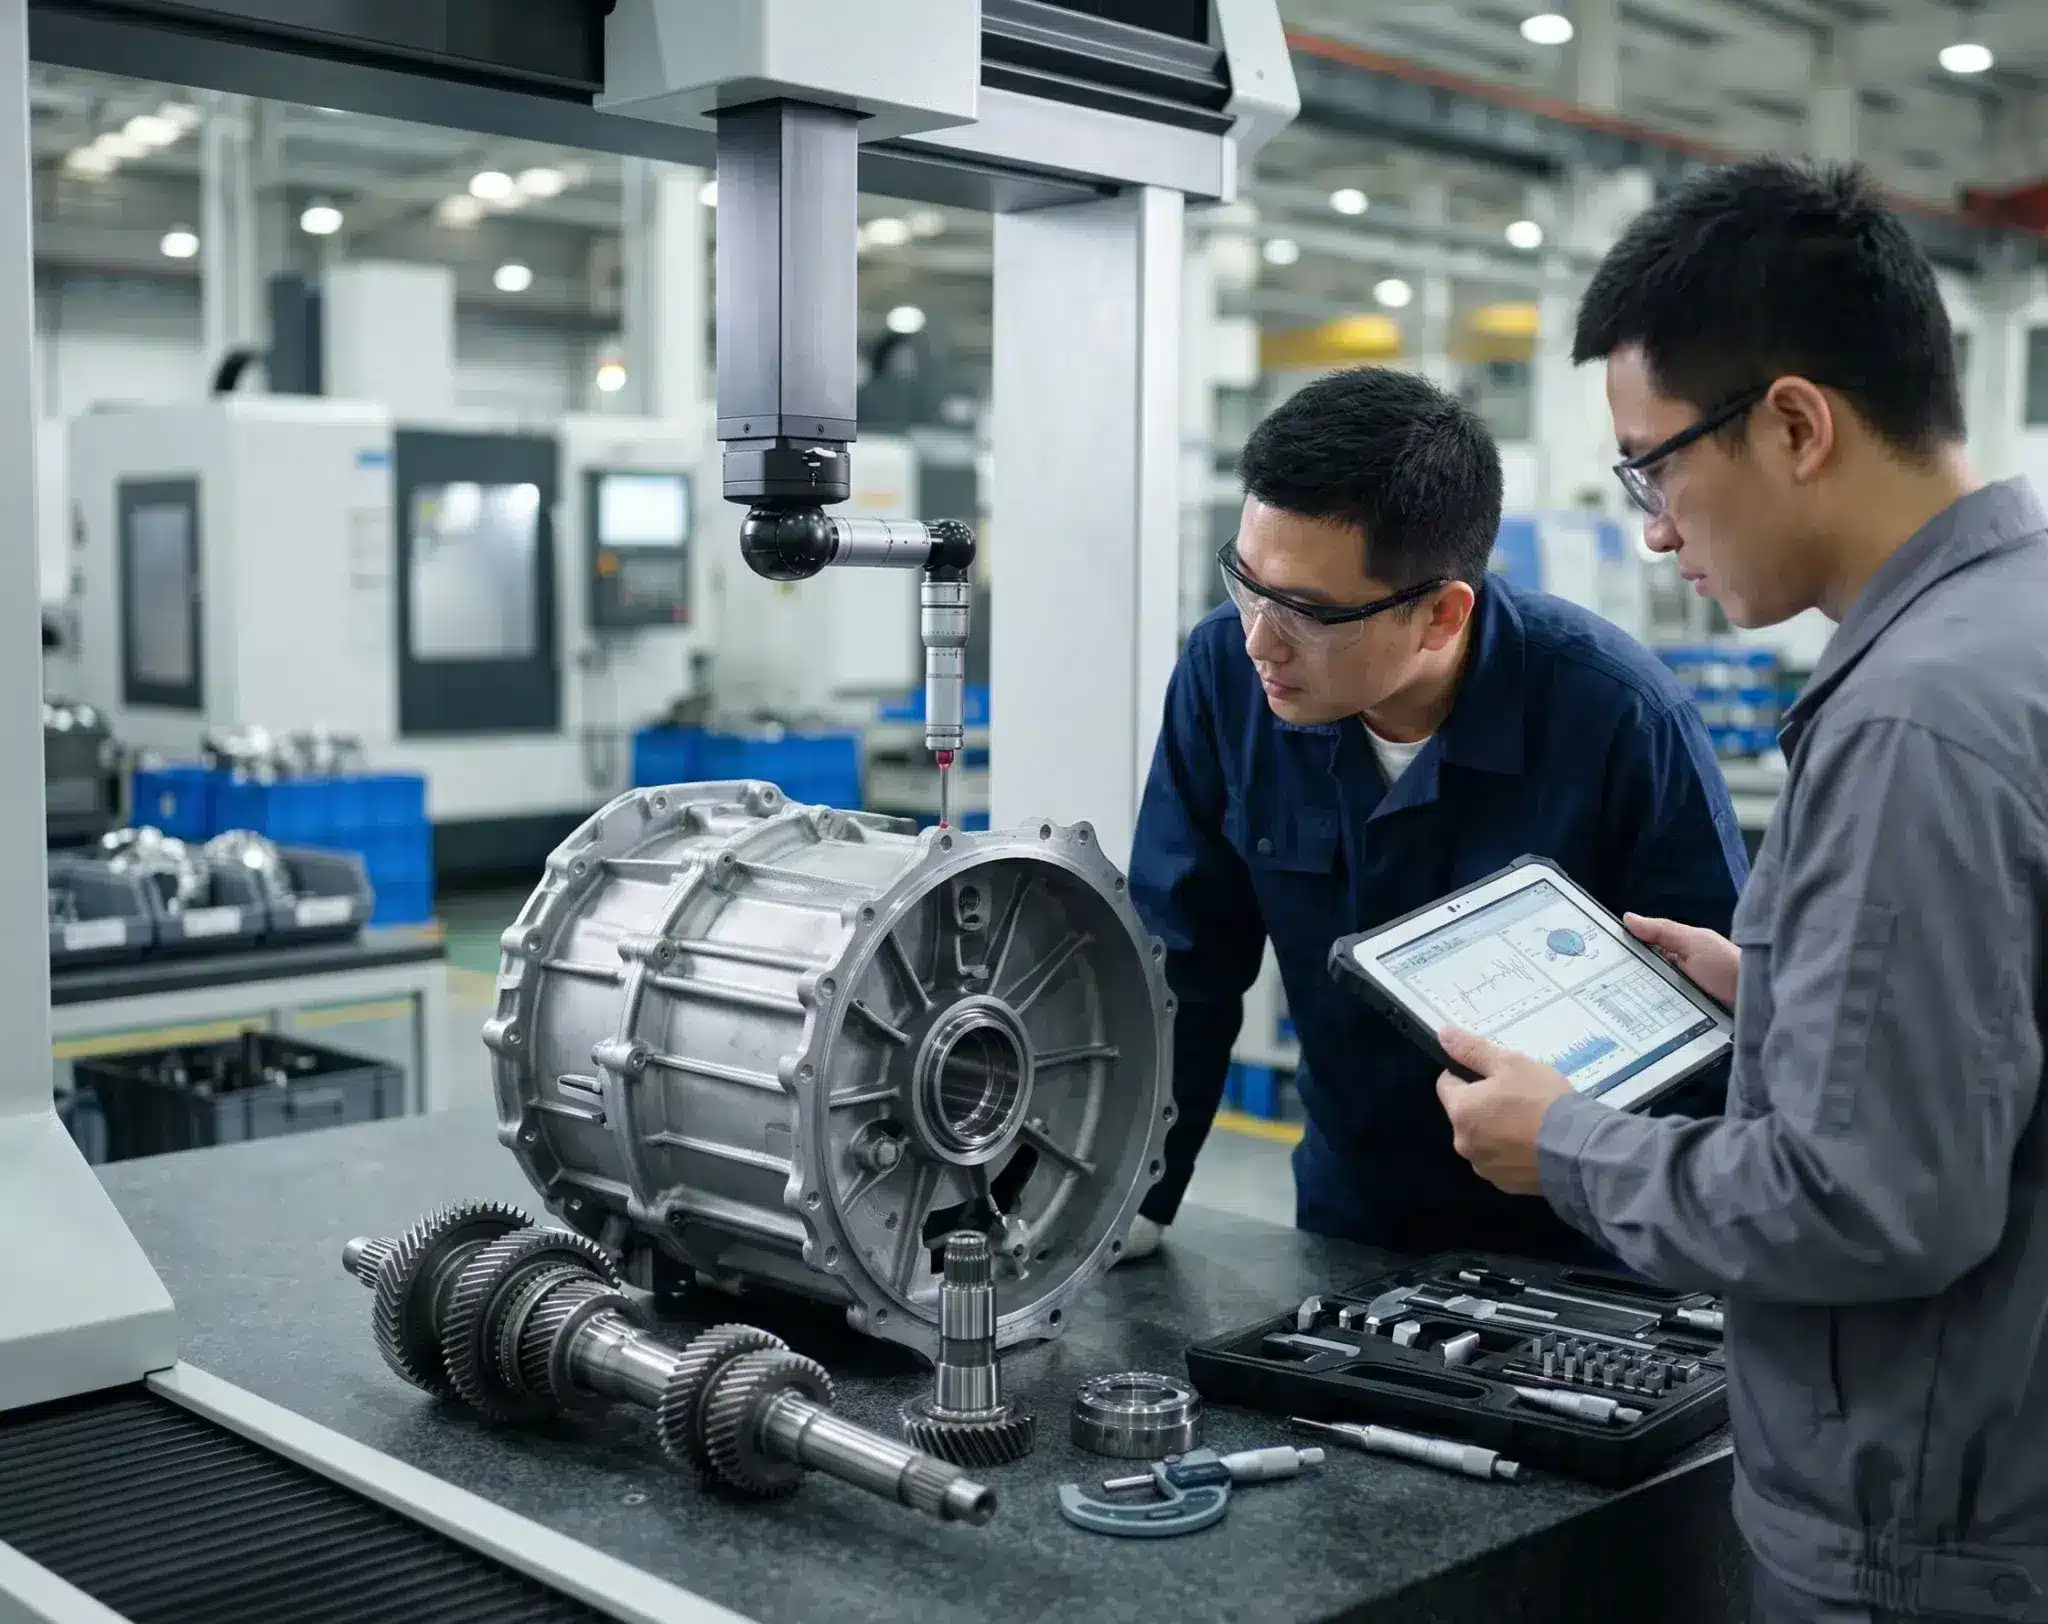
Pour un ingénieur qualité ou un coordinateur APQP chez un équipementier automobile de niveau 1 chargé de préparer un dossier d’homologation de pièce de série (PSW) pour un nouveau composant usiné par CNC et critique pour la sécurité — un collier de direction, un support d’étrier de frein, une fourchette de changement de vitesse —, un seul élément manquant ou un Cpk tombant en dessous de 1,33 entraîne généralement un cycle de resoumission du PSW de 4 à 8 semaines et coûte entre $18 000 et $52 000 en pertes de revenus liées au retard du programme, en approvisionnement d’urgence de matériaux et en retouches techniques. Les soumissions PPAP ne sont pas de simples formalités administratives. Elles constituent l’étape décisive entre l’homologation des échantillons et la production en série, et l’équipe qualité du constructeur automobile examine minutieusement chacun des 18 éléments au niveau de soumission 3. Chez Yicen Precision, nous traitons environ 35 soumissions PPAP par trimestre pour l’ensemble de notre clientèle automobile, et les motifs de rejet se répètent de manière prévisible. Ce guide explique en détail aux acheteurs de rang 1 et aux ingénieurs qualité des fournisseurs ce que nous vérifions exactement avant la soumission, les valeurs Cpk et Gage R&R que les équipementiers rejetteront en 2026, ainsi que les questions de qualification des fournisseurs qui déterminent si un atelier d’usinage CNC est en mesure de prendre en charge un programme de production en série.
La norme IATF 16949:2016 est la norme relative au système de gestion de la qualité dans le secteur automobile exigée par tous les grands équipementiers (OEM) et la plupart des fournisseurs de premier rang pour tout fournisseur participant à un programme automobile réglementé. Elle s'appuie sur la norme ISO 9001:2015 et y ajoute des exigences spécifiques au secteur automobile couvrant l'APQP, le PPAP, l'AMDEC, l'MSA, le SPC et les outils fondamentaux de l'AIAG. Le PPAP (Processus d’homologation des pièces de production) est l’un des éléments les plus opérationnels de la norme IATF 16949 et est régi par AIAG PPAP, 4e édition. Ce guide met l'accent sur ce que les acheteurs de niveau 1 et les équipes qualité des équipementiers vérifient concrètement lorsqu'ils évaluent un fournisseur d'usinage CNC et examinent un dossier PPAP pour une nouvelle pièce.
Les 18 éléments du PPAP et ceux qui entraîneront un rejet en 2026
La norme AIAG PPAP, 4e édition, définit 18 éléments pouvant être exigés au niveau de soumission 3 (le niveau le plus courant pour les nouvelles pièces CNC critiques pour la sécurité). Tous les éléments ne sont pas fournis à chaque niveau : le niveau 1 correspond uniquement à la déclaration de soumission de pièce (PSW) ; le niveau 2 ajoute des échantillons et des données limitées ; le niveau 3 correspond à la soumission complète par défaut comprenant les 18 éléments ; le niveau 4 est défini par le client ; et le niveau 5 fait l'objet d'un contrôle dans les locaux du fournisseur. Le tableau ci-dessous met en correspondance chaque élément avec son principal type de défaillance, sur la base des données de rejet que nous avons enregistrées au cours des 24 derniers mois pour les soumissions destinées aux clients de niveau 1 participant aux programmes de GM, Stellantis, Ford, Toyota et Volvo.
| # | Élément PPAP | Motifs courants de refus |
|---|---|---|
| 1 | Documents de conception (dessins, modèles CAO) | Révision incorrecte ou schéma de repères GD&T manquant |
| 2 | Documents de modification technique (ECN) | Les ECN ouverts ne figurent pas sur le plan soumis |
| 3 | Validation technique par le client | Données manquantes concernant une tolérance ou un matériau non standard |
| 4 | Analyse des modes de défaillance et de leurs effets (FMEA) liée à la conception (lorsque la responsabilité incombe au fournisseur) | Justification du classement des détections manquantes |
| 5 | Diagramme de flux | Points d'inspection non conformes au plan de contrôle |
| 6 | Analyse des modes de défaillance et de leurs effets (PFMEA) | RPN supérieur à 100 sans intervention ; niveau de gravité obsolète |
| 7 | Plan de contrôle | Absence de plan d'intervention ou de fréquence définie |
| 8 | Études MSA (Gage R&R) | GR&R supérieur à 30% pour les caractéristiques critiques |
| 9 | Résultats dimensionnels (AS9102 ou plan en format agrandi) | Caractéristique hors tolérance sans écart |
| 10 | Résultats des essais sur les matériaux et les performances | Lacune de traçabilité entre le moulin et le lot |
| 11 | Études préliminaires des procédés (Cpk / Ppk) | Ppk inférieur à 1,67 pour une caractéristique critique |
| 12 | Documentation relative aux laboratoires agréés | Laboratoire non accrédité selon la norme ISO/IEC 17025 |
| 13 | Rapport d'approbation de l'aspect (AAR) | Surface esthétique non homologuée |
| 14 | Échantillons de pièces de série | Échantillon non représentatif du processus |
| 15 | Échantillon de référence | Ne porte pas la date ni l'approbation du PPAP |
| 16 | Outils de contrôle (gabarits, jauges) | Jauge non étalonnée selon la traçabilité NIST |
| 17 | Exigences spécifiques au client (CSR) | Document spécifique au constructeur manquant (par exemple, GP-12 pour GM) |
| 18 | Mandat de remise de pièces (PSW) | Niveau de soumission incorrect, signature d'approbation manquante |
Environ 60 % des dossiers PPAP rejetés en 2025 l'ont été en raison de lacunes au niveau des éléments 6, 7, 8 ou 11 : PFMEA, plan de contrôle, MSA ou études initiales du processus. Ces quatre éléments sont étroitement liés : l’analyse PFMEA identifie les caractéristiques spéciales, le plan de contrôle définit la manière dont chacune d’entre elles est surveillée, l’analyse MSA valide le système de mesure utilisé et l’étude initiale du processus démontre la capacité du processus. Une faiblesse dans l’un de ces éléments se répercute sur les trois suivants.
Quelles valeurs de Cpk et de Ppk les équipementiers accepteront-ils en 2026 ?
Les indices de capacité constituent l’élément le plus quantitatif d’un dossier PPAP et celui que l’équipe qualité du client OEM peut le plus facilement rejeter de manière objective. La performance du processus (Ppk) est calculée à partir du premier cycle PPAP, qui porte généralement sur 300 pièces consécutives, et reflète la performance réelle à long terme du processus, y compris les variations dues à des causes spéciales. La capacité du processus (Cpk) est calculée sous contrôle statistique une fois que le processus s’est stabilisé et reflète les performances de la production en série en cours. Les seuils acceptés dans les principaux programmes des équipementiers en 2026 sont résumés ci-dessous.
| Classe caractéristique | Ppk initial (exécution PPAP) | Cpk en cours (série) | Action à entreprendre si la valeur est inférieure à |
|---|---|---|---|
| Critique / Sécurité (CC, SC) | ≥ 1,67 | ≥ 1,33 | Inspection 100% jusqu'à mise en service |
| Significatif (Sig.) | ≥ 1,33 | ≥ 1,33 | Augmentation de la fréquence des prélèvements, cause profonde |
| Standard | ≥ 1,33 | ≥ 1,00 | Suivi à l'aide d'un graphique de contrôle |
| Référence / Informations | Pas nécessaire | Pas nécessaire | À titre indicatif uniquement |
Deux aspects pratiques régissent ces chiffres dans les soumissions PPAP réelles. Premièrement, la taille de l’échantillon a son importance : 300 pièces consécutives constituent la valeur par défaut de l’AIAG pour l’étude initiale du Ppk, mais certaines exigences spécifiques des équipementiers (OEM) imposent 500, voire 1 000 pièces avant d’accepter que la valeur du Ppk soit considérée comme statistiquement significative. Deuxièmement, la normalité est importante : si la distribution des valeurs mesurées n’est pas approximativement normale, la formule standard du Ppk sous-estime ou surestime la capacité réelle, et le rapport Pp/Ppk doit être remplacé par des indices de capacité non normaux (souvent basés sur une transformation de Weibull ou de Johnson). La présentation d’un Ppk = 1,85 sur une distribution clairement non normale entraînera un rejet dès qu’un responsable de la qualité (SQE) du client aura lui-même généré l’histogramme.
R&R des instruments de mesure MSA : les seuils 10% / 30% qui déterminent l'acceptation
L'analyse du système de mesure (MSA) permet de vérifier que les instruments de mesure et les méthodes utilisées pour contrôler une pièce sont eux-mêmes précis et reproductibles. L'étude MSA standard est l'analyse R&R (répétabilité et reproductibilité) des instruments de mesure, réalisée sur 10 pièces, avec 3 opérateurs et 2 à 3 essais par pièce. Le résultat correspond au pourcentage de la tolérance totale absorbé par la variation de mesure. La norme AIAG MSA 4e édition définit les seuils acceptables, et ce sont ces chiffres que les responsables qualité des équipementiers (SQE) appliquent lors de chaque examen PPAP.
- GR&R inférieur à 10% de tolérance : le système de mesure est acceptable pour toutes les caractéristiques, y compris les caractéristiques critiques et de sécurité.
- GR&R entre 10% et 30% : acceptable sous certaines conditions, en fonction de l'application ; à examiner avec le client pour les caractéristiques critiques.
- GR&R supérieur à 30% : le système de mesure n'est pas acceptable ; il convient de remplacer l'instrument de mesure ou de modifier la méthode avant de soumettre le PPAP.
La défaillance la plus courante en matière de reproductibilité et de répétabilité (Gage R&R) sur les pièces usinées par CNC réside dans les variations de reproductibilité liées à l'opérateur lors de l'utilisation d'outils de mesure manuels (pieds à coulisse, micromètres, jauges de diamètre intérieur/extérieur) pour les caractéristiques à tolérances serrées. La solution consiste généralement à mettre en œuvre l’une des trois mesures suivantes : passer à une mesure programmée sur machine à mesurer tridimensionnelle (CMM) (ce qui élimine l’effet opérateur), utiliser un gabarit de fixation dédié avec vérification par bouchon à encliqueter ou fileté, ou former les opérateurs à une procédure de mesure standardisée avec une technique documentée. Sur notre Services de tournage CNC et sur les lignes de rectification de précision, nous recourons systématiquement à la vérification par machine à mesurer tridimensionnelle (CMM) pour toute caractéristique dont la tolérance est inférieure à ±0,020 mm, afin de maintenir le GR&R en dessous de 10 % sans dépendre de l'opérateur.
Plan de contrôle et PFMEA : le lien que les ingénieurs qualité des équipementiers vérifient en premier lieu
L'analyse PFMEA identifie les modes de défaillance par étape du processus, les classe en fonction de leur gravité, de leur fréquence d'occurrence et de leur détectabilité, et génère un indice de priorité des risques (RPN). Tout mode de défaillance présentant une gravité de 9 ou 10 est, par définition, une caractéristique critique ou de sécurité et doit figurer dans le plan de contrôle avec une méthode de détection, une taille d'échantillon, une fréquence et un plan d'intervention bien définis. La première raison pour laquelle un plan de contrôle est rejeté est la présence d'une caractéristique spéciale qui apparaît dans l'analyse PFMEA mais qui est absente ou insuffisamment contrôlée dans le plan de contrôle. La deuxième raison est un plan d’intervention qui se contente d’indiquer “ contacter l’ingénieur ” sans définir les étapes de confinement, de mise à l’écart et d’élimination.
Un plan de réaction du plan de contrôle justifiable définit au minimum : qui est informé (par fonction, et non par nom), comment les pièces suspectes sont isolées et identifiées, quelles mesures d’inspection à 100 % ou de retouche sont déclenchées, et qui est habilité à autoriser le retour à la production normale. Les ingénieurs qualité (SQE) du client vérifient le plan d’intervention en suivant une ou deux caractéristiques spécifiques à travers la PFMEA → le plan de contrôle → la consigne de travail → le support visuel de l’opérateur → le procès-verbal de mesure. Si un maillon de cette chaîne manque ou présente une incohérence, la soumission est rejetée et le fournisseur est invité à revalider l’ensemble de la documentation relative au processus.
IMDS, traçabilité des matériaux et exigences en matière de déclaration des substances
Chaque demande de PPAP concernant une pièce destinée à un programme automobile réglementé nécessite la déclaration de la composition des matériaux via le Système international de données sur les matériaux (IMDS). IMDS Il recense toutes les substances présentes dans chaque composant de la pièce finie, vérifie leur conformité par rapport à la liste mondiale des substances déclarables dans le secteur automobile (GADSL) et alimente les systèmes de conformité des équipementiers (OEM) vis-à-vis des réglementations REACH, RoHS, ELV, de la Proposition 65 de Californie et des réglementations équivalentes. Une soumission IMDS incomplète ou classée de manière incorrecte retarde l’approbation du PPAP, quelle que soit la qualité apparente des données dimensionnelles et de capacité.
Pour une pièce en acier ou en aluminium usinée par CNC, la fiche IMDS doit inclure l’alliage du substrat avec la composition chimique complète du laminage en pourcentage massique, chaque matériau secondaire (résidus de traitement thermique, placage, revêtement de conversion) ainsi que les identifiants des fournisseurs pour chacun d’entre eux. Les certificats d’usine doivent permettre de retracer le lot depuis la pièce finie jusqu’au numéro de coulée, ce qui signifie que les fournisseurs CNC doivent assurer la traçabilité du numéro de coulée tout au long des étapes de réception, de stockage des matières premières, d’usinage par lots et de produits finis. Notre système de traçabilité des lots pour l’automobile suit le numéro de coulée des matières premières sur chaque ordre de fabrication et l’appose sur la pièce ou le conteneur lors de l’inspection finale. Les clients utilisant les portails fournisseurs de GM, Stellantis et Ford peuvent récupérer notre soumission IMDS dans les 48 heures suivant la validation des cotes de la pièce.
Le cadre de qualification des fournisseurs en 8 points pour les programmes IATF 16949, établi selon les normes CNC
Avant même qu’un atelier d’usinage CNC ne soit invité à soumettre un dossier PPAP, les acheteurs de niveau 1 procèdent à un audit de qualification des fournisseurs sur la base des critères ci-dessous. Un fournisseur qui ne remplit pas au moins deux de ces critères est généralement exclu de la liste des soumissionnaires, quels que soient ses tarifs ou ses capacités. Utilisez ce cadre pour qualifier les fournisseurs CNC candidats à tout programme automobile.
| Élément de qualification | Minimum acceptable | Comment vérifier |
|---|---|---|
| Statut de la certification IATF 16949 | Actif, aucune NCR majeure | Consultation de la base de données de l'IATF + rapport d'audit récent |
| Accréditation des laboratoires selon la norme ISO/IEC 17025 | En interne ou par le biais d'un sous-traitant désigné | Champ d'application du document d'accréditation |
| Historique des soumissions PPAP | ≥ 20 soumissions au cours des 24 derniers mois | Liste de références clients avec coordonnées |
| Évolution historique des indicateurs Cpk et Ppk | Cpk moyen ≥ 1,33 pour les caractéristiques critiques | Résumé anonymisé des capacités |
| Discipline « R&R » des étalons MSA | GR&R documentés par famille de jauges | Exemple d'étude GR&R issue d'un PPAP antérieur |
| Fonctionnalité de soumission IMDS | Accès direct au portail, propriétaire interne | Confirmation de l'identifiant utilisateur IMDS |
| Traçabilité des numéros de cuvée / lots | Traçabilité complète tout au long de la production | Présentation du processus de gestion des ordres de travail |
| Gestion de projet APQP | Examens documentés des étapes de l'APQP | Exemple de calendrier APQP issu d'un lancement antérieur |
Calendrier APQP, délais de soumission du PPAP et retards courants dans le calendrier
L'APQP de l'AIAG définit cinq phases, allant de la planification du programme jusqu'à la production et au retour d'expérience. Pour une nouvelle pièce CNC critique pour la sécurité, le délai réaliste entre le lancement et l'approbation du PSW est compris entre 14 et 22 semaines, en fonction de la complexité de l'outillage, de la fabrication des gabarits et des cycles de révision par le client. Les retards les plus courants se concentrent sur deux périodes : les semaines 6 à 10 (retards liés aux itérations de conception pour la fabrication (DFM) et modifications techniques demandées par le client) et les semaines 16 à 20 (rejet du dossier PPAP et nouvelle soumission). Vous trouverez ci-dessous un calendrier APQP type de 18 semaines pour un composant de sécurité usiné par CNC.
- Semaines 1 à 3 : planification du programme, sélection des fournisseurs, examen des contrats, lancement de l'analyse des défaillances et de leurs effets (FMEA).
- Semaines 4 à 8 : Conception des processus — conception des gabarits, conception des outillages, consignes de travail, retour d'information sur la conception pour la fabrication (DFM) à l'équipe d'ingénierie du client.
- Semaines 9 à 12 : Fabrication des outillages, construction des gabarits, usinage du premier exemplaire, vérification dimensionnelle initiale.
- Semaines 13 à 15 : essai de production (généralement 300 pièces), étude de la répétabilité et de la reproductibilité des instruments de mesure (Gage R&R), calcul initial du Ppk.
- Semaines 16 à 18 : constitution du dossier PPAP, soumission au client, cycle de questions-réponses, signature du PSW.
Les fournisseurs qui respectent systématiquement l'objectif des 18 semaines adoptent généralement trois pratiques différentes : ils figent la conception à la semaine 8 et refusent les modifications ECN tardives qui n'ont pas fait l'objet d'un nouveau devis officiel ; ils réalisent l'étude Gage R&R sur l'instrument de mesure de production réel dès la semaine 9 (et non à la fin) ; et ils soumettent au préalable un projet de PPAP pour un examen préliminaire par le service SQE à la 14e semaine, plutôt que d'attendre la soumission officielle à la 16e semaine. Notre Services d'usinage CNC prévoir un coordinateur PPAP dédié pour chaque programme soumis à cette procédure de contrôle préalable.
Éléments clés à vérifier avant d'accepter une soumission PPAP
- Certification IATF 16949 en vigueur, sans non-conformité majeure en suspens, vérifiée via la base de données de l'IATF.
- Historique avéré d'un Cpk ≥ 1,33 pour les caractéristiques critiques, avec au moins 20 soumissions PPAP au cours des 24 derniers mois.
- Exigence MSA : un GR&R inférieur à 10 % pour le système de mesure utilisé pour toute caractéristique critique ou liée à la sécurité de la pièce.
- Une traçabilité complète des lots par numéro de cuvée et un compte actif sur le portail IMDS, avec une responsabilité interne en matière de déclaration des substances.
Yicen Precision est certifiée IATF 16949:2016 et ISO 9001:2015 et propose des services d’usinage CNC, de tournage CNC, d’électroérosion à fil, meulage de précisionet fabrication de tôles des lignes spécialement configurées pour la production automobile en série, avec la méthodologie PPAP intégrée à chaque programme. Nos coordinateurs PPAP ont validé plus de 350 PSW pour le compte de clients de premier rang participant aux programmes de GM, Stellantis, Ford, Toyota et Volvo.
Demandez notre certificat IATF 16949, notre résumé anonymisé des capacités et notre dossier PPAP type pour les machines à commande numérique à l'adresse suivante : https://yicenprecision.com/.

 French
 English
 Spanish
 Japanese
 German
 Portuguese