
As máquinas CNC estão presentes em todas as instalações de fabrico de renome, mas a maioria dos compradores interage com elas apenas através de desenhos e prazos de entrega. Compreender o que realmente se passa no interior da máquina — o que faz o controlador, como se movem os eixos, por que razão a configuração é importante, o que é o código G — torna-o um cliente melhor. Ajuda-o a elaborar desenhos de melhor qualidade, a fazer perguntas mais pertinentes e a compreender por que razão certas tolerâncias têm um custo mais elevado do que outras.
Este guia explica como funcionam as máquinas CNC desde o início: os componentes físicos, a sequência de programação, os sistemas de precisão que garantem a tolerância e como tudo isso se integra para produzir uma peça acabada.
O conceito central: controlo automatizado do movimento
Uma máquina CNC é uma máquina-ferramenta controlada por computador. Esta lê um programa de coordenadas numéricas e executa uma sequência de movimentos precisos e automatizados que removem material de uma peça em bruto para produzir uma peça acabada. Cada movimento dos eixos, cada troca de ferramenta, cada velocidade do fuso e cada ativação do líquido de arrefecimento são especificados no programa e repetidos de forma idêntica em todas as peças de uma série de produção.
Antes do CNC, um operador controlava a máquina manualmente em cada etapa: rodava os volantes para posicionar a mesa, ajustava manualmente a velocidade do fuso e lia um indicador de quadrante para confirmar a posição. A precisão dependia da habilidade e da atenção do operador. Dois turnos de trabalho na mesma peça produziam frequentemente resultados visivelmente diferentes.
O CNC substituiu todo esse controlo manual por um programa. A máquina lê coordenadas numéricas e move os seus eixos para essas posições sob um controlo de retroalimentação em circuito fechado. O papel do operador passou de operar a ferramenta de corte para programar, configurar e monitorizar a máquina.
O resultado é um sistema capaz de manter a mesma posição com uma precisão da ordem dos micrómetros, funcionar durante horas sem intervenção e produzir a peça 500 de acordo com as mesmas especificações da peça 1.
Os componentes físicos de uma máquina CNC
Todas as máquinas CNC — quer se trate de um centro de fresagem, de um torno ou de uma retificadora — partilham a mesma arquitetura mecânica e eletrónica fundamental. Os componentes abaixo estão presentes, de alguma forma, em todas elas.
A Estrutura da Máquina
A base, a coluna e a estrutura formam a estrutura rígida que mantém todos os outros componentes alinhados. Num centro de maquinagem vertical, a base suporta a mesa que sustenta a peça de trabalho; a coluna suporta o cabeçote do fuso. Tudo o que é importante em termos de precisão começa aqui. Uma máquina com rigidez estrutural insuficiente deforma-se sob as forças de corte, causando desvios dimensionais e um acabamento superficial insatisfatório.
As estruturas das máquinas de alta qualidade são fabricadas em ferro fundido ou aço soldado, por vezes com enchimento de betão polimérico para amortecimento de vibrações. A geometria da estrutura — a perpendicularidade da coluna em relação à base e a retidão das guias — é verificada durante o fabrico e recalibrada periodicamente ao longo da vida útil da máquina.
O sistema de transmissão: como os eixos se movem
Cada eixo linear (X, Y, Z) e cada eixo rotativo (A, B, C) é acionado por um servomotor ligado a um fuso de esferas ou a um motor linear. Quando o controlador ordena um deslocamento para uma posição específica, o servomotor gira, o fuso de esferas converte essa rotação em movimento linear e o carro ou a mesa deslocam-se.
O fuso de esferas converte o movimento rotativo em movimento linear com uma folga muito reduzida. Numa máquina de qualidade, o erro de posicionamento ao longo de todo o curso de um eixo é medido em micrómetros.
É o sistema de retroalimentação em circuito fechado que garante esta precisão. Um codificador linear — essencialmente uma régua de grande precisão fixada ao componente móvel da máquina — transmite continuamente a posição real ao controlador. Se a posição comandada for 100,000 mm e o codificador indicar 100,003 mm, o controlador ordena um movimento de correção. Este circuito de retroalimentação executa-se milhares de vezes por segundo, corrigindo continuamente qualquer desvio entre a posição comandada e a posição real.
O Controlador
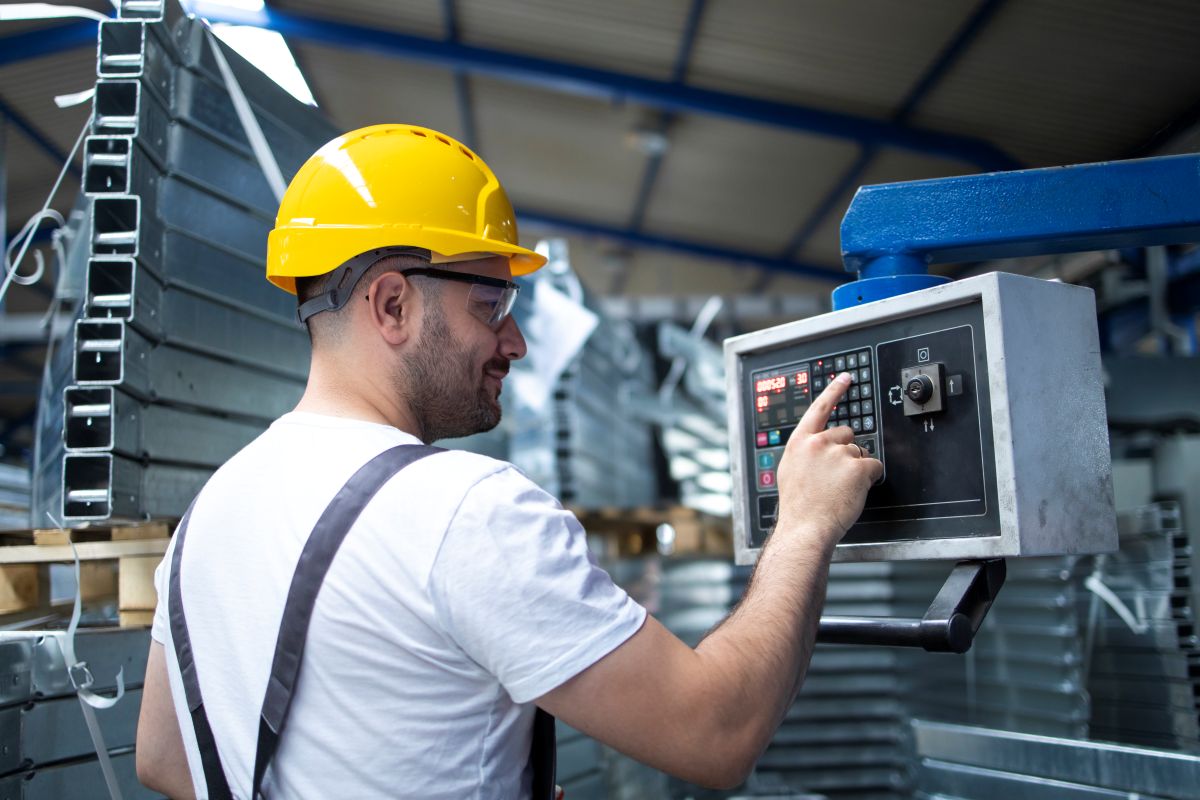
O controlador é a unidade de processamento da máquina. Lê o programa em código G linha a linha, interpreta cada comando e converte-o em sinais elétricos que acionam os servomotores. Os controladores modernos executam ciclos de regulação de posição em tempo real, interpola movimentos multieixos (movendo os eixos X e Y simultaneamente para seguir um percurso curvo) e gerem todas as funções auxiliares da máquina: líquido de arrefecimento, trocadores de ferramentas e grampos de fixação da peça.
O controlador também gere limites, alarmes e bloqueios de segurança. Se um eixo se aproximar do seu limite de curso, o controlador interrompe o movimento antes que ocorram danos.
O Fuso
O fuso suporta e faz girar a ferramenta de corte (numa fresadora) ou a peça (num torno). O desempenho do fuso — excentricidade, gama de velocidades, potência e estabilidade térmica — afeta diretamente o acabamento da superfície e a tolerância alcançável na ponta da ferramenta.
Um fuso de fresagem fixa a ferramenta num encaixe cónico (BT, CAT ou HSK) que a posiciona com precisão na linha central do fuso. O desvio na ponta da ferramenta deve ser inferior a 5 µm numa máquina de precisão. Se o fuso apresentar um desvio de apenas 10 µm, cada elemento cortado pela ferramenta refletirá esse erro.
As velocidades do fuso nos centros de maquinagem modernos variam normalmente entre algumas centenas de RPM e 15 000–20 000 RPM. Os fusos de alta velocidade para alumínio podem atingir mais de 40 000 RPM. A seleção da velocidade depende do diâmetro da ferramenta e do material a ser cortado; o objetivo é atingir a velocidade superficial ideal na aresta de corte.
O trocador de ferramentas
A maioria dos centros de maquinagem CNC dispõe de várias ferramentas de corte num carregador de troca automática de ferramentas (ATC) — normalmente entre 20 e 60 ferramentas, por vezes mais. Quando o programa solicita uma troca de ferramenta, o fuso desloca-se para a posição de troca, o carregador indexa para a ferramenta correta e a troca é concluída em poucos segundos. Numa peça complexa, podem ocorrer dezenas de trocas de ferramentas num único programa sem intervenção do operador.
A identificação das ferramentas é gerida pela tabela de ferramentas do controlador, que regista o desvio de comprimento e a compensação de diâmetro de cada ferramenta. Quando uma ferramenta é substituída devido ao desgaste, o operador atualiza esses desvios para que a nova ferramenta corte com as mesmas dimensões que a anterior.
O sistema de refrigeração
O corte gera calor na interface entre a ferramenta e a peça. Sem líquido de arrefecimento, esse calor acumula-se na ferramenta, causando desgaste e expansão térmica que alteram as dimensões da peça. O líquido de arrefecimento controla três aspetos: a temperatura, a lubrificação e a evacuação das limalhas.
A refrigeração por inundação padrão fornece fluido de corte à zona de corte através de bicos situados na cabeça da máquina. A refrigeração através do fuso fornece o fluido diretamente através dos canais internos da ferramenta até à aresta de corte — essencial para a perfuração de furos profundos e para a maquinação de materiais difíceis, como o titânio. O líquido de arrefecimento de alta pressão através do fuso (70–100 bar) também expulsa os cavacos da zona de corte, evitando o recorte e danos na ferramenta.
O sistema de programação: do CAD ao código G
O programa que controla uma máquina CNC começa por ser uma geometria num ficheiro CAD e termina por se tornar código G. Compreender essa transformação ajuda os compradores e os engenheiros a prepararem ficheiros e especificações de melhor qualidade.
CAD: O modelo geométrico
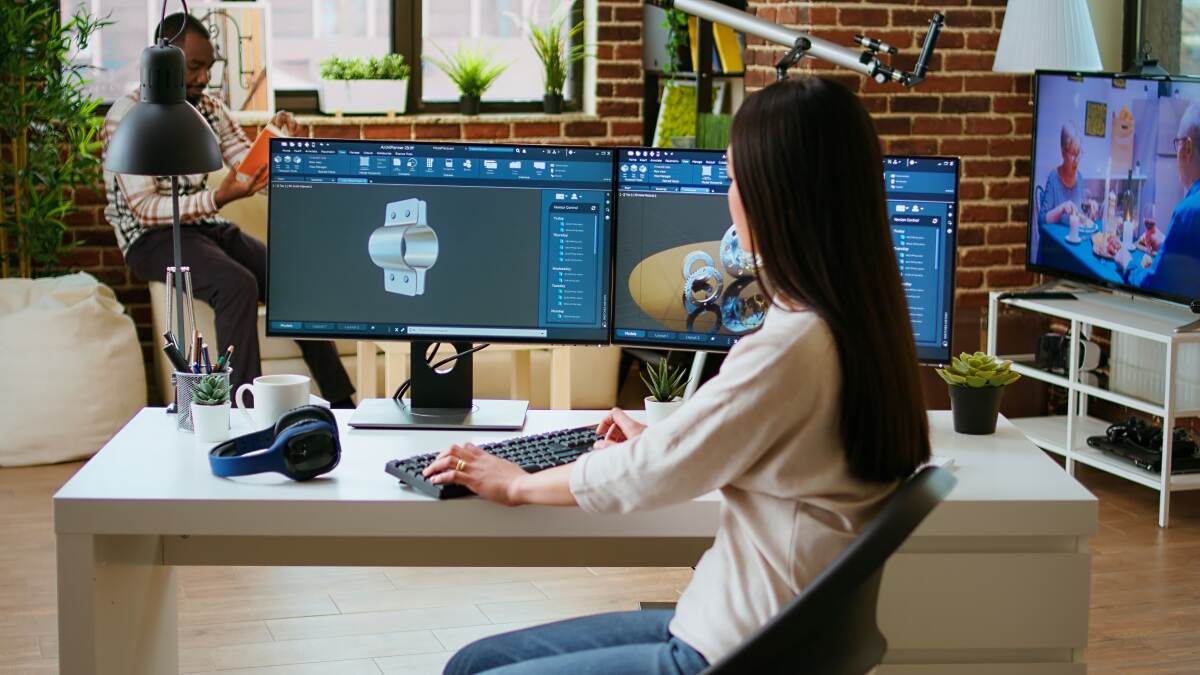
O processo começa com um modelo sólido 3D da peça. O modelo define a geometria exata: cada superfície, aresta, orifício e rosca. Um desenho 2D associado ao modelo transmite o que o modelo CAD não consegue: indicações de tolerância em características críticas, requisitos de acabamento superficial, especificações de roscas, material e instruções de pós-processamento.
A qualidade do ficheiro CAD afeta diretamente a velocidade e a precisão da programação. Uma geometria limpa, sem superfícies abertas nem entidades duplicadas, permite uma programação rápida e gera percursos de ferramenta fiáveis. Os modelos mal construídos exigem uma correção manual antes de se poder iniciar a programação.
CAM: Geração dos percursos da ferramenta
Um programador carrega o modelo 3D no software CAM e gera percursos de ferramenta. Para cada operação — desbaste de um encaixe, acabamento de um furo, perfuração de um padrão de orifícios —, o programador seleciona a ferramenta, define a estratégia de corte e define os avanços e as velocidades. O software CAM calcula o percurso exato que a ferramenta deve seguir para produzir a geometria, tendo em conta o diâmetro da ferramenta e o material a ser cortado.
Antes de gerar o código G, o programador executa uma simulação que mostra a ferramenta a deslocar-se pelo material numa máquina virtual. A simulação verifica se existem colisões entre a ferramenta, o porta-ferramentas e quaisquer componentes do sistema de fixação. Detetar uma colisão na simulação não tem qualquer custo. Detetá-la na máquina implica a perda da peça, da ferramenta e, potencialmente, do fuso.
G-Code: A linguagem da máquina
O software CAM exporta os percursos da ferramenta como código G: uma sequência de comandos alfanuméricos que o controlador lê linha a linha. Alguns códigos básicos:
- G00 – Posicionamento rápido (deslocar-se até à coordenada à velocidade máxima, sem desvios)
- G01 – Interpolação linear (deslocação de avanço: corte em linha reta à velocidade de avanço programada)
- G02 / G03 – Interpolação circular (recortar um arco circular, no sentido horário ou anti-horário)
- G41 / G42 – Compensação do raio da ferramenta (deslocar o percurso da ferramenta na medida do raio da ferramenta, para a esquerda ou para a direita)
- M03 / M04 – Eixo ligado, no sentido horário ou anti-horário
- M06 – Troca de ferramenta
- M08 / M09 – Ativar/desativar o líquido de arrefecimento
Um programa típico em código G para uma peça de produção tem centenas ou milhares de linhas. Os controladores modernos também suportam programação paramétrica de alto nível para elementos como círculos de orifícios para parafusos, fresagem de roscas e ciclos de sondagem, que geram automaticamente o código G subjacente a partir de entradas simples.
Configuração: o passo que determina a precisão
A programação orienta a ferramenta para o caminho certo. A configuração determina se a peça está na posição correta para tirar partido disso.
Porta-peças
A peça deve ser posicionada com precisão — alinhada em relação a um ponto de referência conhecido — e fixada com rigidez suficiente para resistir às forças de corte sem se deslocar. Cada método de maquinagem CNC tem o seu sistema característico de fixação da peça: tornos de bancada e placas de fixação para fresagem, mandris e pinças para torneamento.
O esquema de referência é tão importante quanto a fixação. Sempre que uma peça é desfixada e novamente fixada numa nova posição, a relação entre a nova referência e a anterior acarreta um erro de posicionamento — normalmente entre 0,01 e 0,05 mm, dependendo do método de fixação. Numa peça em que as posições dos furos em duas configurações devem coincidir com uma tolerância de ±0,01 mm, este erro de referência torna-se a principal fonte de variação.
Minimizar as configurações é uma das formas mais eficazes de melhorar a precisão e reduzir os custos simultaneamente. Uma máquina de 5 eixos capaz de maquinar cinco faces de uma peça numa única fixação evita quatro transferências separadas do ponto de referência. Uma máquina de fresagem-torneamento elimina a transferência do torneamento para a fresagem. A equipa de engenharia da Yicen Precision avalia a estratégia de configuração durante a revisão de DFM (Design for Manufacture) em cada encomenda.
Definição das coordenadas de trabalho
Depois de a peça estar fixada, o operador ou o sistema de sondagem estabelece o sistema de coordenadas de trabalho (WCS): o ponto de referência a partir do qual são medidos todos os movimentos dos eixos no programa. Um sensor de contacto localiza o canto ou o centro da peça e define o ponto zero. O programa é então executado em relação a essa origem.
Se o sistema de coordenadas de trabalho estiver mal definido — mesmo que seja apenas 0,1 mm —, todas as características do programa ficarão deslocadas nessa medida. Os sistemas de sondagem que medem e definem automaticamente o WCS eliminam esta fonte de erro manual.
Como se mantém a precisão durante o corte
O posicionamento preciso em relação a uma coordenada é necessário, mas não suficiente. Vários fatores influenciam a correspondência entre a dimensão final e a dimensão programada.
Compensação do desgaste da ferramenta
As ferramentas de corte sofrem um desgaste progressivo. À medida que uma fresa se desgasta, o seu diâmetro efetivo diminui; à medida que uma pastilha de torneamento se desgasta, a geometria da sua aresta de corte altera-se. Ambos os efeitos provocam um desvio na dimensão final ao longo do tempo. As máquinas CNC modernas compensam esta situação através de valores de desvio da ferramenta: o programador introduz o diâmetro e o comprimento medidos da ferramenta, e o controlador ajusta todos os movimentos dos eixos em conformidade. Quando uma ferramenta desgastada é substituída, a nova ferramenta é medida e o desvio é atualizado.
No caso de trabalhos de precisão, a medição durante o processo mede a dimensão real de uma característica maquinada e ajusta automaticamente o desvio da ferramenta para compensar qualquer desvio antes de cortar a peça seguinte.
Efeitos térmicos
O corte gera calor. O calor provoca a expansão da estrutura da máquina, do fuso e da peça de trabalho. Um fuso que se expande 0,01 mm ao longo de um turno irá cortar furos com um diâmetro 0,02 mm maior (ambos os lados são afetados), a menos que seja compensado.
As máquinas CNC de qualidade incluem modelos com compensação térmica que prevêem e corrigem a expansão com base nas leituras dos sensores de temperatura instalados em toda a máquina. As instalações da Yicen mantêm uma temperatura ambiente controlada para minimizar as variações térmicas ao longo dos turnos de produção.
Seleção dos parâmetros de corte
A velocidade de avanço, a profundidade de corte e a velocidade do fuso afetam as forças de corte a que a máquina está sujeita durante a produção. Um corte demasiado agressivo desvia a ferramenta do percurso programado, causando erros dimensionais e um acabamento superficial insatisfatório. Um corte demasiado conservador aumenta o tempo de ciclo e pode provocar atrito em vez de corte, gerando calor sem que haja remoção produtiva de material.
Os programadores experientes selecionam parâmetros que equilibram o tempo de ciclo com a qualidade da peça, tendo em conta a combinação específica de material, ferramenta e geometria.
Da máquina à peça acabada: inspeção e pós-processamento
Após a maquinagem, segue-se a inspeção e, normalmente, o tratamento de superfícies antes da expedição.
Métodos de inspeção
A Yicen Precision utiliza máquinas de medição por coordenadas (CMM) para verificar as dimensões críticas em relação ao desenho. Uma CMM utiliza uma sonda de precisão para tocar nas superfícies da peça em pontos específicos e calcula a geometria real em relação a um sistema de referência. Os dados da CMM são exportados sob a forma de um relatório dimensional que documenta a conformidade com todas as dimensões sujeitas a tolerâncias.
No que diz respeito aos primeiros artigos e à qualificação da produção, os relatórios de Inspeção Completa do Artigo (FAI) fornecem registos dimensionais completos. Estão disponíveis dados de controlo estatístico do processo (SPC) para os clientes de produção que necessitem de comprovativos contínuos da capacidade do processo.
Tratamento de superfícies
A maioria das peças usinadas requer um tratamento de superfície antes de estarem aptas para utilização. As opções de tratamento dependem do material de base:
- Alumínio: Anodização do tipo II (decorativa, resistente à corrosão), anodização de revestimento duro do tipo III (resistente ao desgaste, com dureza superficial de até 60–70 HRC), conversão com alodina/cromato, revestimento em pó
- Aço inoxidável: Passivação (remove o ferro livre, restaura a camada de óxido natural), eletropolimento, jateamento com esferas
- Aço: Zinco, níquel químico, óxido preto, cromo duro
- Titânio: Anodização (produz óxido colorido, sem corantes), passivação, jateamento com esferas
Todos os tratamentos de superfície na Yicen são realizados internamente. Consulte a versão completa catálogo de acabamentos de superfície para opções em todos os materiais. O planeamento dimensional para o tratamento de superfícies é importante: a anodização dura acrescenta 0,013 a 0,025 mm por superfície, pelo que as dimensões dos furos devem ter em conta o revestimento antes da maquinagem.
Resumo sobre precisão: O que as máquinas CNC conseguem suportar
| Tipo de elemento | Produção padrão | Aperto forte (com configuração controlada) |
|---|---|---|
| Dimensões lineares gerais | ±0,1 mm | ±0,01 mm |
| Furos de precisão (fresagem) | ±0,025 mm | ±0,005 mm |
| Diâmetros de precisão (torneamento) | ±0,025 mm | ±0,005 mm |
| Acabamento da superfície (tal como saiu da usinagem) | Ra 1,6 µm | Ra 0,4 µm |
| Acabamento da superfície (retificação) | Ra 0,4 µm | Ra 0,2 µm |
| Planicidade (superior a 100 mm) | 0,05 mm | 0,01 mm (com retificação) |
Estes valores refletem a capacidade de produção padrão da Yicen Precision. Tolerâncias mais rigorosas exigem dispositivos de fixação específicos, medições durante o processo e ambientes controlados, o que aumenta os custos e o tempo de inspeção.
Operações CNC da Yicen Precision
A Yicen Precision opera mais de 300 máquinas CNC nas suas instalações no distrito de Bao’an, em Shenzhen, abrangendo fresagem de 3 a 5 eixos, torneamento CNC, torneamento-fresagem, EDM de fio, Perfuração CNC, retificação de precisãoe retificação plana.
Todas as encomendas são submetidas a uma análise DFM, a inspeções durante o processo de fabrico e a relatórios dimensionais de CMM. Os certificados de materiais, os relatórios de FAI e a documentação de rastreabilidade são padrão para aeroespacial, dispositivo médicoe automóvel clientes.
Certificações: ISO 9001:2015, ISO 13485, IATF 16949, ISO 14001. Detalhes relativos à garantia de qualidade.
Materiais: mais de 50 opções. Biblioteca completa de materiais.
Prazo de entrega: 1 a 5 dias para protótipos; opção de entrega em 24 horas para encomendas elegíveis. Serviço de prototipagem rápida.
Carregue o seu ficheiro CAD para obter um orçamento imediato. Contacto: sales@yicenprecision.com | +86 0755 2705 2682. Resposta no prazo de 12 horas.
Perguntas mais frequentes
O que é o código G e preciso de o compreender para encomendar peças?
O código G é a linguagem de programação executada pelas máquinas CNC. É gerado automaticamente pelo software CAM a partir do seu modelo 3D. Os compradores não escrevem nem lêem o código G; são os programadores da Yicen que o geram e validam. Compreender o que ele faz — movimentos de coordenadas, comandos de velocidade, trocas de ferramentas — ajuda-o a perceber por que razão certas geometrias são mais complexas de programar do que outras.
Por que é que tolerâncias mais rigorosas custam mais?
As tolerâncias apertadas exigem velocidades de avanço mais lentas (mais tempo de máquina), passagens adicionais de acabamento, inspeção durante o processo para verificar as dimensões durante o corte e inspeção por CMM no final. Cada um destes fatores aumenta os custos. A aplicação de tolerâncias apertadas apenas às características que delas necessitam — furos de encaixe, superfícies funcionais, orifícios posicionados — mantém esses custos onde eles criam valor.
O que faz com que uma peça esteja fora da tolerância?
Causas comuns: desgaste da ferramenta que não foi compensado, expansão térmica durante um longo ciclo de produção, fixação da peça que não é suficientemente rígida e permite que a peça se deforme durante o corte, erros de programação nos valores de desvio da ferramenta e acumulação de aparas que impede o encaixe adequado da peça no dispositivo de fixação. A medição durante o processo deteta a maioria destes problemas antes que provoquem o desperdício de material.
Quantas peças pode uma máquina CNC produzir sem supervisão?
Depende da complexidade da peça, do tempo de ciclo e da forma como a máquina é carregada. Um torno com alimentador de barras e um recolhedor de peças pode processar uma barra inteira de material sem supervisão — potencialmente 50 a 200 peças pequenas. Um centro de maquinagem com um trocador de paletes pode processar vários dispositivos de fixação sem supervisão durante um turno «lights-out». Peças complexas de cinco eixos com carregamento manual requerem normalmente a presença de um operador entre os ciclos.
Em que medida uma máquina de 5 eixos difere de uma máquina de 3 eixos em termos de precisão?
Ambos os tipos de máquinas conseguem manter tolerâncias semelhantes em características qualificadas. A vantagem da máquina de 5 eixos reside na precisão em várias faces: uma vez que todas as características são maquinadas a partir de um único ponto de referência numa única configuração, as relações posicionais entre características em faces diferentes são mantidas de acordo com a precisão de posicionamento inerente à máquina, em vez de serem acumuladas ao longo de várias transferências de fixação. Isto é particularmente importante para peças aeroespaciais e médicas, nas quais as relações entre características são críticas.

 Portuguese
 English
 French
 Spanish
 Japanese
 German