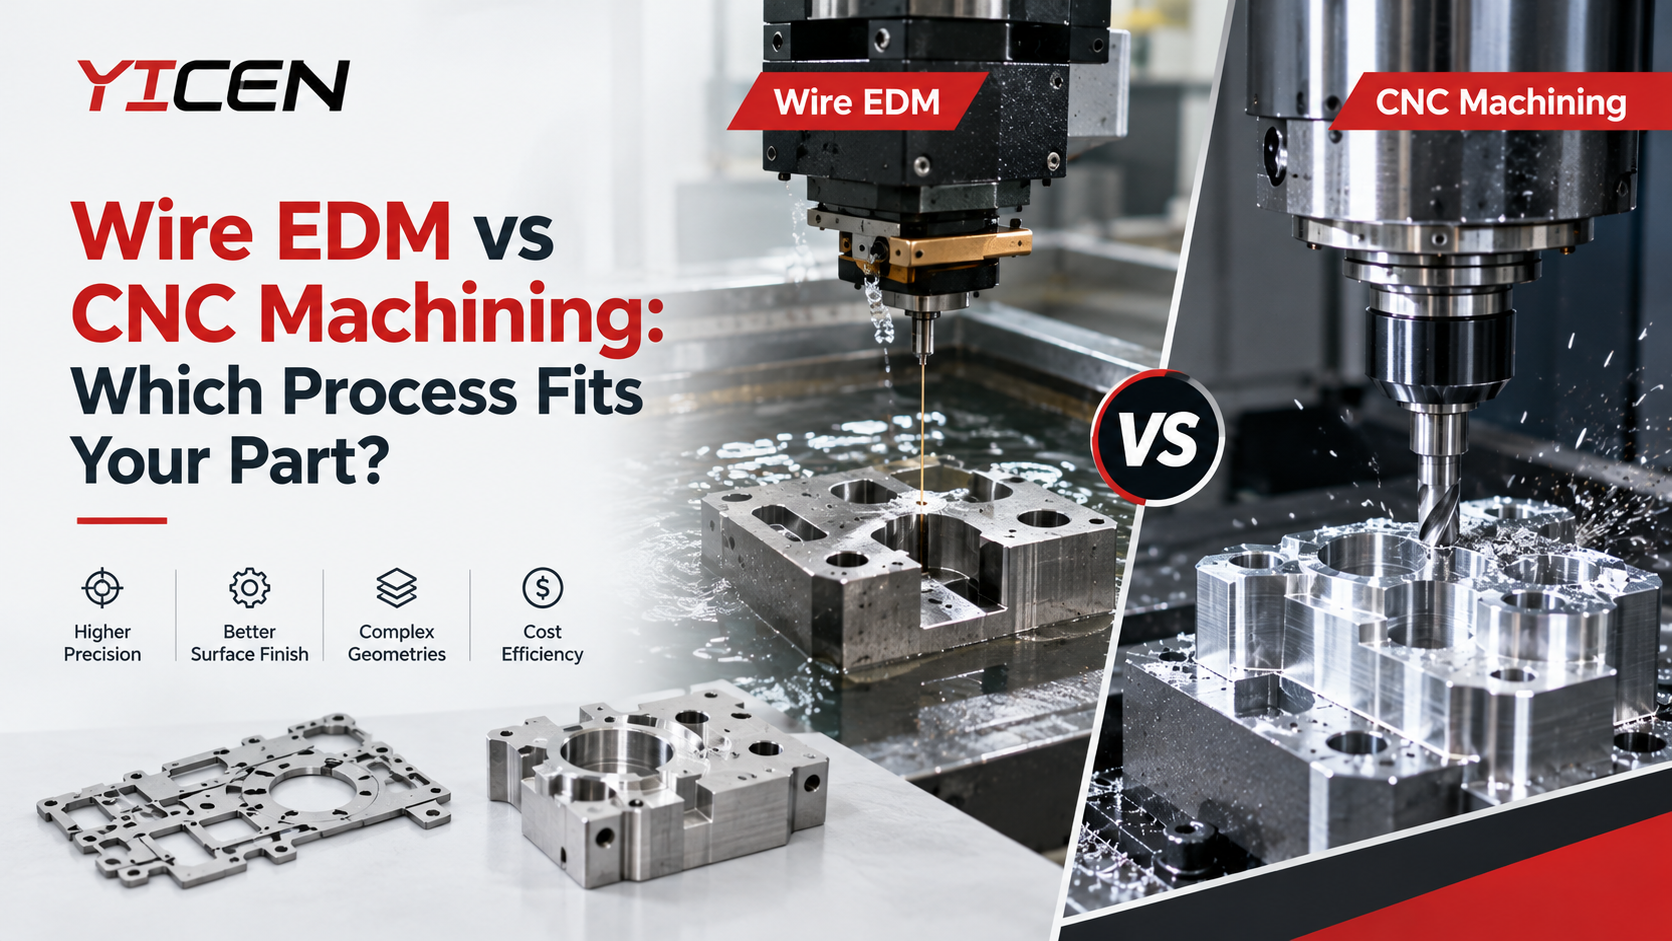
Imagine duas peças numa bancada. Uma é um suporte de alumínio com cavidades e orifícios roscados. A outra é um punção de aço temperado com um perfil afiado em forma de estrela. Ambas precisam de ser cortadas, mas não existe nenhuma máquina que consiga processar ambas de forma adequada. Esse é o cerne da questão Electroerosão por fio vs. maquinagem CNC: cada processo resolve um tipo diferente de problema.
Este guia explica como cada uma funciona, quanto custa e onde se enquadra, para que possa enviar o desenho certo para a máquina certa.
O que é a usinagem por eletroerosão a fio, em termos simples?
Como é que uma faísca corta o metal?
A usinagem por eletroerosão a fio (EDM) utiliza faíscas elétricas controladas para erodir o metal. Um fio fino de latão, geralmente com cerca de 0,25 mm de diâmetro, percorre a peça enquanto a água circula à volta do corte. As faíscas saltam entre o fio e a peça, e cada uma delas remove uma minúscula partícula de material. O fio segue um percurso programado e nunca toca na peça.
Como nada exerce pressão sobre o metal, a peça não fica sujeita a tensões de corte. Os detalhes finos e delicados ficam bem alinhados.
O que é que ele não consegue fazer?
A peça tem de ser condutora de eletricidade, pelo que a eletroerosão por fio é adequada para aço, titânio, carboneto, cobre e alumínio. Os plásticos e as cerâmicas não são compatíveis. O fio também tem de atravessar toda a espessura da peça, o que exclui cavidades cegas e superfícies 3D esculpidas. Para um corte interior, a máquina faz passar o fio por um pequeno orifício pré-perfurado.
Como é que a fresagem CNC aborda o mesmo trabalho?
Em que é que um cortador rotativo se destaca?
Uma fresadora faz girar uma ferramenta de corte e retira lascas de um bloco de material. As máquinas multieixos alcançam várias faces da peça sem necessidade de reajustar a posição. Um único programa permite criar cavidades, saliências, superfícies inclinadas, furos e roscas. Tanto os metais como os plásticos são facilmente usinados, e as lascas voam rapidamente.
É por causa dessa variedade que a maioria dos protótipos e peças de produção começa por passar por uma fresadora.
Em que aspetos é que um cortador tem dificuldades?
Uma ferramenta redonda deixa um canto interior arredondado. O aço muito duro desgasta rapidamente a lâmina. As paredes finas curvam-se para longe da ferramenta e soam como um sino. Quando uma peça combina dureza com detalhes finos, a fresadora passa mais tempo a lutar contra o trabalho do que a dar-lhe o acabamento.
EDM por fio vs. usinagem CNC: comparação em termos de custo e velocidade
Por que é que a fresagem costuma ser mais barata?
No que diz respeito a peças genéricas, a fresagem leva a melhor. Remove grandes volumes de material num curto espaço de tempo e, muitas vezes, basta uma única configuração para concluir a peça. As oficinas também mantêm as fresadoras ocupadas com uma grande variedade de trabalhos, pelo que as tarifas horárias tendem a ser mais baixas. Se a sua peça não tiver características complexas nem cantos extremamente pontiagudos, uma fresadora irá quase sempre apresentar um orçamento mais baixo e entregar mais rapidamente.
A eletroerosão por fio ainda permite poupar dinheiro?
Sim, em casos específicos. O corte por fio é lento, mas permite terminar uma peça endurecida numa única passagem. Isso elimina etapas como a fresagem de desbaste, a retificação adicional, os dispositivos de fixação personalizados e as peças rejeitadas. Um trabalho que custa mais por hora pode acabar por sair mais barato no total, uma vez que evita o retrabalho.
A eletroerosão por fio é mais precisa do que a fresagem?
A eletroerosão por fio (EDM) atinge normalmente uma tolerância de ±0,005 mm a ±0,01 mm nos perfis de corte, com uma superfície lisa logo à saída da máquina. A fresagem costuma apresentar uma tolerância de cerca de ±0,025 mm em características de precisão, e as oficinas mais cuidadosas conseguem atingir tolerâncias mais apertadas em dimensões selecionadas. A nossa Guia de tolerâncias na maquinagem CNC explica como esses valores variam consoante o material, o tamanho e o método de inspeção.
| Fator | EDM de fio | Fresagem CNC |
|---|---|---|
| Precisão típica do perfil | ±0,005 a ±0,01 mm | Cerca de ±0,025 mm |
| Força exercida sobre a peça | Quase nenhum | Moderado a elevado |
| Materiais duros | Corta-os com facilidade | O desgaste das ferramentas aumenta rapidamente |
| Cantos internos | Muito nítido | Arredondado ao raio da ferramenta |
| Bolsos ocultos, formas 3D | Não é possível | Simples |
| Taxa de remoção | Lento | Rápido |
Nem sempre. Uma peça pode necessitar de uma tolerância apertada numa ranhura e não requerer nada de especial nas restantes partes. Nesse caso, pode-se fresar a maior parte da peça e reservar o fio para aquele perfil crítico.
Quando é que a electroerosão por fio é preferível à fresagem?
Por que é que o aço para ferramentas temperado aponta para o fio?
As oficinas costumam submeter o aço a um tratamento térmico antes do corte final, uma vez que o endurecimento pode provocar deformações na peça acabada. Maquinagem aço para ferramentas temperado Com uma fresadora, as pastilhas desgastam-se rapidamente e provocam vibrações. A eletroerosão por fio não é afetada pela dureza. Corta uma matriz, um punção ou uma pastilha de molde com toda a potência e mantém intacta a estrutura submetida a tratamento térmico.
Quando se deve utilizar a electroerosão por fio com base no seu próprio desenho?
Saber quando utilizar a electroerosão por fio resume-se a uma breve lista de verificação. Esteja atento a estes sinais:
- O perfil apresenta cantos internos acentuados que uma fresa redonda não consegue formar.
- As paredes ou nervuras são suficientemente finas para se dobrarem sob a pressão da ferramenta.
- O material é aço temperado, carboneto ou outra liga resistente.
- O corte atravessa toda a espessura, tal como acontece nas engrenagens, nos punções ou nas matrizes de extrusão.
- É necessário obter um perfil preciso e repetível em várias peças idênticas.
Uma advertência: o corte com fio deixa uma fina camada de rebanho na superfície. Se a sua peça estiver sujeita a cargas de fadiga elevadas, pergunte à oficina se é possível fazer uma passagem de acabamento ou um polimento leve.
Quando é que a maquinagem CNC se revela mais vantajosa?
Por que é que a maioria das peças deve ser trabalhada numa fresadora?
Qualquer peça com cavidades, superfícies curvas, orifícios roscados ou profundidades escalonadas deve ser usinada numa fresadora. Carcaças, suportes, coletores e caixas de proteção são todos adequados. A fresagem também permite trabalhar com plásticos e metais macios que o corte por fio não consegue processar, além de proporcionar um prazo de entrega mais rápido em praticamente todos os trabalhos de uso geral.
De que forma o volume da encomenda altera a resposta?
A fresagem torna-se mais económica à medida que as quantidades aumentam. Depois de a primeira peça ter validado o programa e o dispositivo de fixação, cada peça adicional custa menos. Os tempos de ciclo da eletroerosão por fio continuam a ser longos, pelo que o preço por peça diminui lentamente. Para grandes séries de formas simples, a fresagem sai vencedora por uma larga margem.
Como escolher entre os dois processos?
Como é que a comparação entre a EDM e a fresagem se traduz na prática?
Faça um teste rápido. Se a característica for dura, fina, afiada ou tiver um corte reto, opte pelo fio. Se a característica for uma cavidade, uma curva, um padrão de orifícios ou um material macio, opte pela fresagem. A escolha entre eletroerosão e fresagem torna-se clara na maioria dos desenhos em um ou dois minutos.
É possível que uma peça utilize ambos os processos?
Muitas vezes, é assim que deve ser. Um percurso típico consiste em fresar a forma bruta, enviar a peça para tratamento térmico e, em seguida, cortar o perfil crítico com fio até ao tamanho final. Cada processo realiza aquilo em que é mais eficaz, e a peça evita tanto a deformação como o desperdício de ferramentas. Mostre o desenho completo ao seu fornecedor com antecedência, para que este possa planear a ordem das operações.
Pronto para escolher o processo certo para a sua peça?
Envie-nos o seu desenho, o material e a quantidade encomendada. Os nossos engenheiros irão indicar quais as características adequadas ao fio, quais as adequadas à fábrica e qual o percurso mais económico. A nossa Serviços de maquinagem CNC abrange protótipos, séries de produção e trabalhos com processos mistos, tudo num único local. Solicite hoje mesmo um orçamento gratuito e obtenha uma recomendação direta e prática antes de se comprometer.
O que é que os compradores mais perguntam sobre estes processos?
Qual é a diferença entre a eletroerosão por fio e a maquinagem CNC?
A eletroerosão por fio (EDM) erode metais condutores através de faíscas e quase não exerce força. A maquinagem CNC corta com uma ferramenta rotativa e permite trabalhar com mais formas e materiais a uma velocidade mais elevada.
A electroerosão por fio é mais precisa do que a fresagem CNC?
Normalmente, sim, em perfis de corte completo. A eletroerosão por fio tem uma tolerância de cerca de ±0,005 a ±0,01 mm, enquanto a fresagem tem uma tolerância média de cerca de ±0,025 mm. As oficinas especializadas conseguem reduzir a tolerância da fresagem em características específicas.
A eletroerosão por fio consegue cortar aço temperado?
Sim. A dureza não afeta a erosão por faísca, pelo que o fio corta aço totalmente endurecido sem desgaste da ferramenta. O único requisito é que o material conduza eletricidade.
A eletroerosão por fio é mais lenta do que a maquinagem CNC?
Na maioria dos casos, sim, porque as faíscas removem material em quantidades mínimas. Ainda assim, pode reduzir o prazo total quando substitui o esmerilamento, a fixação em bancada ou o retrabalho.