Stellen Sie sich zwei Teile auf einer Werkbank vor. Das eine ist eine Aluminiumhalterung mit Aussparungen und Gewindebohrungen. Das andere ist ein Stempel aus gehärtetem Stahl mit einem scharfen, sternförmigen Profil. Beide müssen geschnitten werden, aber keine einzelne Maschine bewältigt beide Aufgaben gleichermaßen gut. Das ist der Kern von Draht-EDM im Vergleich zur CNC-Bearbeitung: Jeder Prozess löst eine andere Art von Problem.
In dieser Anleitung erfahren Sie, wie die einzelnen Maschinen funktionieren, was sie kosten und wofür sie geeignet sind, damit Sie die richtige Zeichnung an die richtige Maschine senden können.
Was ist Draht-EDM-Bearbeitung, einfach erklärt?
Wie schneidet ein Funke Metall?
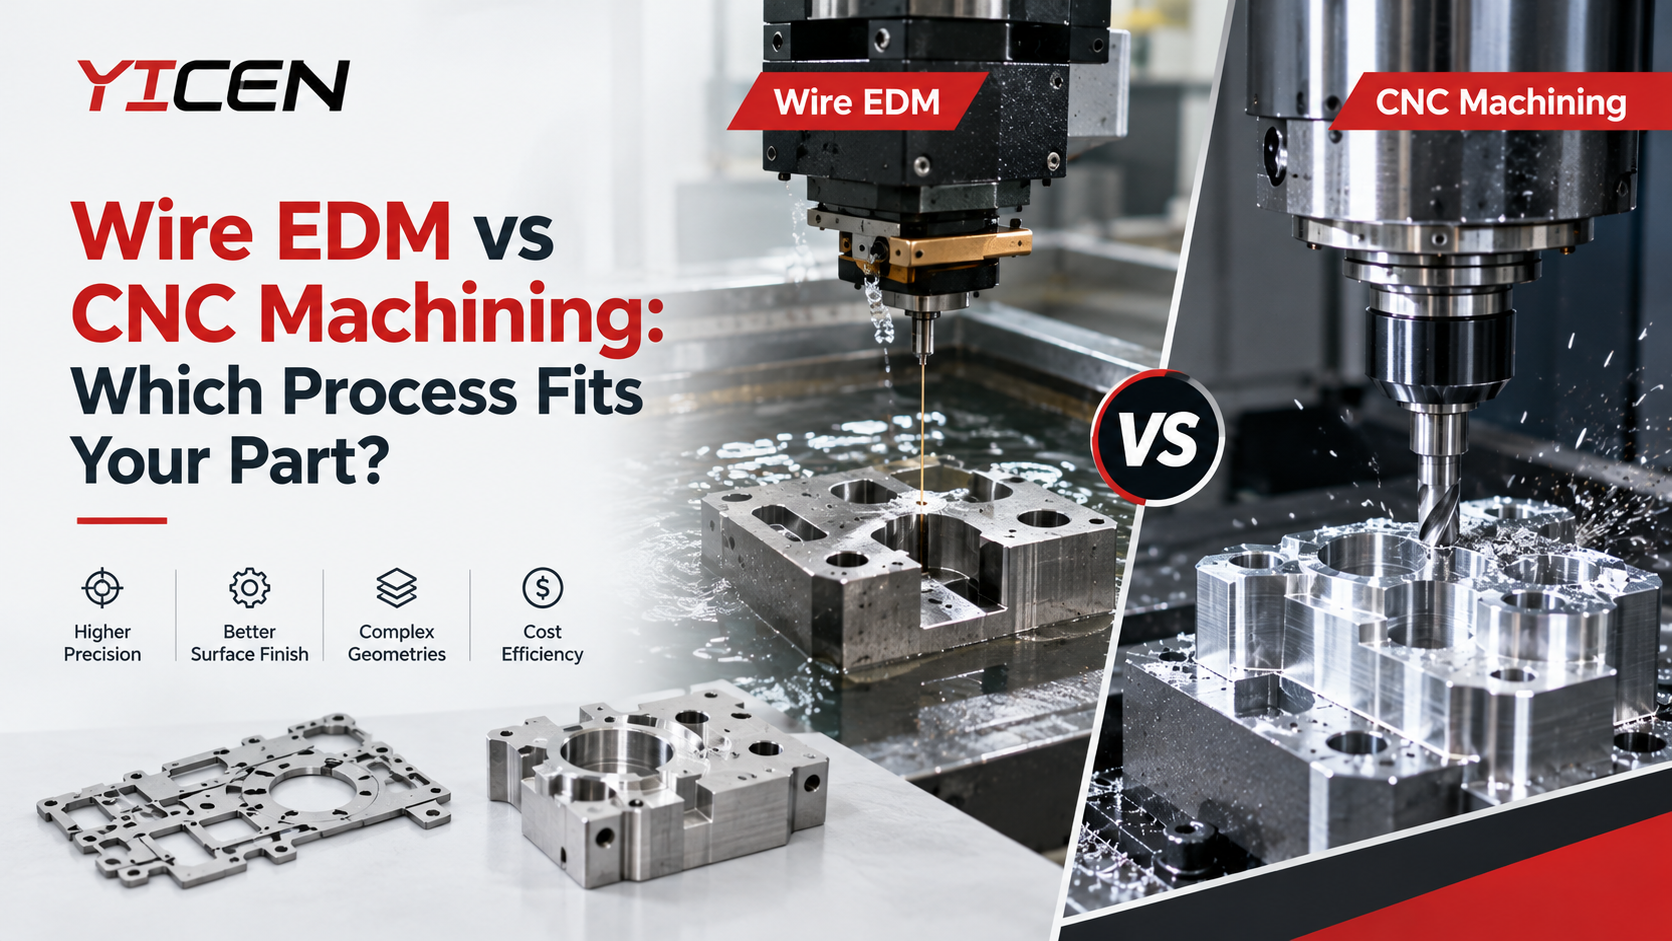
Bei der Drahterodierung wird Metall durch kontrollierte elektrische Funken abgetragen. Ein dünner Messingdraht, oft mit einem Durchmesser von etwa 0,25 mm, läuft durch das Werkstück, während Wasser um die Schnittstelle herumfließt. Zwischen dem Draht und dem Werkstück entstehen Funken, von denen jeder ein winziges Materialstückchen abträgt. Der Draht folgt einer programmierten Bahn und berührt das Werkstück dabei zu keinem Zeitpunkt.
Da kein Druck auf das Metall ausgeübt wird, bleibt das Werkstück frei von Schnittspannungen. Dünne und filigrane Details werden geradlinig geformt.
Was kann es nicht?
Das Werkstück muss elektrisch leitfähig sein, daher eignet sich das Drahterodieren für Stahl, Titan, Hartmetall, Kupfer und Aluminium. Kunststoffe und Keramik kommen nicht in Frage. Der Draht muss zudem die gesamte Dicke durchdringen, was blinde Taschen und modellierte 3D-Oberflächen ausschließt. Bei einem Innenschnitt führt die Maschine den Draht durch ein kleines, vorgebohrtes Loch.
Wie wird derselbe Arbeitsvorgang beim CNC-Fräsen durchgeführt?
Was kann ein Spinning-Cutter besonders gut?
Eine Fräsmaschine dreht ein Schneidwerkzeug und schneidet Späne von einem Werkstückblock ab. Mehrachsige Maschinen erreichen viele Flächen des Werkstücks, ohne dass eine Neupositionierung erforderlich ist. Mit einem einzigen Programm lassen sich Taschen, Vorsprünge, schräge Flächen, Bohrungen und Gewinde herstellen. Sowohl Metalle als auch Kunststoffe lassen sich gut bearbeiten, und die Späne fliegen nur so.
Aufgrund dieses Leistungsspektrums werden die meisten Prototypen und Serienteile zunächst auf einer Fräsmaschine bearbeitet.
Wo hat ein Cutter Schwierigkeiten?
Ein rundes Werkzeug hinterlässt eine abgerundete Innenecke. Sehr harter Stahl nutzt das Schneidwerkzeug schnell ab. Dünne Wände biegen sich vom Werkzeug weg und klingen wie eine Glocke. Wenn ein Werkstück Härte mit feinen Details verbindet, verbringt eine Fräse mehr Zeit damit, sich mit der Bearbeitung abzumühen, als sie fertigzustellen.
Draht-EDM vs. CNC-Bearbeitung – Ein Vergleich hinsichtlich Kosten und Geschwindigkeit
Warum ist das Fräsen in der Regel günstiger?
Bei allgemeinen Bauteilen hat die Fräsbearbeitung die Nase vorn. Sie entfernt in kurzer Zeit große Materialmengen, und oft reicht eine einzige Aufspannung aus, um das Bauteil fertigzustellen. Außerdem sind Fräsmaschinen in den Betrieben mit einer Vielzahl unterschiedlicher Aufträge ausgelastet, sodass die Stundensätze tendenziell niedriger ausfallen. Wenn Ihr Bauteil keine harten Strukturen und keine messerscharfen Ecken aufweist, wird ein Fräsbetrieb fast immer ein günstigeres Angebot unterbreiten und die Lieferung schneller ausführen.
Lässt sich mit Draht-EDM noch Geld sparen?
Ja, in bestimmten Fällen. Das Drahtschneiden ist zwar langsam, aber ein gehärtetes Teil kann in einem einzigen Durchgang fertiggestellt werden. Dadurch entfallen Arbeitsschritte wie das Grobfräsen, zusätzliches Schleifen, maßgefertigte Vorrichtungen und Ausschussteile. Ein Auftrag, der pro Stunde mehr kostet, kann insgesamt günstiger ausfallen, wenn dadurch Nacharbeiten vermieden werden.
Ist das Drahterodieren präziser als das Fräsen?
Beim Drahterodieren werden an den Schnittprofilen üblicherweise Toleranzen von ±0,005 mm bis ±0,01 mm erreicht, wobei die Oberfläche direkt nach der Bearbeitung glatt ist. Beim Fräsen liegen die Toleranzen bei Präzisionsmerkmalen oft bei etwa ±0,025 mm, und sorgfältige Betriebe können bei ausgewählten Maßen noch engere Toleranzen einhalten. Unsere Leitfaden zu Toleranzen bei der CNC-Bearbeitung erläutert, wie sich diese Werte je nach Material, Größe und Prüfverfahren ändern.
| Faktor | Drahterodieren | CNC-Fräsen |
|---|---|---|
| Typische Profilgenauigkeit | ±0,005 bis ±0,01 mm | Etwa ±0,025 mm |
| Kraft auf das Bauteil | So gut wie keine | Mäßig bis hoch |
| Harte Werkstoffe | Schneidet sie mühelos | Der Werkzeugverschleiß nimmt schnell zu |
| Innenecken | Sehr scharf | Auf Werkzeugradius gerundet |
| Blindtaschen, 3D-Formen | Nicht möglich | Einfach |
| Entfernungsrate | Langsam | Schnell |
Nicht immer. Ein Bauteil kann an einer Stelle eine enge Toleranz erfordern, während an anderen Stellen keine besonderen Anforderungen bestehen. In diesem Fall können Sie den Großteil des Bauteils fräsen und den Draht für das eine kritische Profil reservieren.
Wann ist Draht-EDM einer Fräsmaschine vorzuziehen?
Warum zeigt gehärteter Werkzeugstahl in Richtung des Drahtes?
Werkstätten unterziehen Stahl häufig vor dem endgültigen Zuschnitt einer Wärmebehandlung, da sich das fertige Teil durch das Härten verziehen kann. Bearbeitung gehärteter Werkzeugstahl Beim Fräsen verschleißen die Einsätze schnell und es kommt zu Vibrationen. Beim Drahterodieren spielt die Härte keine Rolle. Es schneidet eine Matrize, einen Stempel oder einen Formeinsatz mit voller Leistung und lässt die wärmebehandelte Struktur intakt.
Wann sollte man bei einer eigenen Zeichnung Draht-EDM einsetzen?
Um zu wissen, wann man Draht-EDM einsetzen sollte, reicht eine kurze Checkliste aus. Achten Sie auf folgende Anzeichen:
- Das Profil weist scharfe Innenecken auf, die mit einem Rundfräser nicht geformt werden können.
- Die Wände oder Rippen sind dünn genug, um sich unter dem Druck des Werkzeugs zu verbiegen.
- Das Material besteht aus gehärtetem Stahl, Hartmetall oder einer anderen zähen Legierung.
- Der Schnitt verläuft gerade durch die gesamte Dicke, wie beispielsweise bei Zahnrädern, Stempeln oder Extrusionswerkzeugen.
- Sie benötigen ein präzises, reproduzierbares Profil bei vielen identischen Werkstücken.
Ein Hinweis: Beim Drahtschneiden bleibt eine dünne Schmelzschicht auf der Oberfläche zurück. Wenn Ihr Bauteil starken Ermüdungsbelastungen ausgesetzt ist, fragen Sie den Hersteller nach einem Feinschliff oder einer leichten Politur.
Wann ist die CNC-Bearbeitung die bessere Wahl?
Warum gehören die meisten Teile auf eine Fräsmaschine?
Jedes Teil mit Aussparungen, gekrümmten Flächen, Gewindebohrungen oder abgestuften Tiefen gehört auf eine Fräsmaschine. Gehäuse, Halterungen, Verteiler und Einhausungen sind dafür bestens geeignet. Beim Fräsen lassen sich auch Kunststoffe und weiche Metalle bearbeiten, die mit dem Drahtschneiden nicht bearbeitet werden können, und es sorgt bei fast allen allgemeinen Bearbeitungsaufgaben für eine kürzere Durchlaufzeit.
Inwiefern beeinflusst die Auftragsgröße die Antwort?
Das Fräsen wird mit steigenden Stückzahlen kostengünstiger. Nachdem das erste Teil die Eignung des Programms und der Vorrichtung bewiesen hat, kostet jedes weitere Stück weniger. Da die Zykluszeiten beim Drahterodieren lang bleiben, sinkt der Stückpreis nur langsam. Bei großen Serien einfacher Formen hat das Fräsen einen deutlichen Kostenvorteil.
Wie entscheidet man sich zwischen den beiden Verfahren?
Wie sieht der Vergleich zwischen EDM und Fräsen in der Praxis aus?
Machen Sie einen kurzen Test. Wenn es sich um eine harte, dünne, scharfe oder gerade durchgeschnittene Struktur handelt, entscheiden Sie sich eher für das Drahterodieren. Handelt es sich um eine Vertiefung, eine Kurve, ein Lochmuster oder ein weiches Material, entscheiden Sie sich eher für das Fräsen. Bei den meisten Zeichnungen ist die Entscheidung zwischen Drahterodieren und Fräsen innerhalb von ein oder zwei Minuten klar.
Kann ein Bauteil beide Verfahren nutzen?
Oftmals sollte dies der Fall sein. Ein typischer Arbeitsablauf sieht vor, dass die Rohform gefräst, das Bauteil zur Wärmebehandlung weitergeleitet und anschließend das kritische Profil mittels Drahtschneiden auf die Endmaße gebracht wird. Jeder Prozess übernimmt die Aufgabe, die er am besten beherrscht, und so werden sowohl Verformungen als auch unnötiger Werkzeugverschleiß vermieden. Legen Sie Ihrem Lieferanten frühzeitig die vollständige Zeichnung vor, damit dieser die Reihenfolge der Arbeitsschritte planen kann.
Sind Sie bereit, das richtige Verfahren für Ihr Bauteil auszuwählen?
Senden Sie uns Ihre Zeichnung, das Material und die Bestellmenge zu. Unsere Ingenieure werden festlegen, welche Merkmale für den Draht geeignet sind, welche für das Walzwerk und welcher Weg am kostengünstigsten ist. Unsere CNC-Bearbeitungsdienstleistungen Prototypen, Serienfertigung und Aufträge mit gemischten Verfahren unter einem Dach abdecken. Fordern Sie noch heute ein kostenloses Angebot an und holen Sie sich eine klare, praktische Empfehlung ein, bevor Sie sich festlegen.
Was fragen Käufer am häufigsten zu diesen Abläufen?
Was ist der Unterschied zwischen Drahterodieren und CNC-Bearbeitung?
Beim Drahterodieren wird leitfähiges Metall durch Funken abgetragen, wobei nahezu keine Kraft aufgewendet wird. Bei der CNC-Bearbeitung erfolgt der Schnitt mit einem rotierenden Werkzeug, wodurch sich eine größere Bandbreite an Formen und Materialien bei höherer Geschwindigkeit bearbeiten lässt.
Ist das Drahterodieren genauer als das CNC-Fräsen?
In der Regel ja, bei Durchschnittsprofilen. Bei der Drahterodierung liegt die Toleranz bei etwa ±0,005 bis ±0,01 mm, beim Fräsen im Durchschnitt bei etwa ±0,025 mm. Erfahrene Betriebe können die Toleranz beim Fräsen an ausgewählten Merkmalen weiter verringern.
Kann man mit Draht-EDM gehärteten Stahl schneiden?
Ja. Die Härte hat keinen Einfluss auf die Funkenerosion, sodass der Draht vollgehärteten Stahl ohne Werkzeugverschleiß schneidet. Die einzige Voraussetzung ist, dass das Material elektrisch leitfähig ist.
Ist die Drahterodierung langsamer als die CNC-Bearbeitung?
Im Großen und Ganzen ja, denn durch Funkenentladung wird Material in winzigen Mengen abgetragen. Es kann den Gesamtzeitplan dennoch verkürzen, wenn dadurch Schleifen, das Einspannen oder Nacharbeiten ersetzt werden.