
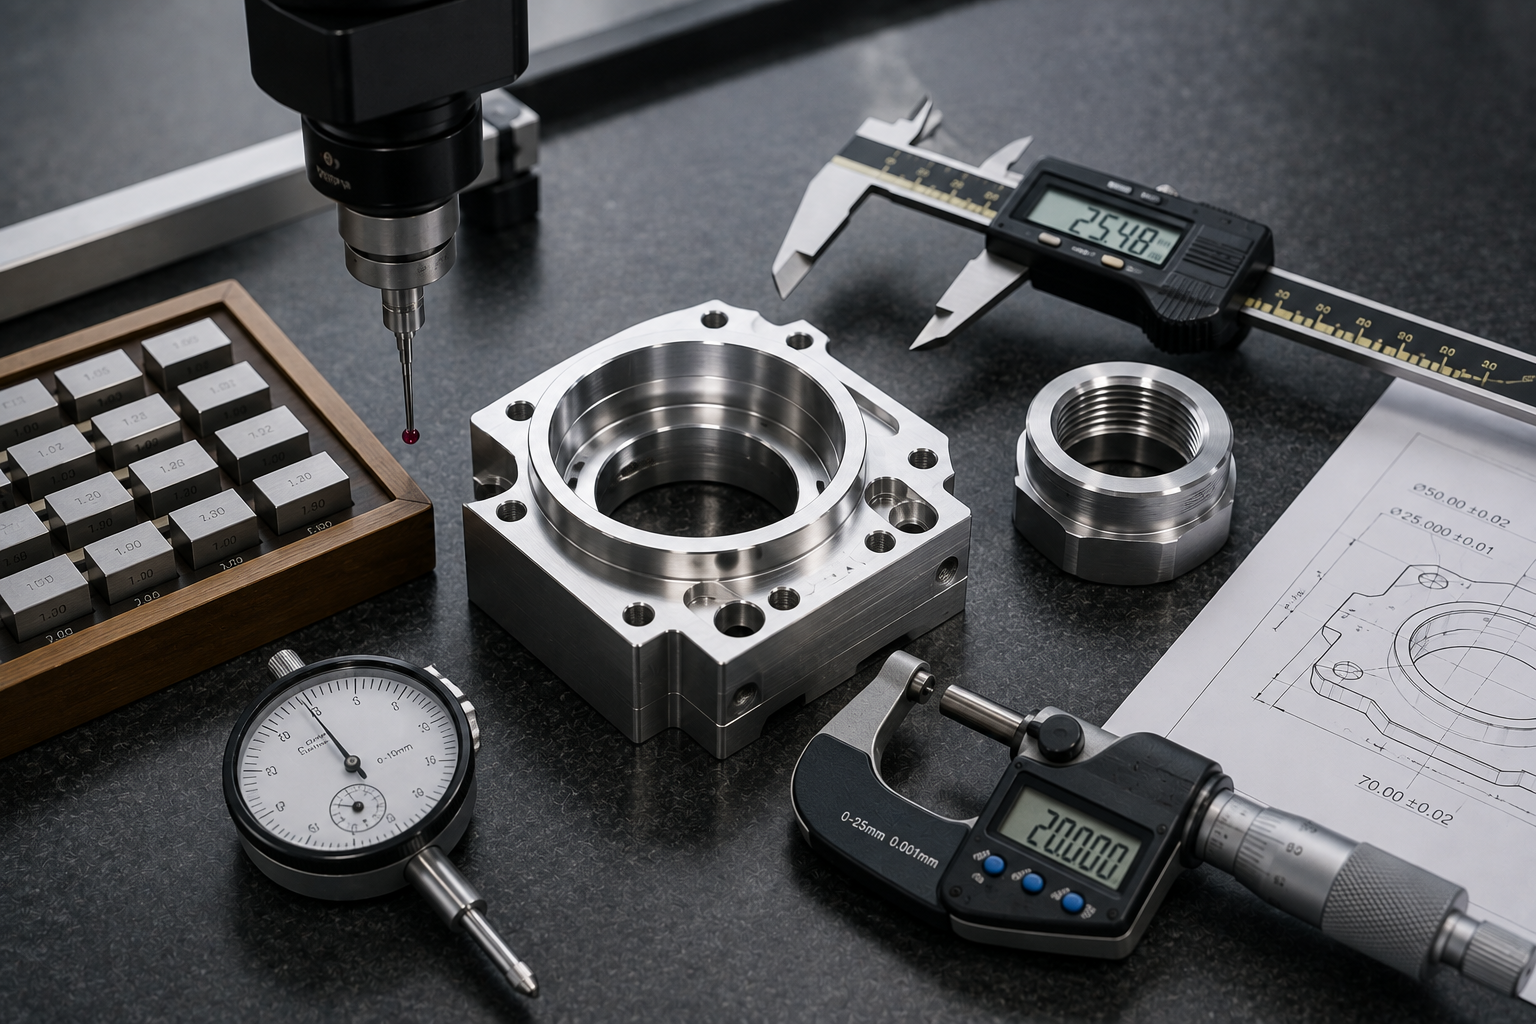
Die Maßprüfung stellt sicher, dass ein bearbeitetes Teil der Zeichnung entspricht. Die Werkzeuge reichen vom preiswerten Messschieber bis hin zur Koordinatenmessmaschine (CMM). Das richtige Werkzeug für die jeweilige Toleranz auszuwählen, das ist der springende Punkt: Handmessgeräte für grobe Maße, eine CMM, wenn es eng oder kompliziert wird. Und es handelt sich nicht nur um eine einzige Prüfung am Ende. Die Prüfung erfolgt beim Erstmuster, während der Produktion und bei der Endkontrolle. Unten: die Messgeräte, wann welches zum Einsatz kommt und wie FAI-Berichte und GD&T die Rückverfolgbarkeit gewährleisten.
Ein Teil kann an der Maschine exakt die Maße einhalten und dennoch auf dem Prüfstand des Kunden durchfallen. Die Temperatur beeinflusst es. Werkzeugverschleiß verzerrt die Maße. Die Spannvorrichtung verschiebt es leicht, ebenso wie das Messgerät in Ihrer Hand. Ich habe einmal beobachtet, wie eine Charge an den Messschiebern des Bedieners vorbeigeglitten ist und dann beim Kunden hart auf die Runge prallte, weil ein Messschieber eine Toleranz von ±0,005 mm einfach nicht erkennen kann, die eine Koordinatenmessmaschine bereits bei der ersten Berührung erfasst. Durch die Prüfung beweisen Sie, dass ein Teil in Ordnung ist, anstatt nur darauf zu hoffen. Wenn Sie es richtig machen, entdecken Sie den Fehler kostengünstig mitten in der Produktion und nicht erst, nachdem die Kiste bereits versandt wurde.
Was versteht man unter Maßprüfung in der CNC-Bearbeitung?
Worum geht es also eigentlich? Man misst die Merkmale, Längen, Durchmesser, Winkel und Positionen und vergleicht sie mit der Zeichnung. Die Werkzeuge reichen vom einfachen Mikrometer bis hin zur Koordinatenmessmaschine. Beim Erstmuster, während der Serienfertigung und bei der Endkontrolle. All dies, um sicherzustellen, dass jede kritische Abmessung innerhalb ihres Toleranzbereichs liegt, bevor das Teil das Werk verlässt.
Fassen Sie es auf drei Fragen zusammen: Liegt jede Abmessung innerhalb der Toleranz? Sind die geometrischen Beziehungen gegeben – Ebenheit, Lage, Rundlauf? Und ist der Prozess überhaupt stabil, oder weicht Teil 500 still und leise von Teil 1 ab? Wenn Sie den letzten Punkt übersehen, liefert eine Charge, die einwandfrei begonnen hat, am Ende Ausschuss.
Welche Werkzeuge werden für die Maßprüfung verwendet?
Nun zu den Werkzeugen. Messschieber und Mikrometer gehören zum Arbeitsalltag. Höhenmessgeräte und Bohrungsmessgeräte dienen für spezielle Anwendungen. Die Koordinatenmessmaschine erfasst die komplizierte Geometrie und die engen Toleranzen – bis auf ein oder zwei Mikrometer genau. Optische Komparatoren und Profilometer erfassen Profile und Oberflächenbeschaffenheit. Eine einfache Regel: Je enger die Toleranz, desto größer ist die Belastung für die Koordinatenmessmaschine.
| Werkzeug | Typische Messgenauigkeit | Am besten für | Einschränkung |
| Messschieber / Digitaler Messschieber | ±0,02 mm | Allgemeine Abmessungen, Schnellprüfungen | Zu grob für enge Spezifikationen |
| Mikrometer | ±0,002 mm | Durchmesser, Dicke | Eine Dimension nach der anderen |
| Bohrungs- bzw. Stopfenlehre | Go/No-Go | Überprüfung der Lochgröße | Nur „Bestanden“ oder „Nicht bestanden“ |
| Höhenmessgerät | ±0,01 mm | Stufenhöhen, Anordnung | Angabe zur Wohnung erforderlich |
| CMM | ~1–3 µm | Komplexe Geometrie, GD&T, enge Toleranzen. | Langsamer, teurer |
| Optischer Komparator | ±0,005 mm | Porträts, Kurzbeiträge | Nur 2D-Projektion |
Wir führen Prüfungen mit Koordinatenmessgeräten (CMM), Röntgenfluoreszenzanalysatoren (XRF) und Mikrometern durch und erstellen FAI-Berichte sowie RoHS-Erklärungen. Alles, was von Präzisionsschleifen, überprüfen wir die Durchmesser noch einmal auf dem Koordinatenmessgerät, um sicherzustellen, dass die geschliffene Oberfläche die geforderten Maße einhält.
Wann sollte man ein Koordinatenmessgerät (CMM) und wann Handmessgeräte verwenden?
Verwenden Sie Handmessgeräte für lockere Toleranzen über etwa ±0,05 mm und für Schnellprüfungen in der Fertigung. Greifen Sie auf ein Koordinatenmessgerät (CMM) zurück, wenn die Toleranz enger als ±0,02 mm ist, die Geometrie komplex ist, GD&T-Angaben wie die „True Position“ vorliegen oder für das Bauteil ein dokumentierter Bericht erforderlich ist.
Wann greift man tatsächlich zu einem Messgerät statt zu Handwerkzeugen? Drei Faktoren entscheiden darüber. Erstens: die Toleranz. Ein Messschieber kann ein Maß von ±0,005 mm nicht zuverlässig bestätigen, und es gilt die alte Regel: Das Messgerät sollte um ein Vielfaches feiner sein als das, was es prüft. Zweitens: die Geometrie. Die genaue Position, das Profil und die Winkelverhältnisse zwischen den Merkmalen – also Koordinatendaten – lassen sich nur mit einem Koordinatenmessgerät präzise erfassen. Drittens: die Rückverfolgbarkeit. In der Luft- und Raumfahrt sowie in der Medizin werden dokumentierte, wiederholbare Messwerte benötigt, und ein Koordinatenmessgerät erstellt einen Bericht, während ein Messschieber nur eine Erinnerung hinterlässt.
Wie GD&T die Maßprüfung steuert
Hinzu kommt noch die darüberliegende Sprache, GD&T. Sie gibt nicht nur Maße vor, sondern definiert auch Beziehungen, Ebenheit, Lage und Konzentrizität und teilt dem Prüfer mit, was er messen muss und von welchem Bezugspunkt aus. Kein Rätselraten mehr. Daraus ergeben sich zwei wesentliche Änderungen. Erstens legt es die Bezugspunkte fest, sodass man von den Oberflächen aus misst, auf denen das Teil in der Baugruppe tatsächlich aufliegt, und nicht von irgendeiner willkürlich gewählten Kante. Zweitens regelt sie Beziehungen, nicht nur Maße. Eine Bohrung kann genau den richtigen Durchmesser haben und trotzdem an der falschen Stelle sitzen, und eine Positionsangabe macht das deutlich, wo eine einfache Durchmesserprüfung versagt. Fräsen Sie das gesamte Teil in einer Aufspannung auf Mehrachsige Anlagen Und es wird noch einfacher: eine gemeinsame Referenz statt sich über drei Fixturings hinweg anhäufender Fehler.
Erstmusterprüfung und Zwischenkontrollen
Hier ist der Teil, den viele überspringen. Die Prüfung ist kein einmaliger Vorgang am Ende. Gute Betriebe führen an drei Stellen Messungen durch, wobei jede einen anderen Fehler aufdeckt. Die Erstmusterprüfung ist die wichtigste: eine vollständig dokumentierte Überprüfung des ersten Teils aus einer neuen Einrichtung, um das Programm und die Vorrichtung vor Beginn der Serienfertigung zu validieren – und genau hier werden die meisten Prozessfehler bereits beseitigt. Als Nächstes folgen die Zwischenkontrollen – schnelle Stichprobenmessungen, die Werkzeugverschleiß und thermische Abweichungen erkennen, bevor sie die Teile aus dem Toleranzbereich bringen. Die Endkontrolle schließt den Prozess ab – manchmal stichprobenartig, manchmal zu hundert Prozent bei den kritischen Merkmalen –, bevor irgendetwas verpackt wird. Wird ein Fehler beim Erstmuster entdeckt, kostet das ein Teil. Wird er bei der Endkontrolle entdeckt, kann das die gesamte Charge kosten. Genau diese Lücke ist der Grund, warum wir bei jedem neuen Auftrag den Schwerpunkt auf die frühzeitige Prüfung legen. Auch das Material spielt eine Rolle, manche Bearbeitungsmaterialien Da sich das Werkstück nach dem Schneiden aufgrund der Spannungsentlastung verziehen kann, überprüfen wir die kritischen Maße nach jedem Spannungsentlastungsschritt erneut.
Die drei Kontrollpunkte, die nebeneinander liegen, und was jeder einzelne davon eigentlich aufspüren soll:
| Bühne | Was damit überprüft wird | Fänge | Typische Werkzeuge |
| Erster Artikel | Vollständiger erster Teil vs. Unentschieden | Programm- und Vorrichtungsfehler | CMM, FAI-Bericht |
| In Bearbeitung | Regelmäßige Kontrollen während des Betriebs | Werkzeugverschleiß, thermische Drift | Mikrometer, Messgeräte |
| Finale | Fertigteile (Stichprobe oder 100%) | Teile, die vor dem Versand nicht den Spezifikationen entsprechen | Koordinatenmessgerät (CMM), optischer Komparator |
Das Fazit zur Maßprüfung
Es auf das Wesentliche reduzieren und prüfen – so sollte eine Werkstatt arbeiten, um Ergebnisse zu erzielen, die sich als richtig erweisen. Passen Sie das Werkzeug an die Toleranz an: Handmessgeräte für die groben Maße, eine Koordinatenmessmaschine für die engen und komplizierten. Lassen Sie sich von GD&T vorgeben, was und wo gemessen werden muss. Und messen Sie frühzeitig, denn ein Fehler, der bereits beim Erstmuster entdeckt wird, kostet nur ein Teil, während ein Fehler, der erst am Ende entdeckt wird, die gesamte Charge zunichte macht.
Drei Fragen, die Sie jedem Lieferanten stellen sollten, bevor Sie sich festlegen: Kann er die von Ihnen tatsächlich benötigten Toleranzen einhalten? Führt er Erstmuster- und Zwischenkontrollen durch oder wirft er am Ende nur einen kurzen Blick darauf? Und erhalten Sie von ihm einen Bericht, den Sie nachverfolgen können?.
Benötigen Sie Teile mit dokumentiertem Maßnachweis und nicht nur ein Versprechen? Wenden Sie sich an unser Team, um ein Angebot zu erhalten und wir werden den Prüfplan, die CMM-Daten und die FAI-Berichte, die für Ihren Antrag erforderlich sind, bestätigen, bevor das erste Teil gefertigt wird.
Häufig gestellte Fragen
Was versteht man unter Maßprüfung in der CNC-Bearbeitung?
Sie messen die Merkmale, Durchmesser, Längen, Winkel und Positionen eines Teils und vergleichen diese mit den Toleranzen der Zeichnung. Die verwendeten Werkzeuge reichen vom einfachen Messschieber bis hin zur Koordinatenmessmaschine. Die Messungen erfolgen an drei Zeitpunkten: beim Erstmuster, während der Produktion und bei der Endkontrolle. Dabei geht es vor allem darum, sicherzustellen, dass alle kritischen Maße innerhalb ihres Toleranzbereichs liegen, bevor das Teil ausgeliefert wird.
Wann sollte ich ein Koordinatenmessgerät anstelle von Handwerkzeugen verwenden?
Wenn die Toleranz enger als etwa ±0,02 mm ist, die Geometrie komplex ist, GD&T-Angaben wie die tatsächliche Position vorliegen oder ein dokumentierter, rückverfolgbarer Bericht benötigt wird, kommen Handmessgeräte zum Einsatz. Diese decken die groben Messungen oberhalb von ±0,05 mm sowie Schnellprüfungen in der Fertigung ab. Die Koordinatenmessmaschine (CMM) ist langsamer und teurer; setzen Sie sie daher nur für Anwendungen ein, die wirklich diese Genauigkeit erfordern.
Was ist ein Bericht zur Erstmusterprüfung (FAI)?
Eine vollständige, dokumentierte Vermessung des ersten Teils aus einer neuen Fertigungsserie. Dabei werden alle Maße anhand der Zeichnung überprüft, bevor die restliche Produktion fortgesetzt wird, sodass ein Fehler bereits bei einem einzelnen Teil erkannt wird und nicht erst bei der gesamten Charge. In der Luft- und Raumfahrt, der Medizintechnik und der Automobilindustrie ist dies praktisch unverzichtbar.
Inwiefern verbessert GD&T die Genauigkeit der Prüfung?
Darin werden die geometrischen Beziehungen, die Ebenheit und die tatsächliche Position genau festgelegt sowie die Bezugssysteme benannt, von denen aus gemessen werden soll. Dadurch werden die Unklarheiten beseitigt, die bei einfachen Plus-Minus-Maßen bestehen bleiben, und es wird sichergestellt, dass der Prüfer die Merkmale überprüft, die tatsächlich die Funktion bestimmen – und zwar an den Oberflächen, die das Bauteil tatsächlich nutzt.
Wie genau muss ein Messgerät sein?
Als Faustregel gilt: Das Messgerät sollte um ein Vielfaches präziser sein als die zu prüfende Toleranz, oft im Verhältnis vier zu eins oder zehn zu eins. Ein Messwert von ±0,02 mm, der mit einem Messschieber ermittelt wurde, reicht nicht aus, um ein Maß von ±0,005 mm zu bestätigen – dafür sind Mikrometer oder Koordinatenmessgeräte erforderlich. Passen Sie das Messgerät an die Toleranz an, um sowohl falsche Freigaben als auch falsche Ausschussmeldungen zu vermeiden.
Hat die Temperatur Einfluss auf die Maßprüfung?
Mehr als man denkt. Metall dehnt sich bei Hitze aus und zieht sich zusammen, daher beziehen sich präzise Messungen auf einen Referenzwert von 20 °C. Ein heißes Teil, das gerade aus der Maschine kommt, weist andere Maße auf als dasselbe Teil bei Raumtemperatur. Aus diesem Grund lässt man es bei engen Toleranzen erst abkühlen, bevor die abschließende CMM-Prüfung erfolgt.
Über den Autor
Verfasst vom Yicen Precision Engineering-Team. Unsere Qualitätsingenieure verfügen über mehr als zehn Jahre Erfahrung in den Bereichen CMM-Prüfung, GD&T-Verifizierung und FAI-Berichterstellung für Kunden aus der Luft- und Raumfahrt, der Medizintechnik und der Automobilindustrie. Yicen Precision betreibt in Shenzhen mehr als 300 Maschinen, führt Prüfungen mit Koordinatenmessgeräten (CMM) und Röntgenfluoreszenzspektrometern (XRF) durch und ist nach ISO 9001:2015, ISO 13485, ISO 14001 und IATF 16949 zertifiziert. Entdecken Sie unser CNC-Bearbeitungsdienstleistungen oder Kontaktieren Sie uns für ein Angebot.





