射出成形の見積もりには、主に3つのコスト項目があります。それは、金型(ツール)、部品1個あたりの材料費、および部品1個あたりの加工費(機械稼働時間、サイクルタイム、人件費)です。 金型費用は1回限りの固定費であり、部品の複雑さやキャビティ数に応じて、通常$3,000~$80,000の範囲となります。 生産数量が増えるにつれて、金型費用がより多くのユニットに分散されるため、1個あたりのコストは低下します。このガイドでは、一般的な射出成形の見積書に含まれる各項目を詳細に解説し、各コストの要因を説明するとともに、部品の品質を損なうことなくプログラム総コストを削減するための設計上の判断基準を示します。.
予想より$40,000高いという成形見積もりが返ってくる場合、その中には通常、予算に組み込まれていなかった金型費が含まれています。 不審なほど安い見積もりが提示される場合、通常は4キャビティが必要なところ1キャビティの金型が使われていたり、年間生産量から見てH13焼入れ鋼が必要なところP20鋼の金型が使われていたりすることが原因です。.
見積依頼(RFQ)を送る前に、射出成形の見積書の内容を把握しておけば、適切なコスト結果が得られるよう、設計や工程を組み立てることができます。単に最も安い見積もりではなく、生産量、品質要件、工程スケジュールに最適な見積もりです。.
で イーセン精密, 、当社は製品開発チームと連携し、精密CNC加工部品や3Dプリントによる試作部品の開発サイクル全般を支援しています。これには、射出成形金型の完成を待っているチーム向けの暫定部品も含まれます。このガイドでは、成形の見積書が提出された際に、その内容が具体的に何を指すのか正確に把握できるよう、コストの枠組みを解説しています。.
コスト区分 1:金型
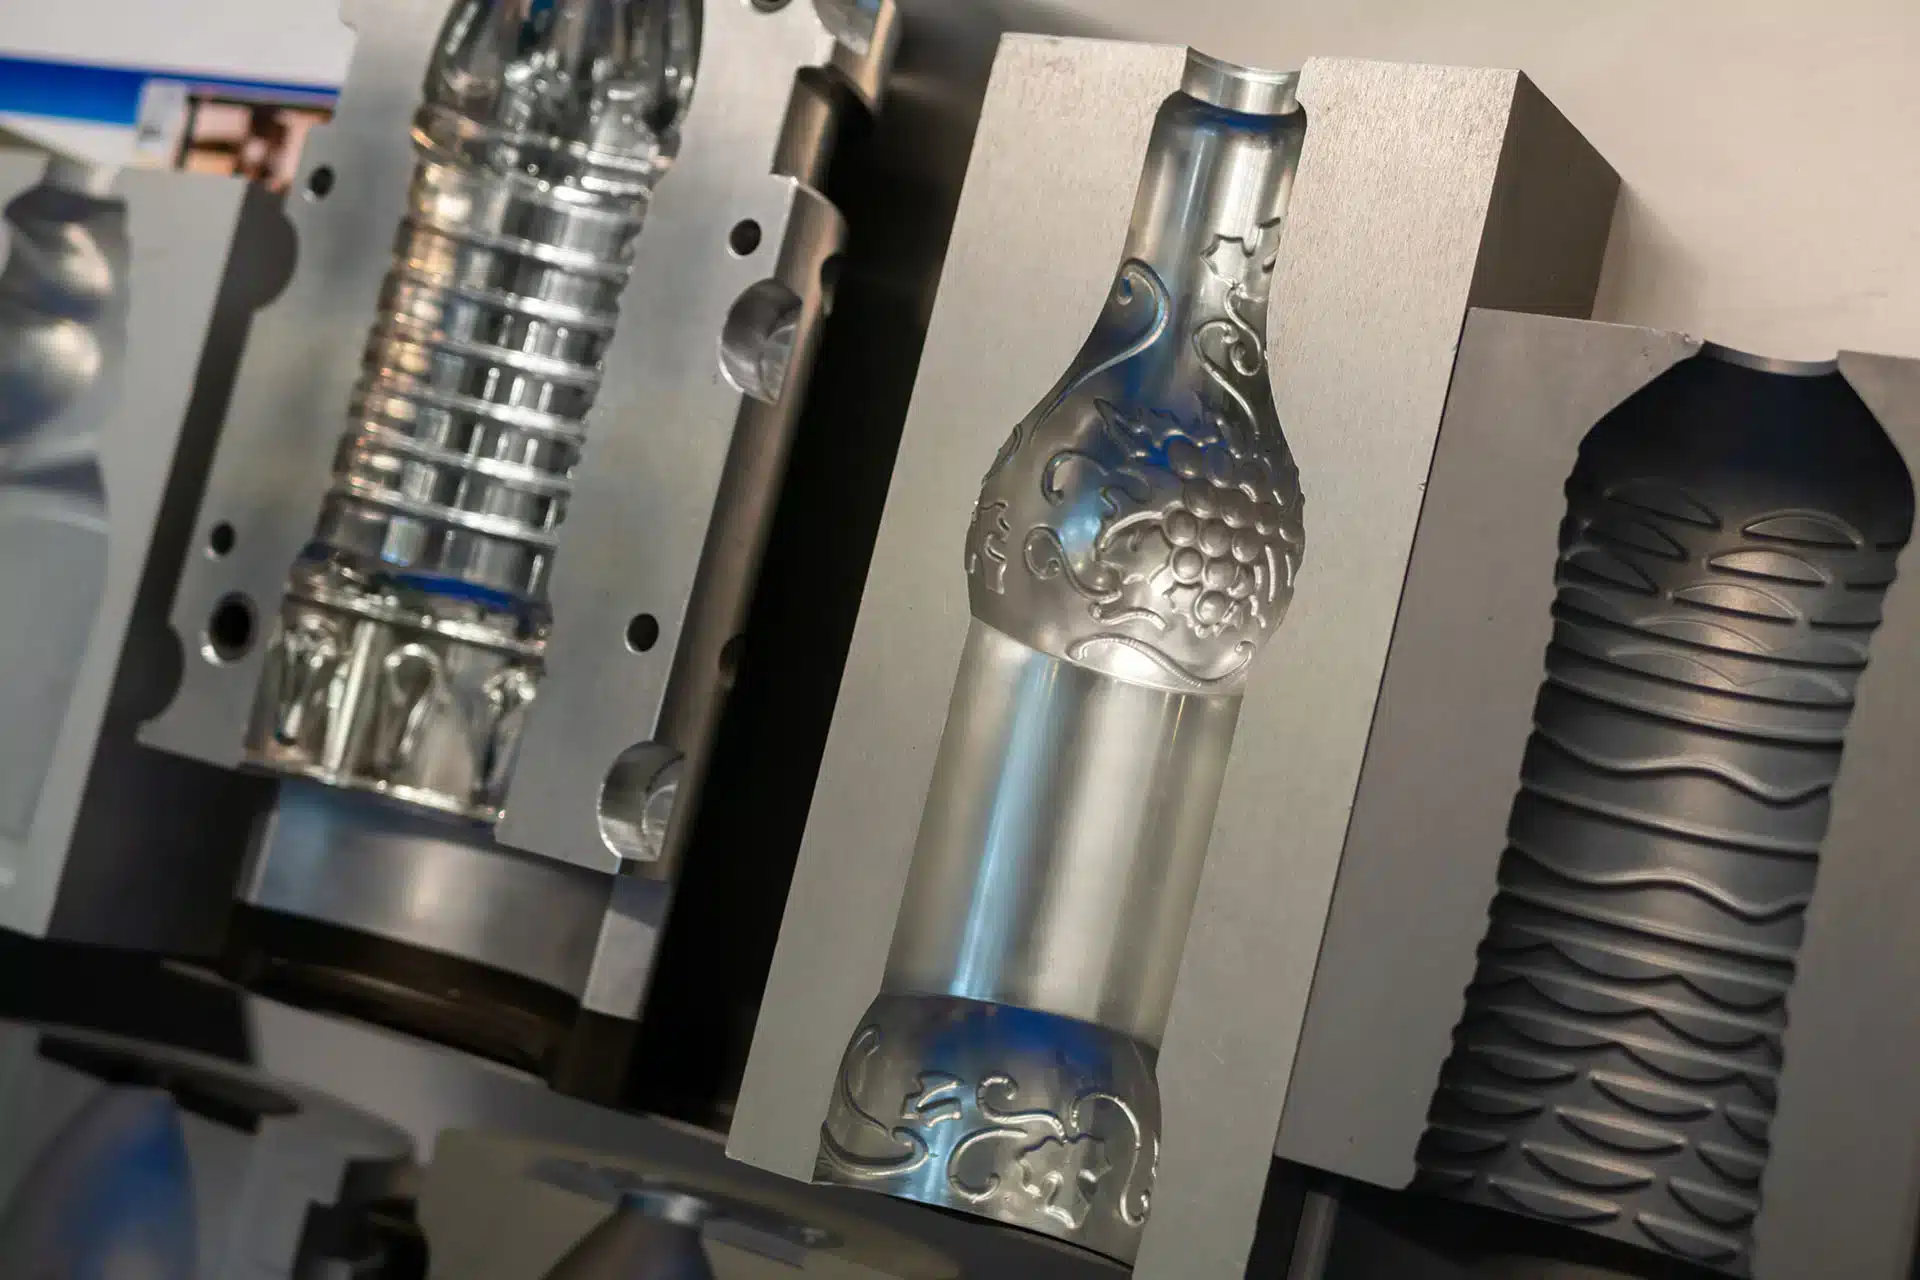
金型とは、部品の形状を決定づける、精密加工された鋼製の工具のことです。これは一度支払えば、その後のすべての生産を可能にする資本コストです。金型コストに関するあらゆる要素は、部品の複雑さ、部品のサイズ、キャビティ数、鋼材のグレード、および予想される射出寿命という5つの変数に集約されます。.
部品の複雑さ
単純な幾何学形状の箱型、均一な肉厚、アンダーカットがなく、表面仕上げの要件も最小限であれば、シンプルな金型が製造できます。貫通穴が数か所あり、抜き勾配の複雑さがない平らなハウジングカバー用の金型であれば、フライス加工、放電加工、研磨の合計200時間で加工できる可能性があります。.
アンダーカット形状を作るためのリフター、横方向の穴用のサイドアクション、あるいは内部アンダーカット用のコアコリプスを追加すると、金型の複雑さは飛躍的に増大します。メカニズムが1つ追加されるごとに、加工および調整に40~120時間の追加時間がかかり、さらにそのメカニズム専用の鋼製部品も必要となります。 1キャビティの金型に3つのサイドアクションを備えた部品の金型製作コストは、アンダーカットを排除して再設計した同部品に比べて2~3倍高くなります。.
これは、射出成形において利用可能な最も強力なDFM手法です。金型見積もりの前に、アンダーカットを設計変更して排除することです。 1°の抜き勾配を追加したり、サイドアクションを排除するために形状の位置を変更したり、複雑な部品を2つのより単純な部品に分割したりすることで、中程度の複雑さの金型において、金型コストを$8,000~$20,000削減することができます。.
キャビティ数
1キャビティの金型では、1回の射出ごとに1個の部品が製造されます。4キャビティの金型では、同じプレスサイクルで1回の射出ごとに4個の部品が製造されます。部品1個あたりの製造コストは、キャビティ数に比例して低下します。.
その代償として、同じ部品を製造する場合、4キャビティの金型は1キャビティの金型に比べて2.5~3.5倍のコストがかかります。しかし、生産量が増えれば、金型コストの割増分は部品1個あたりのコスト削減によって回収できます。.
損益分岐点の計算:1キャビティの金型コストが$8,000で、4キャビティの金型コストが$22,000の場合、金型コストの差額は$14,000となります。 キャビティ数を増やすことで、1個あたりのコストが$0.80から$0.25に低下する場合 (実効サイクルタイムの短縮による)、4キャビティ金型の損益分岐点は $14,000 ÷ ($0.80 − $0.25) = 25,455 個となります。 その生産数量を超えると、$0.55のコスト削減効果が得られます(1キャビティ金型と比較して)。.
鋼種と予想されるショット寿命
| 鋼種 | 硬度 | 予想されるショット寿命 | 典型的な使用例 |
| アルミニウム製金型 | 該当なし | 1,000~10,000ショット | 試作/ブリッジ金型 |
| P20 予備焼入れ鋼 | 28~34 HRC | 50万ショット | 標準生産 |
| H13焼入れ鋼 | 48~52 HRC | 1,000,000枚以上 | 大量生産 |
| S136ステンレス | 50~54 HRC | 50万枚以上 | 腐食性物質(PVC、難燃剤) |
アルミニウム製プロトタイプ金型は、金型製作期間を4~6週間短縮し、P20鋼に比べてコストを60~70%削減できます。 これは、設計検証、初期の顧客向けサンプル、および量産用金型が製作されている間の暫定生産に適しています。ただし、10,000ショットを超える恒久的な量産用金型としては適していません。柔らかいアルミニウムはゲート位置やシャットオフ面で摩耗し、バリの発生や寸法公差のずれを引き起こすためです。.
年間50万ショット以上を見込む生産プログラムでは、H13焼入れ鋼が適切な仕様となります。その生産量においてP20を使用すると、金型の償却期間が終了する前に、段階的な摩耗が生じ、寸法公差の変動を引き起こします。 H13はP20に比べて工具コストが通常$4,000~$10,000(工具サイズにより異なる)高くなりますが、これにより$25,000以上の再工具化費用を回避できます。.
コスト区分 2:材料費
材料費の計算は単純明快です。樹脂の1キログラムあたりの価格に、部品の重量(グラム)を乗じた額に、完成品にならないランナーやスプルー部分の材料に対するスクラップ率を加算します。.
材料分類別の樹脂価格帯:
- 汎用樹脂(PP、PE、ABS、PS):$1.50~$4.00/kg
- エンジニアリング樹脂(PC、PA、POM、PBT):$4.00~$9.00/kg
- 高性能樹脂(PEEK、PPS、LCP):$40~$120+/kg
1kgあたり$2.50の50グラムのABS製ハウジングの場合、スクラップ率を考慮する前の部品1個あたりの原材料費は$0.125となります。 ランナー/スプルーに対するスクラップ率を15%(コールドランナーシステムの場合)と仮定すると、実質的な材料費は1個あたり約$0.145となります。.
ホットランナーとコールドランナーが材料費に与える影響。. ホットランナーシステムでは、射出の合間にランナーチャネル内の樹脂を溶融状態に保つため、ランナーは廃棄や再粉砕の対象となる固化したプラスチックの別部品にはなりません。 $5/kg を超える価格の材料や、ランナーと部品の重量比が大きい部品の場合、ホットランナーシステムは、$3,000~$8,000 の金型コストの割増分を短期間で回収できます。 品質への影響を最小限に抑えてランナー材料を再粉砕・再利用できる汎用樹脂の場合、通常はコールドランナーの方が経済的です。.
充填・強化樹脂。. ガラス繊維(GF)、炭素繊維(CF)、または鉱物系充填剤を添加すると、材料費と加工要件の両方に変化が生じます。30% GFナイロンは、無充填ナイロンに比べて1kgあたりおよそ60~80%高くなります。 また、繊維の配向不良を防ぐためには、硬化工具鋼(ガラス繊維は研磨性が高く、アルミニウムやP20製の金型を急速に摩耗させるため)、より高い射出圧力、およびより速い充填速度が必要となる。これらの要件により、金型コストと部品1個あたりの加工コストの両方が増加する。充填樹脂は、構造上、機械的特性の向上が必須である場合にのみ指定すること。.
コスト区分 3:処理コスト(機械時間およびサイクルタイム)
加工コストとは、1ショットサイクルごとに射出成形機を稼働させるためのコストのことです。その計算式は、「成形機の時間単価 × サイクルタイム」となります。.
プレス記事の時給 機械のトン数によって異なります。50~150トンの機械は、1時間あたり$35~$65を処理します。 400~800トンのプレス機では、1時間あたり$80~$150を処理し、1,000トン以上のプレス機では、1時間あたり$150~$300を処理します。部品のサイズが大きいほど、より大型のプレス機が必要となります。.
サイクルタイム これは、クランプが閉じた時点から部品が排出されるまでの合計時間です。これには、充填時間(ほとんどの部品で0.5~5秒)、成形・保持時間(2~15秒)、および冷却時間(肉厚や材質によって5~60秒以上)の3つの要素があります。.
冷却時間は、加工コストにおいてDFMが最も重要となる要素です。冷却時間は、肉厚の二乗にほぼ比例します。 肉厚を2 mmから4 mmに倍増させると、冷却時間はおよそ4倍に増加します。公称肉厚3 mm、リブ厚2 mmの部品では、これら2つの領域で冷却速度が異なります。リブが厚い領域は冷却が遅いため、リブ厚を適切に設計しない限り、反対側の表面に沈み跡が生じます。.
一般的なルールとして、リブの厚さは隣接する肉厚の60%を超えてはなりません。肉厚が3 mmの場合、リブの厚さは1.8 mm以下に抑える必要があります。このルールに従うことで、冷却時間を均一に保ち、金型コストを追加することなく沈み込みを防止できます。.
二次加工コスト 初回見積もりでは、こうした項目が省略されることがよくあります。インサートのヒートステーキング、超音波溶接、パッド印刷、組立作業など――これらは部品あたりのコストを押し上げるため、正確な見積もりを得るためには、見積依頼書(RFQ)に明記する必要があります。成形部品のみの見積もりは、完成品の見積もりとは異なります。.
射出成形の見積書の読み方(完全版)
射出成形の詳細な見積書には、以下の項目を明記する必要があります: 金型費用(可能な場合は部品ごとに内訳を明記)、鋼材のグレードおよび予想射出回数、キャビティ数、ランナーシステムのタイプ(ホットまたはコールド)、ゲートタイプおよび位置、部品あたりの樹脂費、部品あたりの加工費、該当する場合は部品あたりの二次加工費、ならびに金型および初回試作品の予想リードタイム。.
「金型」と「部品」という2つの項目だけが記載された一括見積もりは、監査可能な見積もりとは言えません。これでは、金型の仕様が貴社の生産量要件に合致しているか、あるいは部品単価が適切な樹脂グレードを反映しているかを評価することができません。.
内訳の提示を求めましょう。価格設定に自信のあるサプライヤーなら、喜んで提示してくれるはずです。内訳の提示を渋るサプライヤーは、精査に耐えられない利益率構造を隠そうとしているのです。.
総コストの面でCNC加工が射出成形に勝る場合
射出成形の経済的なメリットは、金型の償却が完了して初めて現れます。それまでは、CNC加工の方が、より低い総プログラムコストで同じプラスチック部品を製造できます。.
損益分岐点となる生産数量は、金型費、部品あたりのコスト差、およびその部品が両方の製造プロセスで製造可能かどうかによって決まります。一般的な目安として、射出成形の部品あたりのコストが$0.50、金型費が$15,000である部品の場合、 CNC加工による同等品の1個あたりのコストが$8.00の場合、損益分岐点は15,000 ÷ ($8.00 − $0.50) = 2,000個となります。2,000個未満の場合は、CNC加工が有利です。 それを上回れば、成形の方が有利となります。.
構造用試作部品、設計検証用部品、および金型が完成する前の橋梁生産については、, Yicen PrecisionのCNC加工 そして 3Dプリントサービス 金型費用なしで、1~7日という短納期で、完全な形状の部品を提供します。.
結論
射出成形の見積もりには、金型費、材料費、加工費という3つのコスト項目があります。それぞれは、お客様が決定する設計上の判断によって左右されます。アンダーカットがあると金型費が増加します。肉厚は冷却時間と加工費に影響を与えます。樹脂の選定は、材料費と金型の摩耗率の両方に影響します。キャビティ数は、プログラム全体のコストが最小化される生産量を決定します。.
金型用鋼材を発注する前に、見積書の詳細内容をしっかりと把握しておきましょう。設計段階で追加費用なしで実施できるDFM(製造適性設計)の変更により、金型費用の$10,000~$30,000を削減できるほか、初回製品検査で発生する加工上の問題も未然に防ぐことができます。.
Yicen Precisionへのお問い合わせ 射出成形金型の製作期間中、CNC加工による試作部品や暫定部品をご提供いたします。短納期、ISO認証取得の品質、最短24時間での部品納品が可能です。.
よくある質問
射出成形金型の費用はいくらですか?
金型コストは、部品の複雑さ、部品のサイズ、キャビティ数、および鋼種によって異なります。P20鋼製の単純なシングルキャビティ金型の場合、$3,000~$10,000の範囲となります。 P20鋼製で、サイドアクションやリフターを備えた中程度の複雑さの金型の費用は、$10,000~$35,000の範囲です。 大量生産用の H13 焼入れ鋼製の高度に複雑な多キャビティ金型の費用は、$35,000~$80,000 以上となります。 アルミニウム製の試作金型は、同等の P20 鋼製金型よりも 40~60% 少ない生産回数で済み、最大 10,000 ショットの検証数量に適しています。.
肉厚は射出成形のコストにどのような影響を与えるのでしょうか?
冷却時間は、肉厚の二乗にほぼ比例します。これはサイクルタイムの主な要因であり、部品1個あたりの機械稼働コストを決定づけるものです。肉厚4 mmの部品は、肉厚2 mmの部品に比べて冷却に約4倍の時間を要するため、冷却に起因する加工コストの割合が4倍になります。 また、肉厚を均一にすることで、反りや沈み跡の原因となる不均一な収縮を防ぐことができます。ほとんどの構造用プラスチックでは、公称肉厚を2~3 mmにすることを目指してください。構造上の要件で明示的に必要とされない限り、4 mmを超えないようにしてください。.
ホットランナーシステムとは何ですか?また、どのような場合にそのコストをかける価値があるのでしょうか?
ホットランナーシステムは、ランナーマニホールドを電気的に加熱することで、射出の合間にランナーチャネル内の樹脂を溶融状態に保ちます。ランナーは固形廃棄物として排出されることはなく、金型内に残り、次の射出に供給されます。ホットランナーはランナーのスクラップを排除し、ゲートの凝固を早めることで、サイクルタイムを15~30%短縮することができます。 金型コストは$3,000~$8,000です。ホットランナーは、材料価格が$5/kgを超える場合、ランナー対成形品重量比が大きい場合、あるいはサイクルタイムの短縮効果が数百万ショットに及ぶ大量生産プログラムにおいて、短期間で投資を回収できます。.
射出成形金型には、何個のキャビティが必要ですか?
適切なキャビティ数は、年間生産数量と、キャビティを追加することで達成可能な1個あたりのコスト削減額によって決まります。追加キャビティにかかる金型追加費用を算出し、それを1個あたりのコスト削減額で割ることで、損益分岐点となる生産数量を算出します。 損益分岐点未満の場合は、キャビティ数が少ないほど経済的です。損益分岐点を超える場合は、キャビティ数を増やすことでプログラム全体のコストを削減できます。通常、年間生産数が50,000個未満の場合は1キャビティの金型が適切であり、一般的な部品サイズおよびサイクルタイムの場合、年間生産数が200,000個以上になると4キャビティの金型が経済的になります。.
射出成形金型の製作にはどれくらいの時間がかかりますか?
単純な部品用のP20鋼製単キャビティ金型:3~5週間。P20鋼製の多キャビティ金型またはサイドアクション付き複雑金型:6~10週間。H13焼入れ鋼製量産用金型:8~14週間。 アルミニウム製試作金型:1~2週間。これらは初回試作品までの金型リードタイムです。量産品の納入は、初回試作品の承認および必要な金型の修正完了後に開始されます。標準的な複雑さの金型については、設計確定から検証済みの量産部品が完成するまで、10~16週間を見込んでください。.

 Japanese
 English
 French
 Spanish
 German
 Portuguese