板金曲げ代とは何ですか?また、なぜ板金加工において重要なのでしょうか?メーカーは板金部品の曲げ代をどのように計算するのでしょうか?曲げ代と板金曲げ控除の違いは何ですか?板金曲げにおけるK係数は、部品の最終寸法にどのような影響を与えるのでしょうか?
板金の曲げ余裕とは、曲げ加工の際に素材が伸びる量を算出したものです。これは、板金部品を成形する前に必要な正確な展開図のサイズを決定するものです。曲げ角度、板厚、曲げ半径、およびK係数を考慮することで、製造業者は曲げ加工後の部品の最終寸法を正確に予測し、コストのかかる製造ミスを回避することができます。.
金属の変形により完成部品の全長が変化するため、曲げ代を正確に計算することが不可欠です。プロの板金加工業者は、曲げ加工後も板金部品が設計仕様を満たすよう、正確な計算式や技術データを活用しています。.
板金曲げ代とは何ですか?
板金の曲げ余裕とは、板金を曲げる際に中立軸領域に必要な追加の材料長さを指します。平らな金属板を曲げると、外面は伸び、内面は圧縮されます。中立軸の位置は比較的変化しないため、この軸に沿った長さが実際の曲げ余裕を決定します。.
簡単に言えば、曲げ代とは、最終的な成形部品が設計通りの寸法になるよう、曲げ加工の前に必要な平板の量を技術者が計算するためのものです。.
精密部品を製造するメーカーにとって、正確な計算は専門業務において極めて重要な要素です。 板金加工サービス.
板金加工において曲げ代が重要な理由
曲げ代を誤って計算すると、生産上で重大な問題が生じる可能性があります。わずかな計算ミスでも、部品の寸法誤差、組み付け不良、材料の無駄、さらには追加の加工作業につながる恐れがあります。.
正確な曲げ代を設定することで、製造業者には次のようなメリットがあります:
- 寸法精度を向上させる
- 材料の無駄を減らす
- 一貫性のある部品を製造する
- 試行錯誤による調整を最小限に抑える
- 生産効率の向上
航空宇宙、自動車、電子機器、産業機器などの業界では、部品に厳しい公差が求められることが多いため、精密曲げ加工が必要となります。.
曲げ代計算の理解
曲げ代算出により、曲げ加工によって消費される材料の量が決定されます。一般的に用いられる計算式は次のとおりです:
BA = (π / 180) × 曲げ角度 × (内径 + K係数 × 材料厚さ)
場所:
- BA = 曲げ余裕
- 曲げ角度 = 曲げ部分の角度(度)
- 内側半径 = 曲げ部の内側の半径
- K係数=中性軸の位置
- 材料の厚さ=板金の厚さ
この計算の精度は、適切なK係数を選択し、曲げ時の材料の挙動を理解しているかどうかにかかっています。.
板金曲げ余裕に影響を与える主な要因
最終的な曲げ余裕値には、いくつかの要因が影響します。.
材料の厚さ
厚みのある材料は、曲げ加工の際に異なる程度の伸びが生じるため、通常は別の計算が必要となります。また、アルミニウム、ステンレス鋼、軟鋼も、それぞれの固有の機械的特性により、異なる挙動を示します。.
曲げ半径
内側の曲げ半径は、材料がどれだけ伸びるかに影響を与えます。半径が大きいほど、一般的に曲げ面は滑らかになり、中立軸の位置も変化します。.
曲げ角度
曲げの角度は、必要な材料の量に直接影響します。90度の曲げと45度の曲げでは、余量の計算方法が異なります。.
K係数
K係数は、材料の厚さにおける中性軸の位置を表します。これは、板金曲げの計算において用いられる最も重要な値の一つです。.
板金曲げにおける「K係数」とは何ですか?
板金曲げにおけるK係数とは、中性軸の位置と材料の厚さとの比率のことです。.
その式は次のとおりです:
K係数 = 中立軸距離 ÷ 材料の厚さ
中性軸とは、曲げ加工の際に伸びも圧縮も生じない、板の内部の領域のことです。.
K係数が小さいほど、中性軸は内面に近い位置にあり、K係数が大きいほど、中性軸は材料の中心部または外側の領域に近い位置にあることを示します。.
一般的なK係数の値は、以下の要因によって異なります:
- 素材タイプ
- 曲げ加工法
- 工具
- 曲げ半径
- 製造工程
| 曲げ加工法 | 代表的なK係数の範囲 | 共通出願 |
| エアベンディング | 0.30 – 0.50 | 一般的な製造 |
| 底面曲げ | 0.35 – 0.45 | 高精度部品 |
| 造幣 | 0.40 – 0.50 | 精密成形 |
| 特注金型 | テストの結果次第です | 専用コンポーネント |
板金曲げの差し引きについて解説
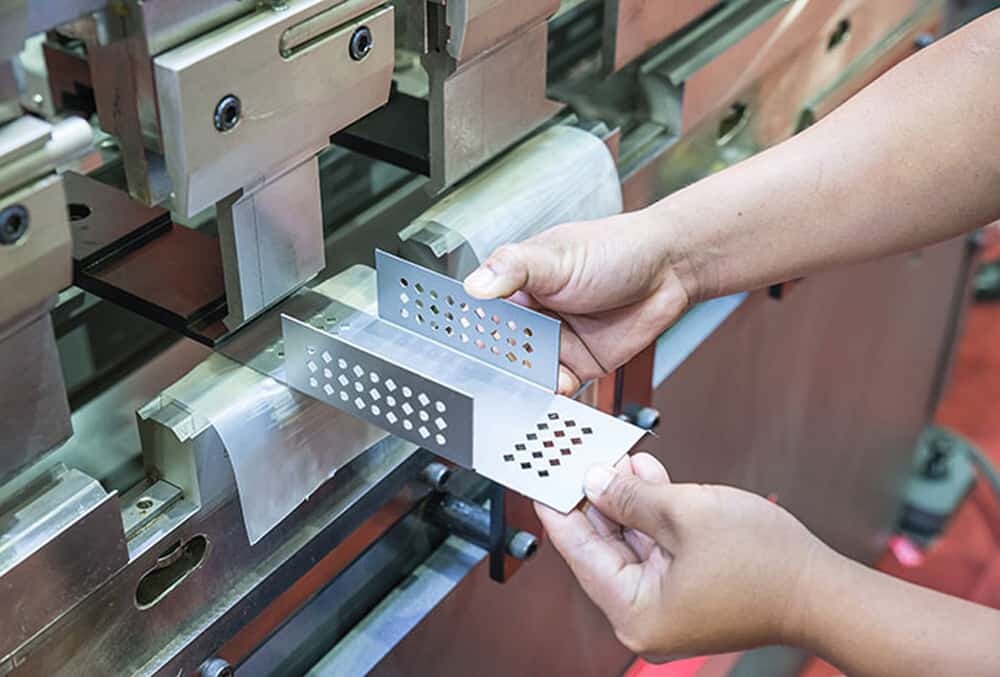
板金の曲げ控除は、展開図の寸法を算出するために用いられるもう1つの手法です。曲げ加算量が曲げによって追加される材料の量を算出するのに対し、曲げ控除はフランジの総寸法から差し引かれる量を決定するものです。.
その関係は次のとおりです:
曲げ分差し引き=フランジ全長-展開図の長さ
曲げ余裕と曲げ減量は、設計者や製造業者がそれぞれの好む設計ワークフローに応じて、いずれも用いられています。.
多くのCADソフトではこれらの値が自動的に計算されますが、その原理を理解しておくことで、設計者は設計の検証を行い、製造上の問題を回避することができます。.
曲げ余裕と曲げ引きの違い
これらの用語は密接に関連していますが、それぞれ異なる目的を果たしています。.
| 特徴 | 曲げ代 | 曲げ控除 |
| 目的 | 追加の曲げ用材料量を計算します | フランジの寸法から除去される材料量を計算します |
| 用途 | 平面パターン作成 | 最終的な寸法調整 |
| 以下の数式に基づく | 曲げ半径、角度、厚さ、K係数 | 外形寸法および曲げ余裕 |
| 一般的なユーザー | エンジニアおよびCAD設計者 | 製造業者および生産チーム |
これら2つの概念を理解することで、メーカーは板金を切断・成形する前に、正確な展開図を作成することができるようになります。.
CNC技術が板金曲げの精度をどのように向上させるか
現代の製造現場では、工学的な計算と最先端のCNC設備を組み合わせることで、一貫した成果を実現しています。.
CNCプレスブレーキでは、次のようなプログラムされたパラメータが使用されます:
- 材料の厚さ
- 曲げ角度
- 工具の選定
- バックゲージの位置
- ベンドのシーケンス
これにより、人為的なミスが減り、再現性が向上します。.
複雑な製造ソリューションを必要とする企業にとって、正確な計算と CNC加工サービス 精密製造に関する包括的なサポートを提供いたします。.
曲げ許容値の計算でよくある間違い
計算に誤りがあると、経験豊富な製造業者であっても問題に直面する可能性があります。.
よくある間違いとしては、次のようなものがあります:
誤ったK係数の使用
材料や曲げ方法によって、必要なK係数が異なる場合があります。検証を行わずに標準値を使用すると、寸法誤差が生じる可能性があります。.
材料特性の無視
金属の種類によって、成形時の挙動は異なります。アルミニウム、ステンレス鋼、および鋼では、それぞれ異なる調整が必要になる場合があります。.
曲げ半径の選択ミス
半径が間違っていると、中性軸の位置が変わり、最終的な寸法に影響を及ぼす可能性があります。.
プロトタイプ部品のテストを行わない
大規模生産に先立ち、試作による試験を行うことで、計算結果の検証や、多額の損失につながるミスを未然に防ぐことができます。.
メーカーはしばしば CNCプロトタイピングサービス 生産に移行する前に設計の妥当性を確認するため。.
曲げ代計算の実例
ある板金部品について、以下の条件があると仮定する:
- 曲げ角度:90度
- 材料の厚さ:2 mm
- 内径:3 mm
- K係数:0.4
次の式を用いて:
BA = (π / 180) × 90 × (3 + 0.4 × 2)
BA = 1.5708 × (3 + 0.8)
BA = 1.5708 × 3.8
BA ≈ 5.97 mm
つまり、曲げ部分には約5.97 mmの材料が必要となります。.
実際の機械の設定、治具、および材料の挙動によっては、正確な値が異なる場合があります。.
より良い曲げ加工結果を得るための板金設計の改善
設計上の配慮は、製造効率を大幅に向上させることができます。.
エンジニアは以下の点を考慮すべきです:
- 適切な曲げ半径
- 適切な材料の選定
- 適切な曲げ間隔
- 現実的な許容差
- 製造上の制約
設計の初期段階での最適化により、製造上の課題を軽減し、完成品の品質を向上させることができます。.
設計支援や製造指導が必要なプロジェクトについては、専門の 受注生産サービス コンセプトを、本番環境で利用可能なコンポーネントへと具現化するお手伝いができます。.
最終的な感想
板金の曲げ余量は、平らな素材がどれほど正確に曲げ加工された完成部品へと変形するかを決定づけるため、精密加工における基本的な概念です。.
板金曲げにおける曲げ代(ベンドアローワンス)の計算、板金曲げによる寸法減少、およびK係数を理解することで、エンジニアや製造業者は、廃棄物や製造上のミスを削減しつつ、正確な部品を製造することが可能になります。.
適切な計算、高度なCNC設備、そして経験豊富な製造プロセスを駆使することで、企業は幅広い業界向けに信頼性の高い板金部品を製造することができます。.
よくある質問
板金曲げの余裕とは何ですか?
板金の曲げ余裕とは、曲げ加工時の伸びを考慮して追加される材料の量のことです。これにより、製造業者は板金部品を成形する前に、正しい展開図のサイズを算出することができます。.
曲げ代はどのように計算されますか?
曲げ代は、曲げ角度、内径半径、材料厚さ、およびK係数を用いて算出されます。この式は、曲げ加工中の材料の中立軸に沿った長さを推定するものです。.
「曲げ代」と「曲げ減」の違いは何ですか?
「曲げ加算」は曲げによって追加される材料量を算出し、「曲げ控除」はフランジの寸法から差し引かれる量を算出します。どちらの方法も、正確な展開図を作成するのに役立ちます。.
板金曲げ加工において、K係数はなぜ重要なのでしょうか?
K係数は、材料内部の中性軸の位置を決定します。正しいK係数を用いることで、曲げ計算の精度が向上し、最終的な寸法が正確になります。.
CNC工作機械は板金曲げの精度を向上させることができるか?
はい、CNC制御の曲げ加工機は、角度、位置決め、治具、および生産パラメータを制御することで、再現性を向上させます。これにより、製造業者は一貫した成果を得ることができます。.
Yicen精密エンジニアリングチームによる執筆。. 当社は、自動車、医療、半導体分野のお客様向けに精密部品を加工し、公差管理と品質工学に10年以上にわたり取り組んできました。 Yicen Precisionは深センで300台以上の工作機械を稼働させており、ISO 9001:2015、ISO 13485、ISO 14001、およびIATF 16949の認証を取得しています。また、CMMおよびXRFを用いた検査を実施しています。当社の 高精度CNC加工サービス または 当社のエンジニアまでお問い合わせください.

 Japanese
 English
 French
 Spanish
 German
 Portuguese