“Glatte Oberfläche” auf einer Zeichnung sagt nichts aus. Ein Zerspaner interpretiert dies als Ra 3,2, ein anderer als Ra 0,4, und die Preisangebote können meilenweit auseinanderliegen. Eine Tabelle zur Oberflächenrauheit macht Schluss mit diesem Rätselraten. Sie wandelt ein Gefühl in eine Zahl um, nach der die Werkstatt bearbeiten und der Prüfer kontrollieren kann. In der Medizin ist dies sogar noch wichtiger. Eine Knochenschraube, ein chirurgischer Griff und ein Pumpengehäuse kommen in sehr unterschiedlichen Bereichen zum Einsatz, daher benötigt jedes Teil seine eigene Oberflächenbeschaffenheit. Nachfolgend finden Sie die Ra-Werte, die wir am häufigsten sehen, welche Kosten damit verbunden sind und wie man sie in einer Zeichnung angibt.
Warum die Oberflächenbehandlung nicht nur eine Frage der Ästhetik ist
Aus medizinischer Sicht spielt die Oberflächenstruktur eine wichtige Rolle. Raue Oberflächen sind ein Nährboden für Bakterien und Reinigungsrückstände. Sie führen zu einem schnelleren Verschleiß der Kontaktteile. Außerdem können sie Ermüdungsrisse an allen Teilen verursachen, die tausende Male gebogen werden.
Dann gibt es da noch eine kuriose Wendung. Manche Implantate benötigen eine raue, strukturierte Oberfläche, damit der Knochen Halt findet. Ist diese zu glatt, stellt das einen Mangel dar.
“So glatt wie möglich” ist also das falsche Ziel. Jeder weitere Verfeinerungsschritt bedeutet zusätzlichen Maschinenzeit-, Werkzeug- und Prüfaufwand. Die richtige Oberflächenbeschaffenheit schützt sowohl den Patienten als auch das Budget.
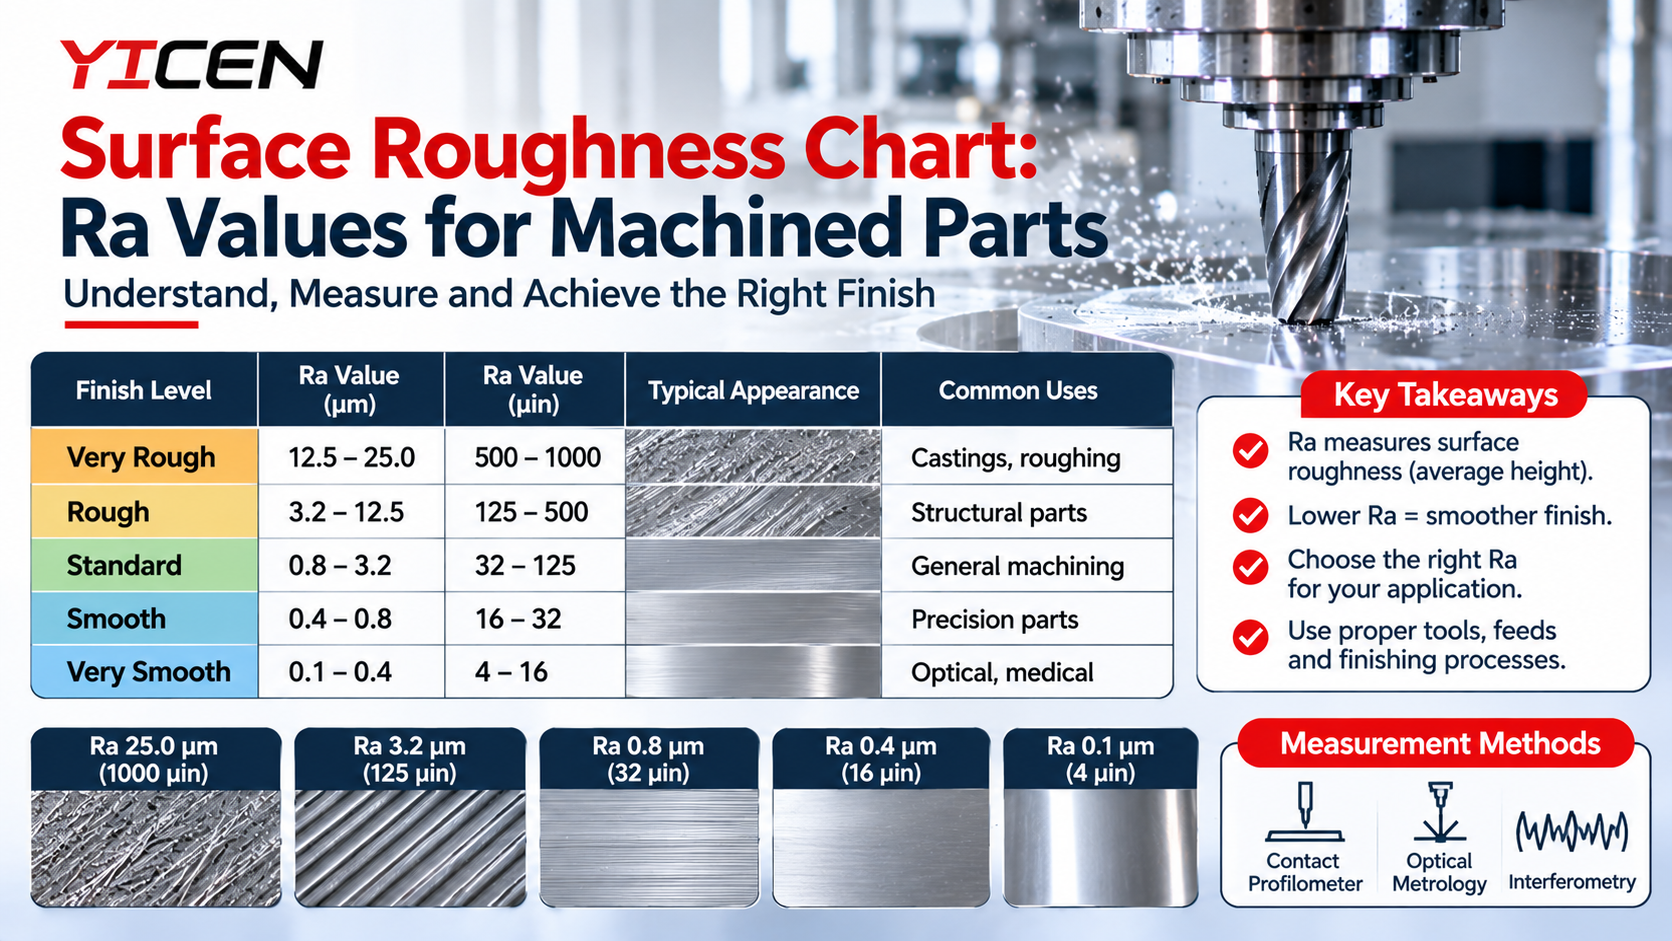
Eine Tabelle zur Oberflächenrauheit von CNC-Teilen
Ra ist die durchschnittliche Höhe der Erhebungen und Vertiefungen entlang einer Messlinie. Der Wert wird in der Regel in Mikrometern (µm) oder Mikrozoll (µin) angegeben. Stellen Sie sich die typische Größe der Unebenheiten auf der Oberfläche vor. Je niedriger der Wert, desto glatter die Oberfläche.
Betrachten Sie die Tabelle als Ausgangspunkt. Die tatsächlichen Ergebnisse hängen vom Material, dem Zustand der Werkzeuge und der Einstellung ab.
| Prozess | Typischer Ra-Wert (µm) | Typischer Ra-Wert (µin) |
|---|---|---|
| Grobfräsen oder -drehen | 3.2 – 6.3 | 125 – 250 |
| Standard-CNC-Bearbeitung | 1.6 – 3.2 | 63 – 125 |
| Feinschliffschnitte | 0.8 – 1.6 | 32 – 63 |
| Präzisionsbearbeitung | 0.4 – 0.8 | 16 – 32 |
| Schleifen | 0.2 – 0.8 | 8 – 32 |
| Polieren oder Läppen | 0.05 - 0.2 | 2 – 8 |
Beachten Sie, wie die Kosten unter Ra 0,8 sprunghaft ansteigen. Ein normaler Endbearbeitungsdurchgang reicht dort nicht mehr aus, und ein zweiter Arbeitsschritt kommt hinzu.
Ra-Oberflächenqualitätsziele nach Bauteiltyp
Jedes Geschäft hat ein Gespür dafür, in welche Baugruppenfamilie die einzelnen Teile einzuordnen sind. Dabei handelt es sich um allgemeine Richtwerte, nicht um feste Regeln. Ihr Gerätestandard oder die Kundenspezifikation haben stets Vorrang.
- Gehäuse und Abdeckungen: Ra 1,6 bis 3,2 µm. Sie müssen sauber aussehen und gut abdichten, kein Spiegel sein.
- Griffe und Gehäuse von Instrumenten: Ra 0,8 bis 1,6 µm, oft gefolgt von einem Perlstrahlverfahren oder einer Passivierung, um ein gleichmäßiges Erscheinungsbild zu erzielen.
- Medienberührende Flächen: Ra 0,4 bis 0,8 µm, was die Reinigung und den Durchfluss erleichtert.
- Gleit- oder Lagerflächen an Implantaten: Ra 0,1 µm oder feiner, in der Regel durch Schleifen und Polieren.
Auch Ihr angestrebtes Ra-Oberflächenfinish ändert sich nach der Bearbeitung. Eloxieren, Passivieren und Elektropolieren verändern die Oberflächenstruktur jeweils geringfügig. Sehen Sie sich die verfügbaren Optionen an Oberflächenveredelungen bevor Sie eine Zahl in der Zeichnung festlegen.
Ra vs. Rz: Gleiche Oberfläche, ganz andere Geschichte
Ra bildet einen Durchschnittswert. Ein einziger tiefer Kratzer kann sich hinter einer Zahl verbergen, die auf den ersten Blick in Ordnung erscheint. Rz misst den Abstand zwischen dem höchsten Gipfel und dem tiefsten Tal über eine Abtastlänge hinweg und erfasst so diese Ausreißer. Bei europäischen und internationalen Drucken wird häufig Rz verwendet. Bei nordamerikanischen Drucken wird eher Ra bevorzugt.
Wenn Sie Ra und Rz miteinander vergleichen, sollten Sie keine exakte Umrechnung erwarten. Oft heißt es, Rz sei vier- bis siebenmal so hoch wie Ra, doch das hängt von der Oberfläche ab. Wenn auf dem Druckauftrag „Rz“ angegeben ist und Ihre Werkstatt „Ra“ angibt, fragen Sie vor dem Schneiden nach, welcher Wert maßgeblich ist. Diese eine Frage kann eine zurückgewiesene Charge retten.
Warum sich die Oberflächenrauheit bearbeiteter Oberflächen verändert
Im ersten Schritt ist es einfach, einen bestimmten Wert zu erreichen. Im fünfhundertsten Schritt diesen Wert beizubehalten, ist die eigentliche Herausforderung. Die Oberflächenrauheit von bearbeiteten Oberflächen weicht aus einigen typischen Gründen ab:
- Werkzeugverschleiß. Eine stumpfe Klinge verschmiert, anstatt zu schneiden, und Ra steigt empor.
- Vorschub und Nasenradius. Ein langsamerer Vorschub und ein größerer Radius führen in der Regel zu einer feineren Oberflächenqualität.
- Vibration. Lange Werkzeuge und dünne Wände führen zu Vibrationen, die sich durch keine Änderung des Vorschubs beheben lassen.
- Chips. Nachgeschnittene Chips zerkratzen die Oberfläche.
- Material. Edelstahl, Titan und Kobalt-Chrom lassen sich jeweils unterschiedlich bearbeiten.
Gute Geschäfte führen frühzeitig und regelmäßig Messungen durch. Zu Beginn, in der Mitte und am Ende – und sie notieren die Werte. Kunden aus dem medizinischen Bereich erwarten diese Dokumentation ohnehin.
Wenn Schleifen bessere Ergebnisse liefert
Manche Oberflächenqualitäten lassen sich mit einem Schneidwerkzeug nicht erzielen. Wenn eine ebene Fläche eine Rauheit von Ra 0,4 oder besser sowie eine hohe Ebenheit aufweisen muss, Flachschleifen Das geht schneller und ist weniger risikobehaftet als wiederholtes Fräsen. Wir setzen diese Methode häufig bei Dichtflächen, Halterungen und Instrumententeilen ein.
Auch das Material spielt eine Rolle. Aluminium kann direkt nach der Fertigung schon toll aussehen, allerdings beeinflussen die gewählte Legierung sowohl die Kosten als auch das Ergebnis. Unser Leitfaden zu Aluminium 6061 im Vergleich zu 7075 zeigt, wie sich die einzelnen Komponenten verhalten, wenn man auf eine hochwertige Verarbeitung Wert legt. Dieselbe Denkweise hilft den Geräteherstellern in der Automatisierungsbranche, wo Labor- und Produktionsgeräte häufig denselben medizinischen Anforderungen an Sauberkeit und Wiederholgenauigkeit genügen müssen.
Maßnahmen, die die Kosten niedrig halten
Einige Gewohnheiten sorgen für hohe Qualität und niedrige Preise:
- Füge „Ra“ nur dort ein, wo es für die Funktion erforderlich ist. Den Rest kannst du in einer allgemeinen Anmerkung festhalten.
- Geben Sie die Einheit an. „Ra 0,8“ steht für Mikrometer, sofern in der Druckausgabe nichts anderes angegeben ist.
- Geben Sie bei kritischen Teilen die Messmethode und die Stichprobenlänge an.
- Trennen Sie kosmetische Bereiche von funktionalen Bereichen.
- Sprechen Sie mit Ihrem Zerspanungsfachmann, bevor die Konstruktion endgültig festgelegt wird.
Wir haben beobachtet, wie der Preis eines Teils um etwa ein Drittel gefallen ist, weil auf der Zierfläche eine überflüssige „Ra 0,4“-Angabe entfernt wurde.
Senden Sie uns die Zeichnung
Sie sind sich nicht sicher, wo Ihr Bauteil zum Einsatz kommt? Schicken Sie uns die Zeichnung und beschreiben Sie uns die Funktion des Bauteils. Wir schlagen Ihnen eine geeignete Oberflächenbehandlung vor, ohne dass Sie zu viel ausgeben müssen. Mehr dazu erfahren Sie hier Über unser Unternehmen und wie wir mit Stellenangeboten im medizinischen Bereich umgehen. Wenn Sie bereit sind, Senden Sie uns Ihre Dateien, und wir erstellen Ihnen auf der Grundlage Ihrer Oberflächenrauheitskurve ein Angebot. Wenn Sie weitere Anleitungen wie diese suchen, stöbern Sie doch einmal in unserem Blog.
Häufig gestellte Fragen
Was bedeutet „Ra“ bei der Oberflächenbeschaffenheit?
Ra steht für den Rauheitsmittelwert. Es handelt sich dabei um die mittlere Höhe der Erhebungen und Vertiefungen auf einer Oberfläche, angegeben in Mikrometern oder Mikrozoll. Ein niedrigerer Ra-Wert bedeutet eine glattere Oberfläche.
Welcher Ra-Wert gilt als Standard für CNC-bearbeitete Teile?
Die meisten gängigen CNC-Teile verlassen die Maschine mit einer Oberflächenrauheit von Ra 1,6 bis 3,2 µm. Eine Tabelle zur Oberflächenrauheit zeigt, bei welchen Werten eine zusätzliche Nachbearbeitung erforderlich ist und zusätzliche Kosten anfallen.
Wie misst man die Oberflächenrauheit?
In den meisten Betrieben wird ein Stiftprofilometer über das Bauteil geführt und der Ra-Wert direkt abgelesen. Optische und Laser-Messgeräte eignen sich für empfindliche Oberflächen, und Vergleichsplatten ermöglichen eine schnelle visuelle Überprüfung.
Ist ein niedrigerer Ra-Wert immer besser?
Nein. Sehr glatte Oberflächen sind teurer und können bei manchen Implantaten die Haftung der Beschichtung oder das Knochenwachstum beeinträchtigen. Wählen Sie die Qualität, die für die jeweilige Funktion erforderlich ist.
Lässt sich durch Schleifen eine feinere Oberflächengüte erzielen als durch Fräsen?
Ja. Beim Schleifen werden üblicherweise Ra-Werte von 0,2 bis 0,8 µm erreicht, beim Polieren sind die Werte noch feiner. Beim Fräsen lassen sich ähnliche Werte erzielen, allerdings ist dieser Vorgang in der Regel zeitaufwendiger und mit einem höheren Risiko verbunden.