
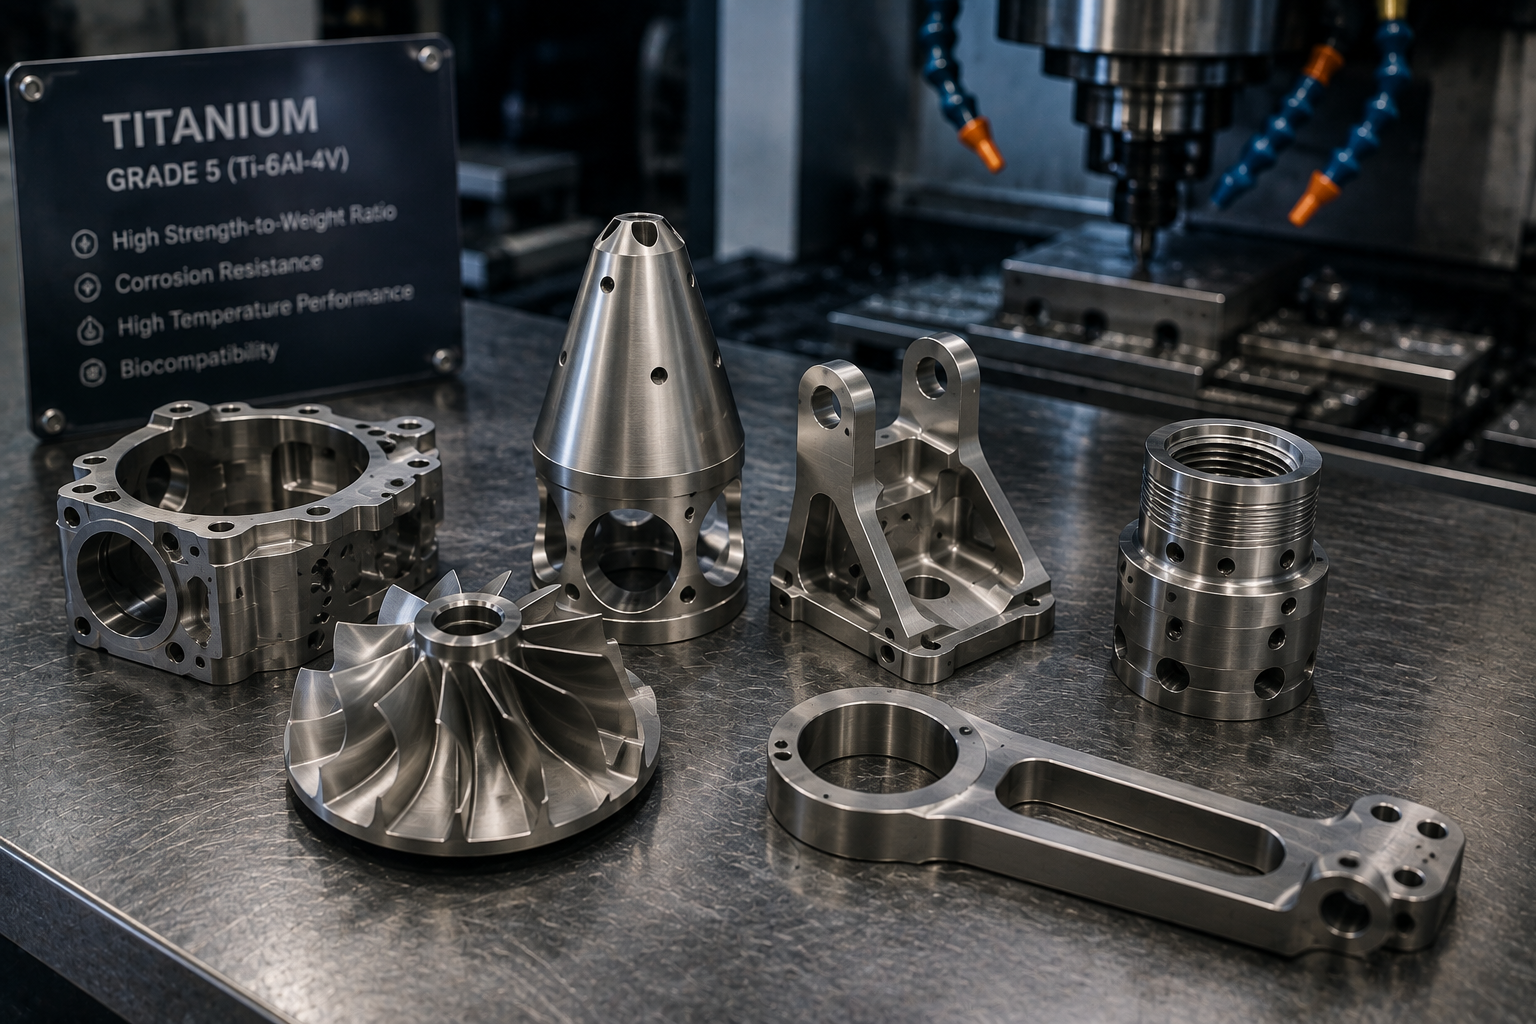
Titan lässt sich ganz anders bearbeiten als Stahl. Es wird heiß, verfestigt sich schnell durch Kaltverformung und verschleißt die Werkzeuge, wenn man die Drehzahl zu hoch ansetzt. Die Lösung: niedrige Oberflächengeschwindigkeit, hoher Vorschub, reichlich Kühlmittel und scharfe Hartmetallwerkzeuge. Wenn man es richtig macht, erhält man Teile mit einem Festigkeits-Gewichts-Verhältnis, an das Aluminium nicht heranreicht, und einer Toleranz von ±0,005 mm. Unten: die Werkstoffsorten, die Zerspanungsdaten und die konstruktiven Maßnahmen, die dafür sorgen, dass Titan sowohl die Spezifikationen als auch das Budget einhält.
Titan sieht auf dem CAM-Bildschirm ganz einfach aus. Doch in der Praxis macht es einem das Leben schwer. Es wiegt nur halb so viel wie Stahl, hat aber ungefähr die gleiche Festigkeit – genau deshalb wird es in der Luft- und Raumfahrt sowie in der Medizin immer wieder eingesetzt. Aber hier ist der Haken, den niemand spürt, bis die Späne fliegen: Titan leitet Wärme kaum. Die Wärme, die man an der Schneide erzeugt, kann nirgendwo hin. Sie sammelt sich im Werkzeug an. Ich habe einmal beobachtet, wie ein brandneuer Hartmetall-Schaftfräser in weniger als vier Minuten von scharf zu Schrott wurde – nur weil jemand die Vorschub- und Drehzahlwerte für Aluminium übernommen hatte. Wenn Sie Titan so bearbeiten wie 6061, verbrennen Sie Ihre Werkzeuge, verursachen Rattern an den Wänden und verfehlen Ihre Toleranzen schon vor der Mittagspause. Das ist die Zusammenfassung, von der ich mir wünschte, dass mehr Einkäufer sie lesen würden, bevor sie eine Ti-6Al-4V-Zeichnung für ein Angebot einreichen.
Was macht Titan so schwer zu bearbeiten?
Titan stellt aufgrund dreier Eigenschaften eine Herausforderung dar: Die Wärme konzentriert sich an der Schneide, anstatt über den Span abgeführt zu werden, das Werkstück biegt sich unter dem Druck des Werkzeugs, und das Metall reagiert bei hohen Temperaturen mit dem Werkzeug. Die Folge sind eine kurze Standzeit des Werkzeugs und eine raue Oberflächenqualität, sofern man die Schnittgeschwindigkeit nicht niedrig hält.
Warum ist das so mühsam? Hauptsächlich aus drei Gründen. Erstens: Wärme. Titan leitet Wärme mit etwa 7 W/m·K, was etwa einem Drittel der Wärmeleitfähigkeit von Stahl entspricht, sodass der Span die Wärme nicht abführen kann und die Schneide einfach überhitzt. Zweitens: Es biegt sich. Ein niedriger Elastizitätsmodul bedeutet, dass sich das Werkstück unter dem Druck des Werkzeugs verbiegt, und dünne Wände weichen ab und vibrieren, anstatt sauber geschnitten zu werden. Drittens ist es chemisch anspruchsvoll. Bei Schneidtemperaturen schweißt es sich an die Schneide, und diese aufgeraute Kante zerreißt die Oberfläche beim Schleifen. Hinzu kommt noch die Kaltverfestigung. Lässt man das Werkzeug auch nur einen Moment lang reiben oder verweilen, härtet die Oberfläche aus, sodass der nächste Schnitt gegen ein zäheres Material ankämpft als der vorherige. Deshalb scheitern zaghafte, federleichte Schnitte oft schlimmer als aggressive.
Titan-Güten, die Sie tatsächlich bearbeiten können
Die meisten Aufträge fallen auf eine Handvoll Güteklassen zurück. Kommerziell reines Titan lässt sich leichter bearbeiten, büßt jedoch an Festigkeit ein. Die legierten Sorten, allen voran Ti-6Al-4V, sind fester und kommen in fast allen lasttragenden Bauteilen zum Einsatz. Die Güteklasse 5 ist das Arbeitstier, und ehrlich gesagt macht sie den Großteil unseres Materials aus. Wenn in einer Zeichnung „medizinisch“ oder „Implantat“ steht, ist stattdessen mit der Güteklasse 23 zu rechnen. Die chemische Zusammensetzung ist mehr oder weniger dieselbe, nur reiner, und die Bearbeitbarkeit ist in etwa gleich – lassen Sie sich also nicht von der unterschiedlichen Nummer abschrecken.
| Klasse | Allgemeiner Name | Hauptmerkmal | Typische Verwendung | Bearbeitbarkeit |
| Klasse 2 | CP Titan | Korrosionsbeständig, duktil | Chemie, Schiffsausrüstung | Gut |
| Klasse 5 | Ti-6Al-4V | Hohes Verhältnis von Festigkeit zu Gewicht | Luft- und Raumfahrt, medizinische Implantate | Mäßig |
| Klasse 23 | Ti-6Al-4V ELI | Besonders geringe interstitielle Permeabilität, biokompatibel | Chirurgische Implantate | Mäßig |
| Klasse 9 | Ti-3Al-2,5V | Schweißbar, Rohre | Rohrteile für die Luft- und Raumfahrt, Fahrradrahmen | Messe |
Wählen Sie zunächst die für die Aufgabe geeignete Materialgüte aus und planen Sie dann die Zerspanungsstrategie entsprechend den Gegebenheiten. Benötigen Sie Hilfe bei der Auswahl des richtigen Werkstoffs für die jeweilige Anwendung? Unser Materialübersicht zeigt, was wir im Regal aufbewahren.
Der Vorteil: Warum Ingenieure sich immer wieder für Titan entscheiden
Die Leute beschweren sich über den Preis und die langen Zykluszeiten, und dann entscheiden sie sich trotzdem dafür, denn bei den richtigen Bauteilen kommt nichts anderes auch nur annähernd heran. Das Verhältnis von Festigkeit zu Gewicht ist das Argument, das jeder kennt: Ti-6Al-4V erreicht fast 900 MPa bei etwa 60 Prozent der Dichte von Stahl, sodass eine Flugzeughalterung Gewicht einspart, ohne an Tragfähigkeit einzubüßen. Die Korrosionsbeständigkeit ist weniger bekannt, aber ebenso real. Titan bildet eine stabile Oxidschicht, die Meerwasser, Chloride und die meisten Säuren abweist – deshalb kommt es in der Schifffahrt und bei Bohrlochausrüstung zum Einsatz, wo Edelstahl Lochfraß entwickeln und auslaufen würde. Und der Körper verträgt es einfach, weshalb orthopädische Implantate und Zahnstifte stark darauf setzen. Letzteres ist der Grund, warum die Dokumentation – einschließlich unseres ISO 13485-Prozesses – genauso wichtig ist wie das Bauteil selbst.
Welche Schnittparameter eignen sich am besten für Titan?
Halten Sie die Oberflächengeschwindigkeit niedrig und den Vorschub hoch. Bei der Bearbeitung von Ti-6Al-4V mit Hartmetall sollten Sie mit einer Geschwindigkeit von etwa 30 bis 60 m/min beginnen und einen Vorschub wählen, der groß genug ist, um einen dicken Span zu gewährleisten. Verwenden Sie dabei eine Flutkühlung mit scharfen Werkzeugen und einem konstanten Vorschub, damit die Schneide niemals an einer Stelle verweilt und die Oberfläche unter sich selbst verhärtet.
Nun zu dem, was die Leute eigentlich interessiert: die Schnittdaten. Das sind Richtwerte, keine unumstößlichen Regeln. Die Steifigkeit Ihrer Maschine, die Beschichtung Ihres Werkzeugs, die Form Ihres Werkstücks – all das beeinflusst den zulässigen Bereich. Fangen Sie vorsichtig an und erweitern Sie den Bereich erst, wenn sich der Schnitt als stabil erwiesen hat. Eine Regel ist jedoch wichtiger als alle Zahlen im Handbuch: Lassen Sie das Werkzeug niemals schleifen.
| Parameter | Stahl (Referenz) | Titan Ti-6Al-4V | Warum sich das ändert |
| Schnittgeschwindigkeit | 100–200 m/min | 30–60 m/min | Wärme am Rand begrenzen |
| Vorschub pro Zahn | 0,05–0,15 mm | 0,10–0,20 mm | Ein dickerer Chip leitet die Wärme ab |
| Kühlmittel | Optional | Hochdruckflut | Kühlt die Schneide, entfernt Späne |
| Werkzeugmaterial | Hartmetall/HSS | Scharfes Hartmetall, AlTiN | Hitzebeständig und abriebfest |
| Radialer Eingriff | Bis zu 50%+ | 10-30% (Schruppbearbeitung) | Verursacht Verschleiß am Werkzeug |
Fahren Sie die Fräse hoch, halten Sie den Vorschub konstant und fahren Sie langsam in die Einschnittstelle ein. Bei den anspruchsvolleren Titanarbeiten lassen wir sie laufen auf Mehrachsiges CNC-Fräsen damit das Werkzeug während des gesamten Arbeitsvorgangs im richtigen Winkel bleibt.
Konstruktionsregeln, die Titanbauteile erschwinglich halten
Die Hälfte der Kosten für ein Titanbauteil wird bereits im CAD festgelegt, noch bevor auch nur ein Span in der Spänewanne landet. Daher sind einige wenige Konstruktionsentscheidungen wichtiger als alles, was der Zerspaner später tut. Verzichten Sie auf dünne, hohe Wände – Titan verbiegt sich, und es kommt zu Ruckeln. Halten Sie die Wandhöhe daher unter etwa dem Fünfzehnfachen der Dicke. Verleihen Sie Innenecken einen echten Radius, der zu einem Standardwerkzeug passt, denn scharfe Innenecken erfordern winzige Fräser, die schnell brechen und klappern. Lockern Sie alle Toleranzen, die die Funktion nicht unbedingt benötigt, da jede verschärfte Dezimalstelle hier die Zykluszeit um 20 bis 40 Prozent verlängern kann. Und legen Sie die Oberflächenbehandlung frühzeitig fest – eloxieren, passivieren, perlstrahlen oder was auch immer –, damit bei der Bearbeitung das richtige Rohmaterial übrig bleibt. Unsere Optionen zur Oberflächenveredelung die üblichen Einsätze in den Bereichen Medizin und Luft- und Raumfahrt abdecken. Noch etwas: Wenn Ihr letzter Teil Aluminium, kopieren Sie nicht einfach nur das Design. Aluminium verzeiht dünne Wände und scharfe Kanten. Titan hingegen nicht.
Häufige Fehler bei der Titanbearbeitung und wie man sie vermeidet
Wenn bei einem Titanbauteil etwas schiefgeht, liegt fast immer einer von vier Gründen vor, und die Behebung geht in der Regel schnell, sobald man das Anzeichen erkennt. Verbrannte oder verfärbte Oberfläche? Die Drehzahl ist zu hoch oder das Kühlmittel gelangt nicht bis zur Schneide – also Drehzahl senken und den Druck erhöhen. Das Werkzeug verschleißt vorzeitig? Das liegt an einer durch Hitze und Festfressen entstandenen Aufschleifkante – nehmen Sie also einen schärferen, beschichteten Fräser und erhöhen Sie den Vorschub, um den Span dick zu halten. Vibrationen an den Wänden deuten darauf hin, dass sich etwas verbiegt – fügen Sie daher eine Stütze hinzu, beseitigen Sie den Überhang oder verringern Sie den radialen Eingriff. Und eine Oberfläche, die sich einfach nicht glätten lässt, ist eine durch ein stumpfes Werkzeug entstandene, kaltverfestigte Schicht – wechseln Sie also den Schneideinsatz und vermeiden Sie erneut, dass das Werkzeug zu lange an einer Stelle verweilt.
Das Fazit zur CNC-Bearbeitung von Titan
Titan belohnt Disziplin und nichts anderes. Verringern Sie die Oberflächengeschwindigkeit. Führen Sie das Werkzeug so kräftig zu, dass der Span die Wärme abführt. Fluten Sie die Schneide. Lassen Sie ein stumpfes Werkzeug niemals stillstehen und reiben. Wenn Sie das beherzigen, erhalten Sie Bauteile, die leicht, fest, korrosionsbeständig und biokompatibel sind und eine Festigkeit aufweisen, die die Anforderungen der meisten Anwendungen bei weitem übersteigt.
Drei Schritte für heute: Legen Sie Ihre Toleranz fest, bevor Sie den Druck freigeben, entfernen Sie alles, was die Funktion nicht benötigt, und passen Sie Ihre Innenradien an die tatsächlichen Werkzeuge an.
Haben Sie gerade ein Titanbauteil im CAD? Schicken Sie uns die Datei, und unsere Ingenieure weisen Sie auf mögliche Risiken bei der Bearbeitbarkeit hin, bevor Sie sich festlegen. Sofortiges Angebot einholen oder laden Sie Ihren Entwurf hoch, um eine DFM-Prüfung von einem Betrieb durchführen zu lassen, der jede Woche Ti-6Al-4V zuschneidet.
Häufig gestellte Fragen
Lässt sich Titan schwerer bearbeiten als Edelstahl?
Ja, und zwar nicht zu knapp. Es leitet Wärme weitaus schlechter als Edelstahl, sodass sich die Wärme direkt an der Schneide staut und die Werkzeuge zermürbt. Kommt dann noch die Kaltverfestigung hinzu und ein Metall, das mit dem Werkzeug reagiert, muss man es am Ende vielleicht nur mit einem Drittel der Geschwindigkeit von Stahl bearbeiten – mit voller Kühlmittelzufuhr und scharfem Hartmetall –, nur um die Schneide intakt zu halten.
Welche Toleranzen können bei Titanbauteilen eingehalten werden?
Bei den meisten funktionalen Merkmalen beträgt die Standardtoleranz ±0,005 mm. Mit mehrachsigen Aufbauten erreichen wir bei der kritischen Geometrie eine Toleranz von ±0,025 mm. Eine noch engere Toleranz ist zwar möglich, hat aber ihren Preis, da jede weitere Dezimalstelle die Zykluszeit bei der Titanbearbeitung um weitere 20 bis 40 Prozent verlängern kann.
Welche Titanlegierung sollte ich für ein stabiles, leichtes Bauteil wählen?
Standardmäßig Ti-6Al-4V, Güteklasse 5. Eine Zugfestigkeit von fast 900 MPa bei etwa 60 Prozent der Dichte von Stahl – genau das ist der Grund, warum man sich dafür entscheidet. Sie fertigen ein medizinisches Implantat? Wechseln Sie zu der Güteklasse 23. Sauberere Chemie, biokompatibel und fast identisch zu bearbeiten – Ihr Fertigungsprozess bleibt also unverändert.
Warum ist die Bearbeitung von Titanbauteilen teurer?
Teures Metall, niedrige Schnittgeschwindigkeiten, starker Werkzeugverschleiß. Die Zykluszeiten sind lang und der Werkzeugverbrauch hoch. Die gute Nachricht ist: Sie haben vieles davon selbst in der Hand: Lockern Sie die Toleranzen, die keine Rolle spielen, vergrößern Sie Ihre Innenradien und verzichten Sie auf dünne, nicht abgestützte Wände – schon sinken die Kosten wieder.
Benötigt Titan bei der CNC-Bearbeitung Kühlmittel?
Fast immer, insbesondere bei Hochdruck-Spülung. Dabei wird die Wärme abgeführt, die der Span nicht aufnehmen kann, und die Späne werden weggespült, bevor sie erneut geschnitten werden. Wenn man Titan trocken bearbeitet, ist das Werkzeug in der Regel schnell unbrauchbar und die Oberfläche verbrennt.
Können Titanbauteile nach der Bearbeitung eloxiert oder weiterveredelt werden?
Das ist möglich. Titan lässt sich passivieren, perlstrahlen und einer Typ-II- oder Typ-III-Eloxierung unterziehen, wobei letztere das farbige Oxid erzeugt, das in Werkstätten zur Kennzeichnung medizinischer Instrumente verwendet wird. Man muss lediglich die Oberflächenbeschaffenheit vor der Bearbeitung festlegen, damit der Werkzeugweg das dafür erforderliche Material zurücklässt.
Über den Autor
Verfasst vom Yicen Precision Engineering-Team. Unsere Ingenieure verfügen über mehr als ein Jahrzehnt praktische Erfahrung in der CNC-Bearbeitung von Titanbauteilen für die Luft- und Raumfahrt, die Medizintechnik und die Industrie. Yicen Precision betreibt in Shenzhen über 300 Maschinen, ist nach ISO 9001:2015, ISO 13485, ISO 14001 sowie IATF 16949 zertifiziert und bearbeitet mehr als 50 Werkstoffe mit Toleranzen von bis zu ±0,005 mm. Jede hier angegebene Zahl spiegelt Parameter wider, die wir tatsächlich in der Produktion anwenden. Entdecken Sie unser CNC-Bearbeitungsdienstleistungen oder Angebot anfordern.





