
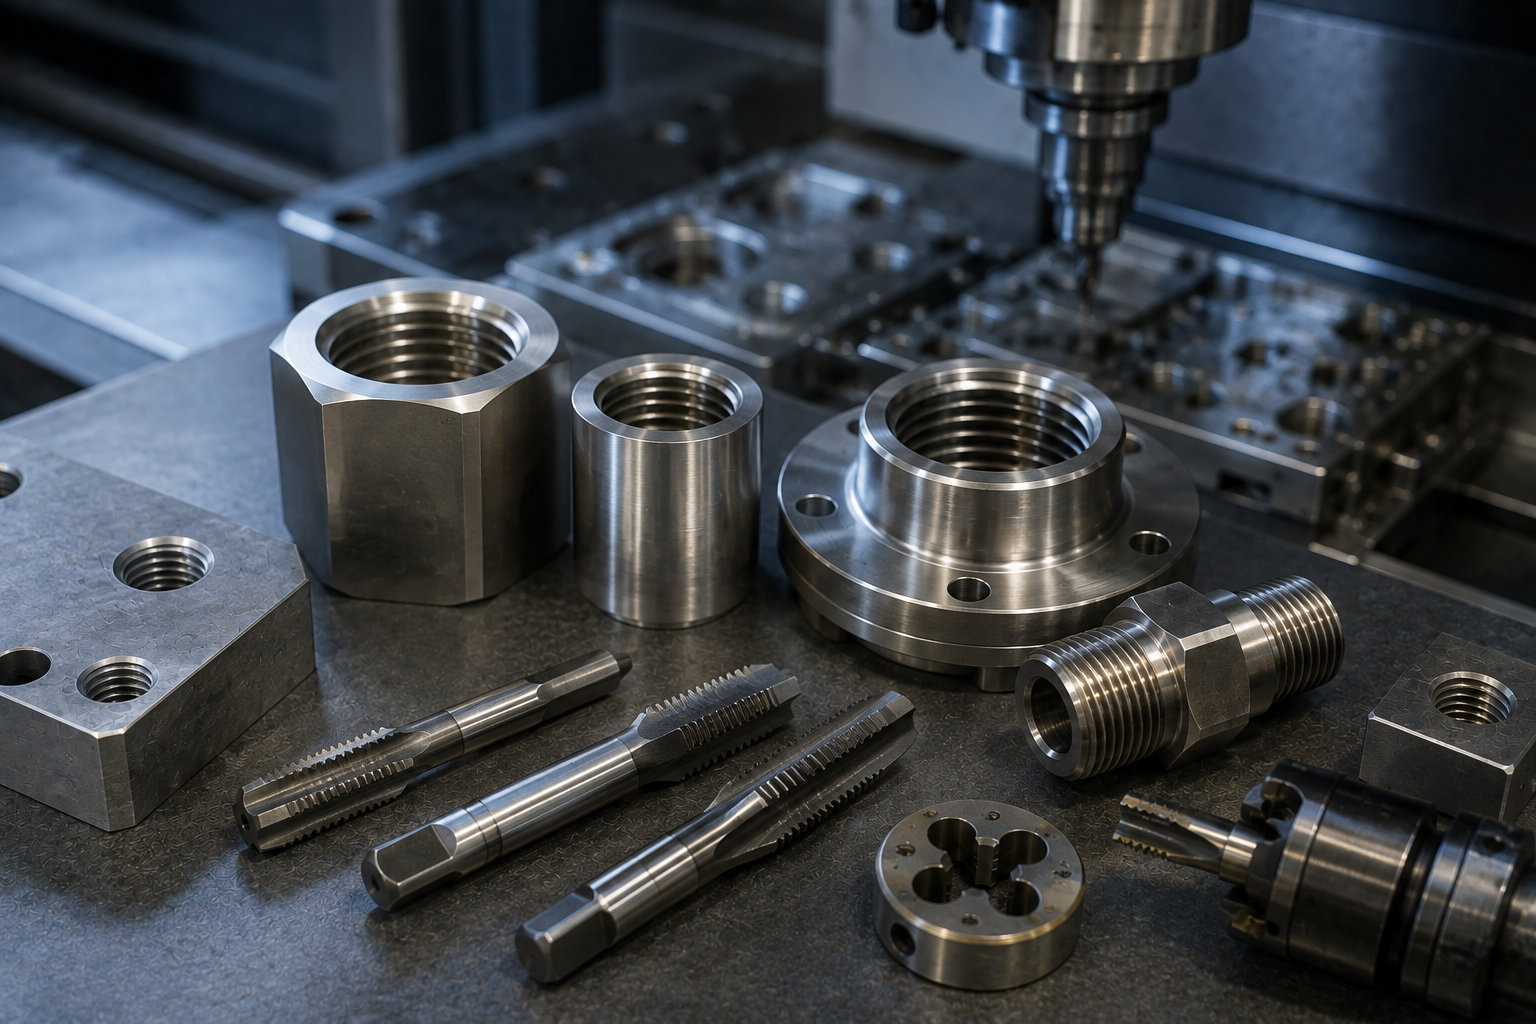
CNC-Gewinde werden durch Gewindeschneiden, Gewindefräsen oder Einpunktdrehen hergestellt. Das Gewindefräsen ist dabei am fehlertolerantesten: Ein Werkzeug deckt viele Größen ab, und ein gebrochenes Werkzeug zieht sich zurück, anstatt sich zu verklemmen. Das Gewindeschneiden ist bei Standardgrößen schnell. Wenn man den Standard, die Klasse und die Bohrungsvorbereitung richtig hinbekommt, halten die Gewinde. Werden diese Punkte nicht beachtet, kommt es zu Gewindebruch, Gewindeverwindung oder Gewindeschleifen. Nachfolgend: die Verfahren, Normen und Konstruktionsregeln, die für zuverlässige Gewinde sorgen.
Ein ausgefranstes Gewinde an einem zwei-Dollar-Befestigungsansatz kann ein vierhundert-Dollar-Bauteil unbrauchbar machen. Denken Sie mal kurz über dieses Verhältnis nach. Gewinde sehen auf einer Zeichnung kaum aus – eine Bemaßung, ein paar Zeichen –, und doch bergen sie pro Merkmal ein höheres Ausfallrisiko als fast alles andere am gesamten Bauteil. Ich habe schon Teile vom Arbeitstisch genommen, bei denen ein Gewindebohrloch überdreht war, weil der Vorbohrer zwei Zehntel Millimeter zu klein war. Andere habe ich aussortiert, bei denen ein Außengewinde festgefressen war, weil Material und Drehzahl still und leise miteinander im Konflikt standen. Das Gewindeschneiden ist der Punkt, an dem die maschinelle Bearbeitung auf die Normen für Befestigungselemente trifft, und beide Seiten müssen stimmen, sonst versagt die Verbindung – sei es bei der Montage oder, schlimmer noch, im Einsatz. Hier erfahren Sie, wie die Maschinen tatsächlich Gewinde schneiden, auf welche Normen Sie stoßen werden und welche konstruktiven Vorgaben verhindern, dass sie nachgeben.
Was sind die wichtigsten Verfahren der CNC-Gewindebearbeitung?
Es gibt vier Verfahren, um auf einer CNC-Maschine ein Gewinde herzustellen: Gewindeschneiden, Gewindefräsen, Einpunktdrehen und Gewinderollen. Beim Gewindeschneiden und Gewindefräsen werden Innengewinde in einer Bohrung hergestellt. Beim Einpunktdrehen werden Außengewinde auf einer Drehmaschine geschnitten. Beim Gewinderollen wird das Gewinde durch Verformung des Metalls statt durch Schneiden hergestellt. Welche Methode geeignet ist, hängt von Größe, Material, Stückzahl und davon ab, inwieweit Sie es in Kauf nehmen können, ein Werkstück durch einen Werkzeugbruch zu verlieren.
Ein Gewindebohrer ist ein mehrzahniges Werkzeug, das das gesamte Gewinde in einem einzigen Durchgang schneidet – bei Standardgrößen schnell und kostengünstig; bricht jedoch ein Zahn ab, sitzt er fest im Loch, und das Teil ist in der Regel unbrauchbar. Ein Gewindefräser arbeitet sich spiralförmig an einer einzigen Schneide in die Bohrung hinein; das geht zwar pro Loch langsamer, aber ein Fräser deckt einen ganzen Durchmesserbereich ab, macht sich über hartes Material lustig, und wenn er bricht, lässt er sich einfach herausziehen. Beim Einpunktdrehen wird die Form Durchgang für Durchgang auf einem Durchmesser nachgezeichnet – das Standardverfahren für Bolzen und Fittings. Durch das Walzen entsteht das stärkste Gewinde von allen, da dabei die Kristallkörner verformt statt durchtrennt werden; dieses Verfahren funktioniert jedoch nur bei duktilen Werkstoffen und einfachen Formen.
Gewindeschneiden oder Gewindefräsen: Was sollten Sie wählen?
Verwenden Sie einen Gewindebohrer, wenn Sie eine Reihe von Standardgrößen in weichem Material bearbeiten und es auf die Geschwindigkeit pro Bohrung ankommt. Verwenden Sie eine Gewindefräse, wenn das Material hart ist, das Gewinde groß oder ungewöhnlich ist, es sich um ein Sackloch handelt und Sie nahe am Boden arbeiten müssen oder das Bauteil einfach zu teuer ist, um das Risiko eines Gewindebohrers einzugehen.
| Faktor | Anzapfen | Gewindefräsen |
| Geschwindigkeit pro Loch | Schneller | Langsamer |
| Risiko eines Werkzeugbruchs | Hoch (sitzt fest im Loch) | Niedrig (zurückziehen) |
| Materialpalette | Spitzenklasse bei Weichmetallen | Geeignet für harte/zähe Legierungen |
| Gewindegrößen pro Werkzeug | Eine Größe pro Wasserhahn | Viele Größen pro Fräser |
| Boden eines Sacklochs | Begrenzte Gewindetiefe | Fäden nahe am unteren Rand |
| Am besten für | Große Stückzahlen, Standardgrößen | Hochwertige oder schwierige Teile |
Bei Titan oder Edelstahl greife ich standardmäßig auf das Gewindefräsen zurück, ohne lange darüber nachzudenken, und wir führen diesen Vorgang auf unserer CNC-Fräsmaschinen. Die Rechnung ist ganz einfach: Ein Teil, das wegen eines defekten Gewindebohrers aussortiert werden muss, kostet mehr als die wenigen zusätzlichen Sekunden, die das Gewindefräsen über die gesamte Produktionsmenge hinweg in Anspruch nimmt.
Gewindenormen und Toleranzklassen, auf die Sie stoßen werden
Normen dienen dazu, dass eine Schraube aus einem Werk mit einer Mutter aus einem anderen Werk zusammenpasst, und die Vermischung der beiden großen Systeme ist ein klassischer, kostspieliger Fehler. Metrische und Unified-Maße sind niemals miteinander kompatibel.
| Standard | System | Beispiel für eine Beschriftung | Häufige Region/Verwendung |
| ISO-Metrik (M) | Metrisch | M8 x 1,25 | Weltweit, die meisten Branchen |
| Unified (UNC/UNF) | Imperial | 1/4-20 UNC | Nordamerika |
| NPT | Konisches Rohr | 1/2-14 NPT | Flüssigkeits-/Gasabdichtung |
| BSP | Parallel-/Konusrohr | G1/2 | Europa, Hydraulik |
Neben der Größe gibt es noch die Passungsklasse, die festlegt, wie fest die beiden Hälften ineinander greifen. Im metrischen System sind 6H und 6g die üblichen Standardwerte. Wählen Sie eine festere Passung, um Spiel bei einer Präzisionsmontage zu vermeiden, oder eine lockerere, um die Montage zu erleichtern oder Platz für eine Beschichtung zu schaffen. Geben Sie einfach die Klasse an. Bei einer M8-Schraube ohne Angabe der Passungsklasse muss die Werkstatt raten – und eine Vermutung führt zu Nacharbeit.
Konstruktionstipps zur Vermeidung von Gewindebruch
Die meisten Gewindeprobleme entstehen bereits bei der Konstruktion und nicht erst bei der Bearbeitung. Daher hier ein paar Regeln für die Praxis: Wählen Sie die richtige Größe für die Vorbohrung, denn eine zu kleine Bohrung führt zu Gewindebruch oder Quergewinden, während eine zu große Bohrung ein flaches, schwaches Gewinde hinterlässt, das keinen Halt hat. Halten Sie sich an die Bohrtabelle für die von Ihnen gewünschte Gewindeklasse. Schneiden Sie das Gewinde auch nicht tiefer, als nötig; bereits bei einer Einstichtiefe von eineinhalb bis zum doppelten Durchmesser wird im Grunde die volle Last aufgenommen, und ein tieferes Gewinde verursacht nur zusätzliche Kosten und das Risiko eines Gewindebohrerbruchs, ohne die Festigkeit zu erhöhen. Bringen Sie an der Öffnung eine kleine Fase an, damit das Befestigungselement den Gewindeanfang findet und kein Gewindebruch entsteht. Lassen Sie am Boden eines Sacklochs Platz für Späne und Werkzeugauslauf. Und passen Sie das Material an die Methode an – zähe Legierungen reißen, wenn Sie sie schnell gewindeschneiden; gut zerspanbare Legierungen hingegen lassen sich problemlos bearbeiten. gedrehte Messingteile Das Gewinde lässt sich wie Butter schneiden, bei Edelstahl muss man langsamer vorgehen und richtiges Kühlmittel verwenden, sonst kommt es zu Abrieb.
Wie Außengewinde an Drehteilen geschnitten werden
Außengewinde, wie sie an Wellen, Bolzen und Fittings zu finden sind, werden im Einpunktdrehverfahren hergestellt. Das Werkzeug zeichnet das Profil in mehreren Durchgängen nach, wobei jeder Durchgang ein wenig tiefer eingreift, bis die Form vollständig ausgebildet ist. Das Verfahren ist präzise und funktioniert bei allem, was die Drehmaschine aufnehmen kann. Ein paar Faktoren entscheiden über die Qualität. Leichte Durchgänge sind besser als ein einziger tiefer Einschnitt, da ein zu starker Einschnitt die Flanke beschädigt und das Werkzeug überhitzt. Fräsen Sie eine Entlastungsnut an der Schulter ein, damit das Werkzeug einen Ausstieg hat und das Gegenstück einen Sitzort findet. Achten Sie außerdem auf Drehzahl und Kühlmittel: Bei Edelstahl führt eine zu hohe Drehzahl zu Abrieb, bei Aluminium verschmiert eine zu niedrige Drehzahl die Kante. Wir fräsen diese täglich auf unserer CNC-Drehservice, von feinen Instrumentengewinden bis hin zu groben Konstruktionsbolzen.
Das Fazit zur CNC-Gewindebearbeitung
Gewinde spielen in puncto Ausfallrisiko weit über ihrer Größe mit. Die Methode ist entscheidend: Standardgrößen in weichem Metall in großen Stückzahlen mit Gewindebohrern bearbeiten, alles, was hart, groß oder teuer ist, mit Gewindefräsern bearbeiten. Die Norm und die Klasse sind ebenso wichtig, denn ein Gewinde, das nicht der richtigen Klasse entspricht, passt nicht richtig, egal wie schön es aussieht. Und die meisten Fehler haben, wenn man ihnen nachgeht, ihren Ursprung in der Zeichnung, nicht an der Maschine.
Drei Dinge, die Sie vor der Bestellung klären sollten: Geben Sie die vollständige Bezeichnung einschließlich der Klasse an, passen Sie den Durchmesser des Pilotstücks an den Standard an und halten Sie die Tiefe auf eineinhalb bis zwei Durchmesser ein.
Sie sind sich nicht sicher, welche Methode oder Klasse zu Ihrem Bauteil passt? Sofortiges Angebot einholen und unsere Ingenieure werden Ihnen die richtige Vorgehensweise empfehlen, auf riskante Entscheidungen hinweisen und sicherstellen, dass die Gewinde halten, bevor Sie den Durchlauf starten.
Häufig gestellte Fragen
Was ist besser: Gewindeschneiden oder Gewindefräsen?
Das hängt vom Bauteil ab. Verwenden Sie einen Gewindebohrer, wenn Sie Standardgrößen in weichem Material in großen Stückzahlen bearbeiten – hier zahlt sich die Geschwindigkeit aus. Verwenden Sie einen Gewindefräser, wenn die Legierung hart ist, das Gewinde groß oder ungewöhnlich ist oder das Bauteil teuer ist, denn ein gebrochener Gewindefräser zieht sich aus der Bohrung zurück, anstatt sich darin festzuklemmen und das gesamte Teil unbrauchbar zu machen.
Welchen Gewindestandard sollte ich für ein weltweit vertriebenes Produkt verwenden?
Metrische ISO-Gewinde der M-Reihe, wie z. B. M8 x 1,25, sind weltweit die sicherste Standardwahl. In Nordamerika dominieren die einheitlichen Gewinde (UNC/UNF). Für die Flüssigkeitsabdichtung kommen NPT oder BSP zum Einsatz. Egal, für welche Variante Sie sich entscheiden: Geben Sie den Standard und die Passungsklasse direkt in der Zeichnung an, denn eine bloße Größenangabe zwingt die Fertigung dazu, zu raten.
Warum reißen Gewinde ab oder geraten aus dem Gewinde?
Fast immer liegt es an einer falsch dimensionierten Vorbohrung, einer fehlenden Einlauffasung oder zu hoher Drehzahl beim Gewindeschneiden in zähflüssigem Werkstoff. Wählen Sie die Bohrgröße anhand der Standardtabelle für Ihre Materialklasse aus, bringen Sie eine Einlauffasung an, passen Sie die Drehzahl an das Material an – und schon beugen Sie fast jedem dieser Fehler vor, bevor er auftritt.
Wie tief sollte ein Gewindeloch sein?
Das Eineinhalb- bis Zweifache des Befestigungsdurchmessers trägt im Wesentlichen die gesamte Last der Verbindung. Bohrt man tiefer, erkauft man sich lediglich Bearbeitungszeit und das Risiko eines Gewindebruchs, ohne echte Festigkeit zu gewinnen. In weichen Werkstoffen sollte man tiefer bohren; bei Stahl reicht die flache Einstichtiefe in der Regel völlig aus.
Können Sie Gewinde in Titan und Edelstahl fräsen?
Ja, solange die Methode zum Werkstoff passt. Wir fräsen die Gewinde dieser Legierungen, anstatt sie zu gewindebohren – mit niedrigeren Drehzahlen und unter Einsatz von reichlich Kühlmittel, um ein Festfressen zu verhindern. Durch das Gewindefräsen lässt sich zudem der Albtraum vermeiden, dass ein abgebrochener Gewindebohrer in ein hochwertiges Bauteil eingeschweißt wird.
Was bedeutet die Bezeichnung „Gewindeklasse“ oder „Gewindepassung“?
Damit wird festgelegt, wie fest die beiden Hälften ineinander greifen. Bei metrischen Maßen ist 6H/6g die übliche Standard-Einstellung. Wählen Sie eine festere Passung, um Spiel bei einer Präzisionsmontage zu verringern, oder eine lockerere, um die Montage zu erleichtern oder Platz für eine Beschichtung zu lassen. Wenn Sie nur die Größe ohne Angabe der Klasse angeben, kann die Werkstatt nur raten, welche Sie gemeint haben.
Über den Autor
Verfasst vom Yicen Precision Engineering-Team. Unsere Maschinenbediener und Verfahrenstechniker verfügen über mehr als ein Jahrzehnt praktische Erfahrung in der Gewindebearbeitung von Bauteilen nach metrischen, Unified- und Rohrgewindenormen für Kunden aus den Bereichen Automobil, Hydraulik und Elektronik. Yicen Precision betreibt in Shenzhen mehr als 300 Maschinen, ist nach ISO 9001:2015, ISO 13485, ISO 14001 und IATF 16949 zertifiziert und bearbeitet mehr als 50 Werkstoffe. Entdecken Sie unser CNC-Bearbeitungsdienstleistungen oder Sofortangebot einholen.





