かつて、データセンターにおける機械加工部品の割合はそれほど多くありませんでした。板金製のシャーシ、いくつかのブラケット、数個のファンハウジング程度でした。AIハードウェアの登場によって状況は一変しましたが、その理由は熱にあります。
従来のエンタープライズ用ラックの消費電力は、5~15キロワット程度です。AIトレーニングのワークロード向けに構築されたラックは、現在、数倍高い密度で稼働しており、ラックあたり約30~50キロワットを超えると、空冷による熱除去は現実的ではなくなります。 業界の対応策として「ダイレクト・トゥ・チップ(DTC)液冷」が採用されていますが、液冷は機械加工部品を要する事業です。コールドプレート、分配マニホールド、クイックディスコネクト本体、およびシールインターフェースはすべて、プレス加工や成形ではなく、切削加工によって製造されなければなりません。
このガイドでは、データセンターのどの構成部品がCNC加工されるか、熱要件が公差にどのような影響を与えるか、銅とアルミニウムが機械加工時にどのように異なる挙動を示すか、そしてコールドプレートの見積もりが良好になるか否かを左右する設計上の判断について解説します。
どのデータセンターの構成部品がCNC加工されているか
ラック内のすべての部品に機械加工が必要なわけではありません。機械加工が必要な部品は3つのグループに分類されますが、そのうちの1つ目が圧倒的に最も大きな割合を占めています。
| コンポーネントグループ | 例 | 代表的な材料 | なぜ機械加工なのか |
| 熱管理 | 冷却プレート、ヒートシンク、ベーパーチャンバーの蓋、熱拡散板 | C110銅、6061および6063アルミニウム | 内部流路の形状および平坦度は形成できません |
| 水冷ハードウェア | ラックおよびCDUマニホールド、クイックディスコネクト本体、ポンプハウジング、継手 | 6061アルミニウム、303および316ステンレス、真鍮 | シール面、ポート、および漏れのない接液部 |
| 構造・電気 | GPUトレイフレーム、ラックレール、取り付けブラケット、バスバー、光モジュールハウジング | 6061アルミニウム、銅、ステンレス | 厳しい位置公差と迅速な設計の反復 |
注目すべき傾向として、機械加工が選ばれる理由は2つある。熱関連部品の場合、その形状を他の加工法では実現できないため、機械加工が選ばれる。一方、構造部品の場合、設計がまだ変更され続けており、数ヶ月ごとに改訂されるハードウェアの金型製作に、誰もコミットしたくないという理由で、機械加工が選ばれることが多い。
コールドプレート:精度の大部分がここに集約される
ダイレクト・トゥ・チップ型コールドプレートはプロセッサの上部に設置され、液体を介して熱を放散します。その性能は、機械加工工場が直接制御できる2つの要素、すなわちベースがダイやリッドにどれだけ密着しているか、および内部のフィン構造が冷却液へどれだけ効率的に熱を伝達するかによって決まります。
なぜ平坦性が熱性能を左右するのか
コールドプレートとチップの間には、熱伝導材が挟まれています。その役割は微細な隙間を埋めることですが、熱伝導率はどちらの金属よりもはるかに低いため、この接合層の厚さが薄ければ薄いほど、総熱抵抗は低くなります。接合層の厚さは、接触面の平坦度によって決まります。
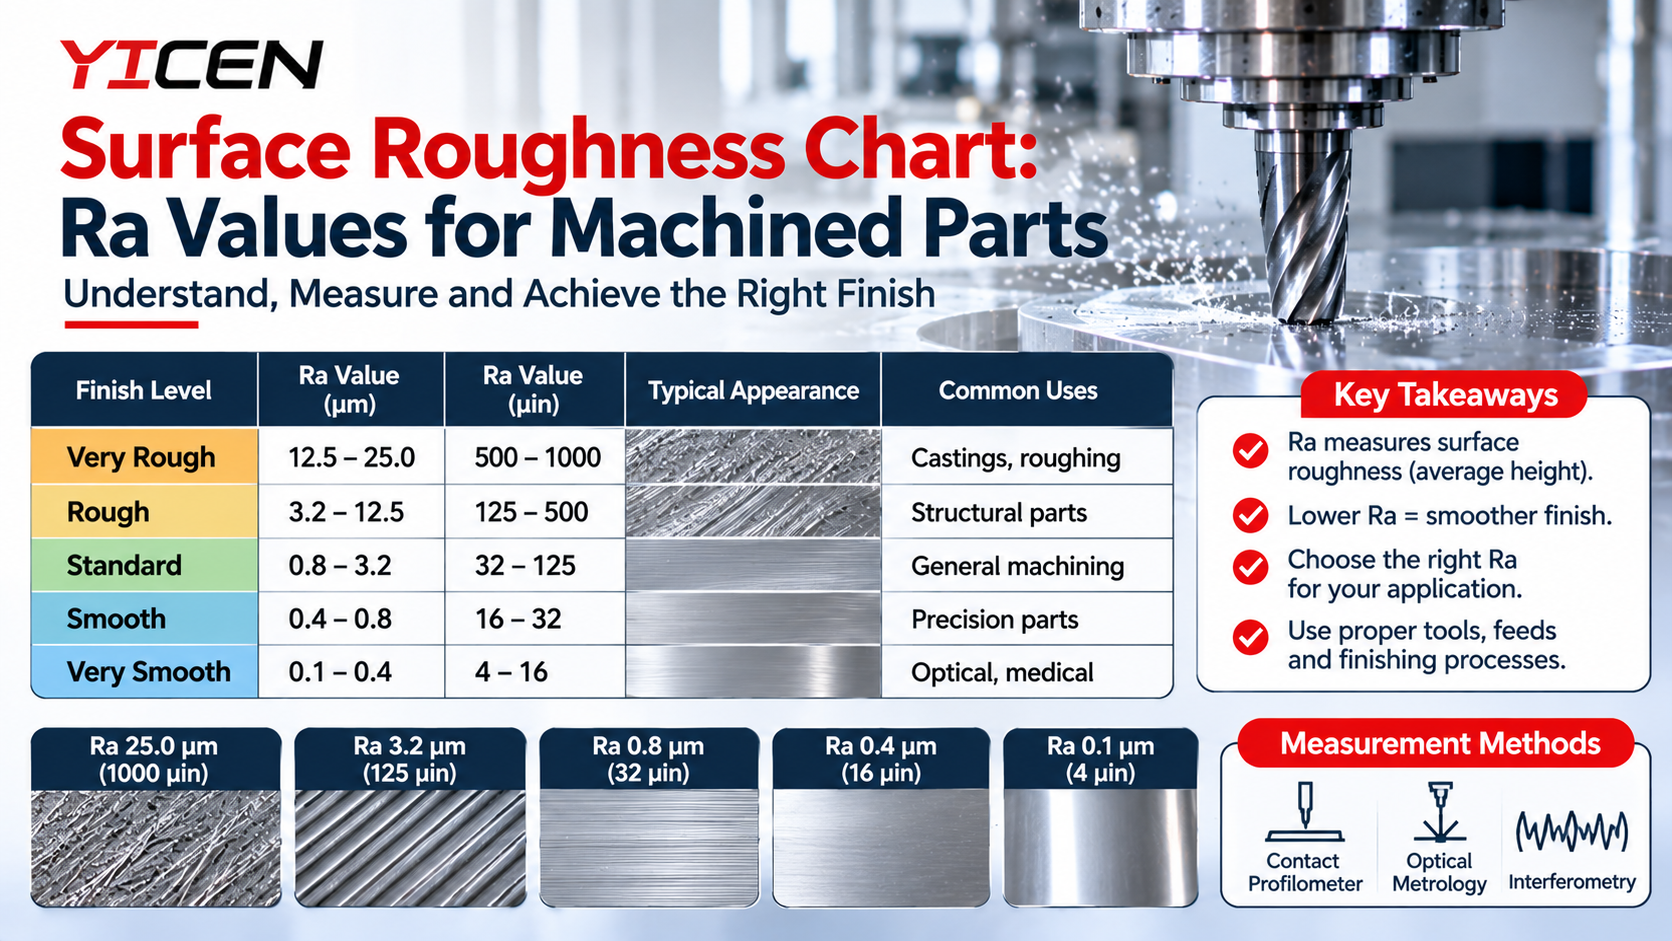
そのため、コールドプレートの図面では、接触面全体の平坦度について、部品の他のどの部分よりもはるかに厳しい公差が常に指定されています。一般的に、ダイの設置面積全体で0.025 mm以下、表面粗さはRa 0.8マイクロメートル以下と規定されています。 これらは達成可能な数値ですが、容易に得られるものではなく、いくつかの一般的な設計上の選択と相性が悪いのです:
- 底部の厚みが薄い大型のプレートは、加工中に応力が解放されることで歪みが生じるため、平面度は荒加工の結果から推測するのではなく、仕上げ加工の段階で確実に確保しなければならない。
- 加工後にプレートにろう付け、はんだ付け、または摩擦撹拌溶接を施すと、熱入により母材が変位します。平坦度は仕上がり状態で規定・確保する必要があり、これは通常、接合後の最終的なスキミング加工を意味します。
- 金型の接触領域だけでなく、プレート全体に同じ厳密な平坦度を適用すると、熱的なメリットがないにもかかわらず、コストが数倍に膨れ上がります。
一般的な原則は、あらゆる機械加工部品に当てはまるものです。すなわち、機能を担う部品の寸法公差を厳密に設定し、それ以外の部分については妥当な範囲内で許容するということです。当社のガイドでは、 CNC部品の公差について、設計者が知っておくべきこと 図面上でそれをどのように構成するかについて解説しています。
内部フィンおよび流路の形状
コールドプレート内部の熱伝達面は、通常、フィンやマイクロチャネルが密に配列された構造となっています。 フィンのピッチ、フィンの高さ、および流路の幅によって、熱性能と圧力損失のトレードオフが決まるほか、加工の難易度も決まります。狭くて深い流路を加工するには、アスペクト比の高い小径のカッターが必要となり、その場合、加工機そのものよりも、たわみや工具寿命が制限要因となります。
コストに大きな影響を与える実用的なポイントが2つあります。第一に、チャネル幅を狭くするたびに、より小型のカッターの使用やサイクル時間の延長が必要となるため、チャネル幅は熱モデルが実際に必要とする幅よりも狭くしてはなりません。 第二に、冷却液流路内部のバリは、外観上の問題ではなく機能上の欠陥です。浮遊する粒子は循環ループ内を流れ、クイックディスコネクトやポンプ、下流側のその他のコールドプレートに付着します。バリ取りや清浄度の要件は図面に明記すべきであり、前提として放置するのではなく、明確な要件として記載する必要があります。
熱関連部品における銅とアルミニウムの対向加工
銅はアルミニウムに比べて熱伝導率がおよそ2.5倍高いため、高出力のコールドプレートには通常銅が使用される一方、マニホールドや低出力のヒートシンクにはアルミニウムが使用されます。また、両者の加工特性も大きく異なります。
| ファクター | C110銅 | 6061アルミニウム |
| 熱伝導率 | 約390 W/m・K | 約167 W/m・K |
| 加工特性 | 粘り気があり、ベタつく。エッジの堆積やバリが発生しやすい。 | 切削性が良く、切りくずの形成が良好 |
| 金型設計の手法 | 鋭く高い正のラケ角、研磨済みまたは無コーティングの超硬合金、十分な切削液 | 標準コーティング超硬、高速用 |
| コスト要因 | 材料費、バリの抑制、仕上げ時間 | 主にサイクルタイム |
| 重量 | 重量――これはラックマウント型アセンブリにおいて重要な要素である | ライト |
| 表面保護 | 酸化しやすく、多くの場合ニッケルメッキが施されている | 陽極酸化処理済み、または無処理 |
銅は切れ味の鋭い工具には好意的ですが、摩耗した工具には厳しいものです。切れ味が鈍り始めたカッターは、きれいに切断するどころか、切削面を汚すように削り、各溝の縁に丸みを帯びたバリを生じさせ、接触面には美しい仕上げが得られなくなります。何百ものエッジを持つフィンアレイの場合、その結果、膨大な手作業によるバリ取りが必要になってしまいます。
また、異種金属が混在するループには設計上の落とし穴もあります。同じ冷却回路内で、アルミニウム製のマニホールドに配管された銅製のコールドプレートはガルバニックペアを形成し、導電性のある冷却液が存在するとアルミニウムが腐食してしまいます。 設計者は、銅にニッケルメッキを施す、冷却液に腐食防止剤を添加する、あるいは冷却液が接触する経路を単一の金属系に統一するといった方法でこの問題に対処しています。実稼働中の故障が発生してから対処するよりも、設計検討の段階で解決する方がはるかにコストが抑えられます。
もしまだ素材選びに迷っているなら、当社の概要をご覧ください。 どの合金を使用すべきか、およびそれらの加工方法 一般的な工業用金属の加工性とコストを比較しています。
マニホールド、クイックディスコネクト、およびその他の流体接触部品
コールドプレートの下流にあるすべての部品は、それぞれ異なる故障モードを示します。熱関連部品は過熱によって故障し、液に接触する部品は漏れによって故障します。通電中のラック内部での漏れは、熱マージンの問題よりもはるかに大きなコストがかかります。
これにより、加工の優先順位が変わります:
- シール面やOリングの溝については、幅と深さを厳密に管理し、適切な表面仕上げと滑らかなエッジを確保する必要があります。溝の深さがわずかに浅すぎるとシールが過度に圧縮され、切り込みエッジが鋭い場合は、組み立て時にシールに傷がつく恐れがあります。
- ポートのねじは、NPT、G、SAEストレートねじ、あるいはメートルねじのいずれであっても、指定された規格に厳密に準拠していなければなりません。ねじの規格は、国際的なプロジェクトにおいてよく混乱の原因となります。また、ストレートねじの代わりにテーパーねじを使用した場合、Oリングの座面に対して確実にシールすることができません。
- 内部の穿孔通路周辺の肉厚は、使用圧力に対応できる十分な材料に加え、余裕を持たせる必要があります。特に、通路が交差する箇所では注意が必要です。
- 交差部に穴あけ加工を施すと、手が届きにくい内部のバリが発生します。通路のレイアウトは、すべての交差部で実際にバリ取りができるように設計する必要があります。
ブラインドメイト式クイックディスコネクト本体には、特に注意を払う必要があります。これらは、ブラインド挿入時の位置合わせにおける厳しい位置公差と、シール形状、および圧力境界を1つの部品に統合しており、液体冷却アセンブリ全体の中でも最も要求の厳しい部品のひとつとなっています。
構造用金具、筐体、およびバスバー
AIラックの機械部品は、機能ごとの技術的な難易度は低いものの、その点数ははるかに多い。GPUトレイフレーム、取り付けレール、スタンドオフ、EMIシールドハウジング、光学モジュール本体などは、主に穴パターンの位置精度と、多数のユニットにわたる再現性のある嵌合が求められている。
このグループの中で、バスバーは例外です。バスバーは通常銅製で、非常に大きな電流を流すため、その機械加工面は電気的に重要な役割を果たします。 接触面には平坦性と滑らかな仕上げが求められます。なぜなら、接触抵抗によって、まさに望ましくない場所に熱が発生してしまうからです。また、エッジには、クリアランスや絶縁性を損なう恐れのあるバリがあってはなりません。ここでは、機械加工と同様にめっきの仕様も重要です。
筐体やシールド部品は、使用中に一部が露出する場合があるため、機能面だけでなく外観面でも優れた表面処理が求められることがよくあります。表面処理の選定は、寸法やコストに影響を与えるため、最終段階で追加するのではなく、早い段階で決定しておく必要があります。
公差、仕上げ、および検査に関する要件
データセンターのハードウェアは、民生用と航空宇宙用の要件の中間に位置しています。航空宇宙用の書類手続きが必要になることはほとんどありませんが、熱特性や密閉性については、厳格な管理が真に求められます。
| フィーチャータイプ | 一般的な要件 | 制御対象 |
| コールドプレートの接触面 | 0.025 mm程度の平坦度、Ra 0.8 μm以下 | 熱界面抵抗 |
| Oリング用溝 | 幅と奥行きが狭く、エッジの折れ込みが制御されている | 漏洩の有無 |
| 穴の配置と取り付け用突起 | ブラインド嵌合および積層に対する位置公差 | 多くのユニットにまたがる組み立て |
| 主な特徴 | 標準的な一般公差 | 機能を持たないものすべて |
| 内部チャンネル | バリがなく、所定の清浄度要件を満たしている | ループ内の粒子状汚染物質 |
検査に関しては、妥当な基本方針として、初回生産時の初回製品検査報告書に基づく重要寸法の検証に加え、冷却剤を収容するすべての部品に対する耐圧試験または漏洩試験を実施することが挙げられます。サプライヤーが貴社が想定しているのと同じ基準を適用すると決めつけるのではなく、図面に試験方法と合格基準を明記してください。
仕上げの選択は、外観だけでなく性能にも影響を及ぼします。銅へのメッキは酸化を防ぎ、ガルバニック腐食のリスクを低減しますが、アルミニウムへの陽極酸化処理は絶縁体となるため、熱や電流を伝導させることを目的とした表面には決して施してはなりません。当社の 表面仕上げの選択肢 このページでは、各プロセスの役割と位置づけについて説明しています。
3軸、4軸、それとも5軸が必要ですか?
データセンターの部品のほとんどは5軸を必要とせず、5軸仕様とすると、機能の向上につながらないにもかかわらずコストが増加してしまう。
- 3軸フライス加工では、コールドプレート、ヒートシンク、プレート、ブラケットなどの大部分を加工できます。これらは、1面または2面に形状がある直方体状の部品であり、まさに3軸加工機が最も経済的に加工できるものです。
- 4軸加工は、複数の面にポートがあるマニホールドの加工に有用です。これは、ワークの位置決めを行うことで、個別のセットアップや、基準点再設定に伴う公差誤差を回避できるためです。
- 5軸加工は、複合角度のプレナム形状や複雑な筐体、および複数の面にわたる形状間の公差が極めて重要であり、セットアップの削減によって機械の稼働率に見合う投資効果が得られるような部品において、そのコストに見合う価値を発揮します。
有効な手法は、機械を指定して公差が守られることを期待するのではなく、公差を指定し、加工業者に機械を選ばせることです。私たちの比較によると、 5軸および3軸CNC加工 そのクロスオーバーが実際にどこに位置するかを説明しています。
データセンターの部品コストを削減する設計上の選択
- 平坦度の厳密な管理は、接触面範囲に限定してください。プレート全体に適用すると、熱的なメリットがないにもかかわらず、仕上げに要する時間が数倍になる可能性があります。
- 熱モデルで必要とされる幅よりもチャネルを狭くしないでください。チャネルの幅によってカッターの直径が決まり、それがサイクルタイムを決定します。
- 内側の角には十分な半径を設けてください。機械加工された内側の角には常に半径があり、半径を大きくすれば、工場では剛性が高く、切削速度の速いカッターを使用できるようになります。
- 交差部のバリ取りができるよう、加工経路を設計してください。工具がバリに届かない場合、誰かがそのバリを取り除くために長い時間を費やすことになります。
- 部品をろう付けまたは溶接した後の完成状態における平面度を明記し、最終的な削り出しのための余裕を持たせてください。
- アセンブリ全体で、締結部品、ねじ、ポート形状を標準化します。工具の交換回数やねじゲージの使用回数が減ることで、コストとエラー率の両方を低減できます。
- 図面をモデルと一緒に送ってください。モデルには形状情報が含まれていますが、どの寸法が機能上重要であり、検査の重点をどこに置くべきかをサプライヤーに伝えることができるのは、図面だけです。
急速に変化するハードウェア開発サイクルにおける試作から量産まで
AIハードウェアは急速に進化します。コールドプレートの設計は、従来の製品が1回の改訂を完了する間に、数回の改訂を経ることもあります。これは調達において実用的な影響をもたらします。すなわち、試作段階では、単価よりも迅速な改訂対応能力の方が重要となる場合が多い一方で、設計が確定した後は、再現性やドキュメントの整備がより重要になります。
機械加工はこの曲線の両端に適しており、それがこのハードウェアカテゴリーで機械加工が主流となっている理由の一つです。 改訂版がリリースされても再加工用の金型を用意する必要がなく、同じ工程で方法を変えることなく、少量から中量の生産にも対応できます。特に熱関連部品の場合、内部形状の加工において、この生産量レベルではこれより安価な代替手段が存在しないため、機械加工は単なる他の製造方法への「つなぎ」ではなく、依然として主要な生産プロセスとして位置づけられています。
データセンターの構成部品について正確な見積もりを取得する
サプライヤーに提供できる最も有益な情報は、単にモデルだけでなく、その背景情報です。具体的には、どの面が金型と接触するか、部品が耐える圧力、使用される冷却液の種類、加工後に接合されるかどうか、そして12か月以内にどの程度の生産量を想定しているか、といった点です。これら5つの情報こそが、形状そのものよりも、工程計画に大きな影響を与えるのです。
Yicen Precisionは、深センにある自社工場で、電子機器およびインフラ用ハードウェア向けの熱・機械部品を製造しています。3軸、4軸、5軸のフライス加工に加え、旋盤加工、ワイヤ放電加工、精密研削加工を行っており、公差は±0.005 mmで、CMMによる検査と初回製品検査報告書を標準として提供しています。 当社の製品については、 CNC加工サービス または当社の カスタムCNCフライス加工能力 コールドプレート、マニホールド、および筐体用ハードウェアについては、切削加工を行う前に、製造適性設計に関するフィードバックを得るため、ご要件を記載したモデルをお送りください。
よくある質問
Q:なぜデータセンターは、突然これほど多くの機械加工部品を購入するようになったのでしょうか?
A: ラック内の電力密度の上昇に伴い、AIハードウェアの冷却方式は空冷からチップ直結型水冷へと移行しています。コールドプレート、マニホールド、クイックディスコネクト本体はいずれも、プレス加工や成形では実現できない、精密に加工された内部形状やシール面を必要としています。
Q: 冷却プレートは銅製とアルミニウム製、どちらが良いでしょうか?
A: 銅は熱伝導率がおよそ2.5倍高く、高出力のプロセッサに適しています。一方、アルミニウムは軽量で安価、かつ加工が容易であるため、マニホールドや低出力のヒートシンク、重量が重要なアセンブリには通常、アルミニウムが選ばれます。
Q:コールドプレートの接触面は、どの程度平らである必要がありますか?
A: 部品の他のほとんどの部位よりも公差が厳しく、通常、ダイのフットプリント全体で約0.025 mmの幅があり、表面仕上げも精細です。平坦度は熱界面の接合線の厚さを決定し、それが全体的な熱抵抗を左右します。
Q: 銅とアルミニウムは、同じ冷却ループを共用できますか?
A: 適切な予防措置を講じれば可能です。この2つの金属はガルバニックカップルとなり、導電性のある冷却液中ではアルミニウムが腐食します。銅にニッケルメッキを施す、腐食防止剤を使用する、あるいは液に接触する部分をすべて同一の金属族に統一するといった対策で、この問題を解決できます。
Q:機械加工は、現在も量産段階で用いられているのでしょうか、それとも試作段階でのみ行われているのでしょうか?
A: 両方です。構造部品は大量生産の場合、他の工程に移されることが多いですが、コールドプレートやマニホールドは、その内部流路の形状において、この品質レベルでこれより安価な代替品がないため、通常は生産工程でも機械加工されます。