“図面上の「滑らかな仕上げ」という記述は、何の意味も持ちません。ある機械工はそれをRa 3.2と解釈し、別の機械工はRa 0.4と解釈するため、見積もりの金額に大きな差が生じることがあります。表面粗さチャートがあれば、そのような推測は不要になります。これにより、感覚的な判断が数値に置き換えられ、工場ではその数値に基づいて加工を行い、検査員はそれを確認できるようになります。 医療分野では、この点がさらに重要になります。骨ネジ、手術用ハンドル、ポンプハウジングは、それぞれ全く異なる用途を持つため、それぞれに適した表面仕上げが必要です。以下に、最もよく見られるRa値、そのコスト、および図面に記載する方法をご紹介します。
「仕上げ」が単なる見た目の問題ではない理由
医学的な観点から見ると、表面の質感は実際に重要な役割を果たしています。粗い表面には細菌や洗浄後の残留物が溜まりやすくなります。また、接触する部品の摩耗を早める原因にもなります。さらに、何千回も曲げられる部品では、疲労亀裂が生じる原因にもなり得ます。
さらに、意外な点があります。インプラントの中には、骨がしっかり固定されるよう、表面にざらつきのあるテクスチャードゾーンが必要なものが存在します。表面が滑らかすぎると、そこが欠点となるのです。
つまり、「できるだけ滑らかにする」というのは間違った目標です。仕上げを細かくすればするほど、加工時間、工具、検査の手間が増えます。適切な仕上げとは、患者を守りつつ、予算も守れるものです。
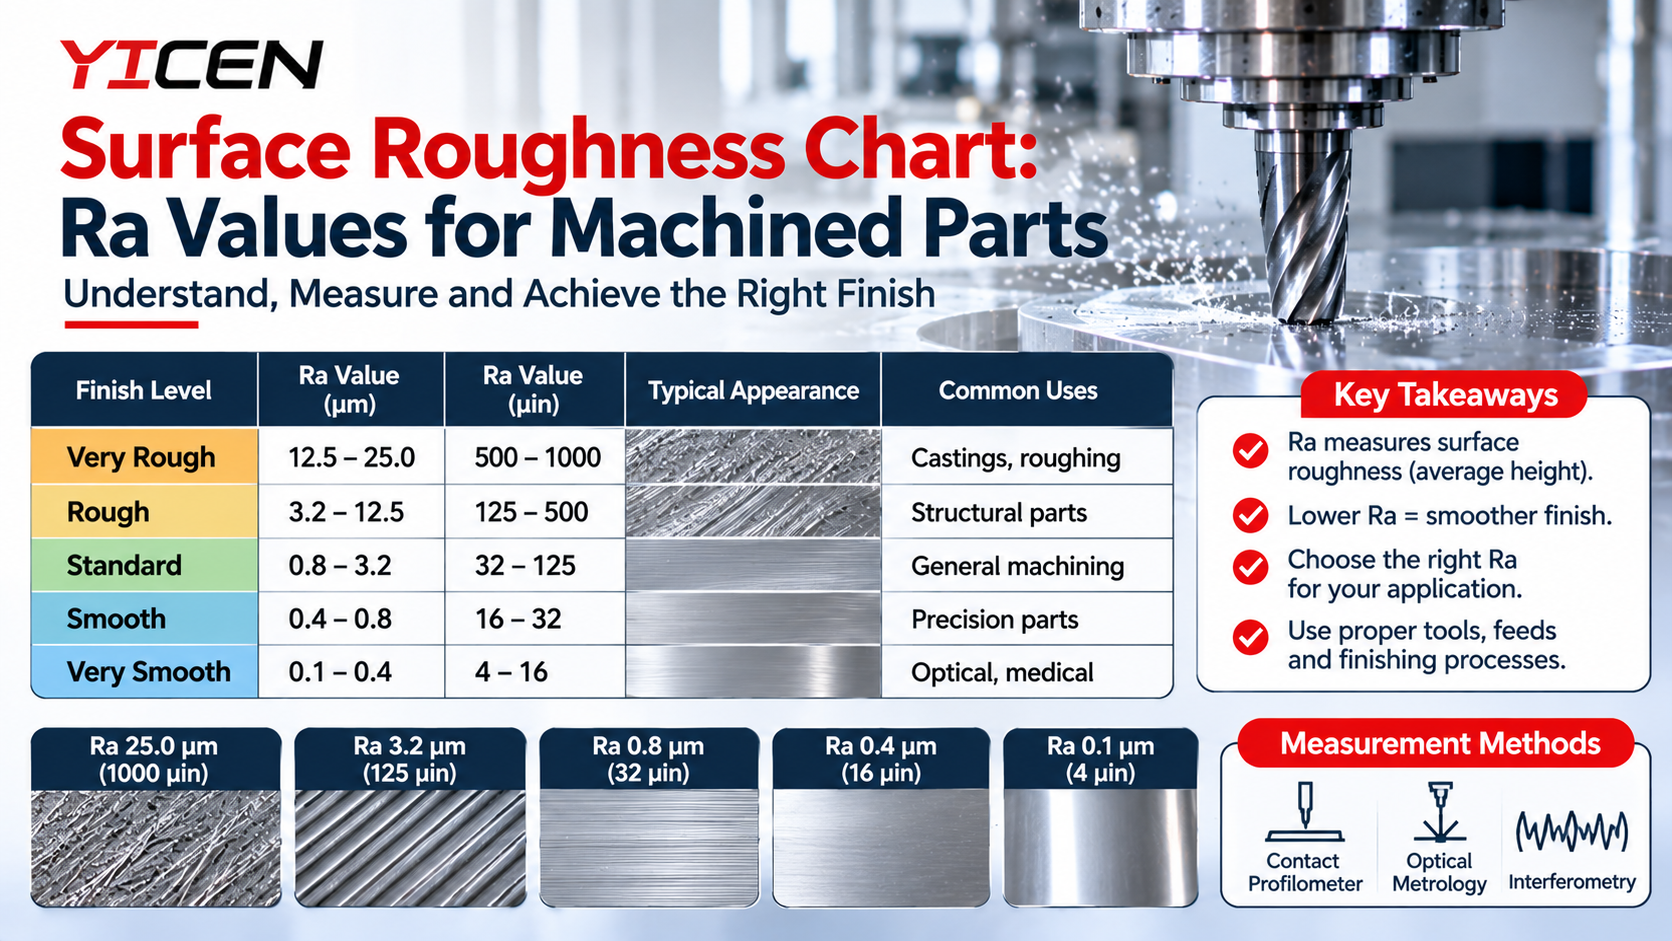
CNC加工部品の表面粗さチャート
Raとは、測定線に沿った山と谷の平均高さのことです。通常、マイクロメートル(µm)またはマイクロインチ(µin)で表されます。表面にある典型的な凹凸の大きさを想像してみてください。数値が小さいほど、その部分は滑らかです。
この表はあくまで参考としてお考えください。実際の結果は、使用する材料、工具の状態、およびセットアップによって異なります。
| プロセス | 代表的なRa(µm) | 標準Ra(µin) |
|---|---|---|
| 荒削りまたは荒旋削り | 3.2 – 6.3 | 125 – 250 |
| 標準的なCNC仕上げ | 1.6 – 3.2 | 63 – 125 |
| 精密仕上げの切削 | 0.8 – 1.6 | 32 – 63 |
| 精密仕上げ | 0.4 – 0.8 | 16 – 32 |
| 研磨 | 0.2 – 0.8 | 8 – 32 |
| 研磨またはラッピング | 0.05 - 0.2 | 2 – 8 |
Ra 0.8を下回ると、コストが急上昇することに注目してください。そこでは通常の仕上げ加工だけでは不十分となり、2つ目の工程が計画に加わることになります。
部品タイプ別のRa表面粗さ目標値
どのショップも、各部品ファミリーがどの範囲に該当するかについて、直感的な判断を持っています。これらはあくまで一般的な目安であり、厳格なルールではありません。お客様のデバイスの規格や仕様が常に優先されます。
- ハウジングおよびカバー: 波長範囲は1.6~3.2 µm。鏡面仕上げではなく、外観がきれいで、適切な密閉性が確保されていることが求められます。
- 楽器のハンドルと本体: Ra 0.8~1.6 µm。多くの場合、均一な外観を得るために、その後ビーズブラスト処理またはパッシベーション処理が行われる。
- 流体と接触する表面: Ra 0.4~0.8 µmであり、これにより洗浄性と流動性が向上します。
- インプラントのスライド面または軸受面: Ra 0.1 µm 以下。通常、研削および研磨によって得られる。
また、加工後はRaの表面粗さ目標値も変化します。陽極酸化処理、不動態化処理、電解研磨のいずれも、表面の質感をわずかに変化させます。利用可能な 表面仕上げ 図面に数値を確定する前に。
Ra 対 Rz:同じ表面、異なる物語
Raはすべての値を平均化します。一見問題なさそうな数値の中に、1つの深い傷が隠れている可能性があります。Rzは、サンプリング長にわたる最高峰と最低谷の間の距離を測定するため、そうした外れ値を捉えることができます。ヨーロッパや国際的な印刷物では、Rzがよく使用されます。一方、北米の印刷物ではRaが好まれる傾向にあります。
RaとRzを比較する際は、単純な換算ができるとは期待しないでください。RzはRaの4~7倍という話をよく耳にしますが、これは表面の状態によって異なります。図面にRzと記載されているのに、加工先からRaの値が報告された場合は、切削加工を行う前に、どちらの値が基準となるかを確認してください。この一言が、ロットの不良を未然に防ぐことにつながります。
加工面の表面粗さが変動する理由
第1部で所定の数値を達成するのは簡単です。しかし、第500部でもその数値を維持し続けることこそが、真の課題です。機械加工面の粗さは、いくつかの一般的な理由により変動します:
- 工具の摩耗。 切れ味の鈍い刃は切るどころか、ただ擦りつけるだけで、ラーは登っていく。
- フィードとノーズ半径。 送り速度を遅くし、半径を大きくすると、通常、より滑らかな仕上がりになります。
- 振動。 長い工具や薄い肉厚では、送り速度を変更しても解消できないチャタリングが発生する。
- ポテトチップス。 再切断されたチップが表面に傷をつける。
- 素材。 ステンレス、チタン、コバルトクロムは、それぞれ切削特性が異なります。
優れた店舗は、早い段階から頻繁に計測を行います。最初の部分、中間部分、最後の部分を計測し、その数値を記録します。医療関係の顧客は、そもそもそうした記録が残されることを当然のこととして期待しています。
「研削の方が効果的」な場合
切削工具では実現できない仕上げもあります。平らな面にRa 0.4以下かつ厳しい平坦度が求められる場合、 平面研削 フライス盤で何度も加工を繰り返すよりも、より早く、リスクも少なく仕上がります。当社は、シール面、治具、および計測機器の部品の加工に、この方法を頻繁に活用しています。
素材も重要です。アルミニウムは加工直後でも見栄えがしますが、選ぶ合金によってコストと仕上がりが変わります。当社のガイドでは、 6061と7075のアルミニウム は、きめ細かな仕上げを目指す際に、それぞれがどのように振る舞うかを示しています。この考え方は、機器メーカーにとっても オートメーション産業、ここでは、実験用機器と生産用機器が、清浄度や再現性に関して医療グレードの要件を共有することが多い。
コストを抑えるためのポイント
品質を維持しつつ価格を抑えるには、いくつかの習慣が役立ちます:
- Raは、関数で必要な場所だけに記述してください。残りは一般的な注記に任せてください。
- 単位を明記してください。「Ra 0.8」は、印刷物に別段の記載がない限り、マイクロメートルを意味します。
- 重要な部品については、測定方法とサンプリング長を明記してください。
- 外観上のゾーンと機能上のゾーンを区別する。
- 設計が確定する前に、機械工と相談してください。
装飾用の表面から、意味のない「Ra 0.4」という表記が削除されただけで、ある部品の価格が約3分の1も下がったのを目撃しました。
図面をお送りください
部品がどの工程に当たるのかお分かりにならない場合は、図面をお送りいただき、その部品の用途をお知らせください。予算をオーバーすることなく最適な仕上げをご提案いたします。詳細はこちらをご覧ください 当社について そして、医療関連の求人案件への対応についてです。準備が整いましたら、 お客様のファイルをご提供いただければ、当社のチームが表面粗さチャートに基づいてお見積もりを作成いたします。 このようなガイドをもっとご覧になりたい方は、当ブログの他の記事もぜひご覧ください。
よくある質問
表面仕上げにおいて、「Ra」とは何を意味するのでしょうか?
Raは「平均粗さ」を表します。これは、表面の山と谷の平均高さであり、マイクロメートルまたはマイクロインチで表されます。Raの値が小さいほど、表面は滑らかであることを意味します。
CNC加工部品の標準的なRa値はどれくらいですか?
一般的なCNC加工部品のほとんどは、Ra 1.6~3.2 µmの状態で機械から取り出されます。表面粗さチャートを見ると、より厳しい値が求められる箇所では、追加の仕上げ加工が必要となり、それによる追加コストが発生することがわかります。
表面粗さはどのように測定するのですか?
ほとんどの工場では、スタイラス式プロファイル計を部品の上を滑らせて、Ra値を直接読み取っています。光学式やレーザー式の測定器は繊細な表面に適しており、比較板を使えば目視による迅速な確認が可能です。
Raの値が低いほど良いのでしょうか?
いいえ。表面が非常に滑らかなものはコストが高くなり、一部のインプラントではコーティングの密着性や骨の付着に悪影響を及ぼす可能性があります。機能に応じて適切な仕様を選択してください。
研削は、フライス加工よりも滑らかな仕上げが可能ですか?
はい。研削では通常、Ra 0.2~0.8 µmの仕上げが可能で、研磨ではさらに細かい仕上げが可能です。フライス加工でも同等の仕上げに近づけることはできますが、通常はより時間がかかり、リスクも高くなります。