
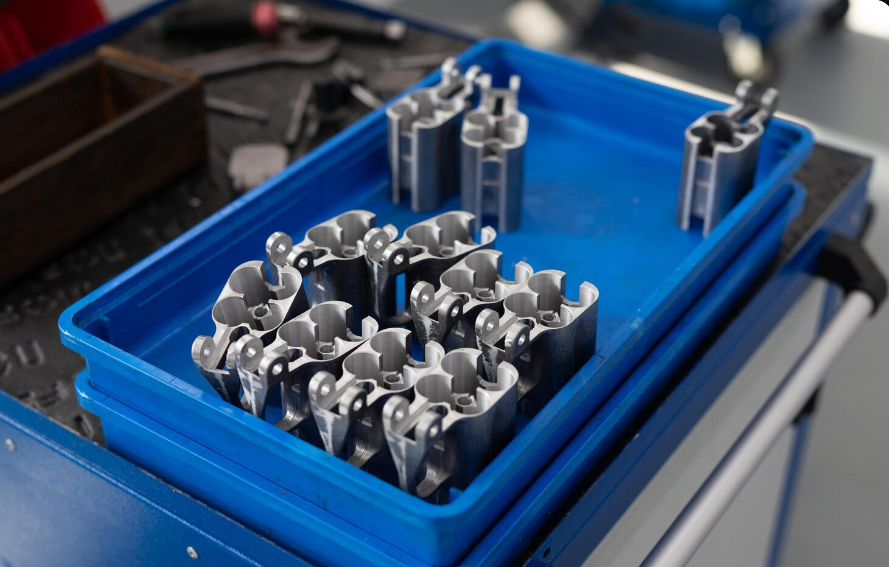
まず、電気自動車の製造においてCNC加工がどのような役割を果たさないのかから考えてみるとよいでしょう。フル生産体制下では、EVの構造部品やバッテリー部品のほとんどは、ダイカスト、押出成形、またはプレス加工によって製造されます。100万個ものバッテリートレイを、固体のビレットから機械加工で作り出すようなことは誰もしません。.
その代わりに、機械加工は3つの異なる役割においてその存在意義を発揮しています。それは、ソリッド材からの試作部品や検証用部品の製造、高性能車および商用車プログラム向けの少量・中量生産部品の製造、そして鋳物や押出成形品に対する二次加工の実施です。この3つ目の役割は、生産量では最大であるにもかかわらず、最も話題に上らないものです。 鋳造所から届いたダイカスト製のモーターハウジングには、ベアリング穴、ステーター穴、シール面、ねじ穴を公差内に機械加工する必要があり、これらの部品の精度こそが、組み立ての成否を左右するのです。.
このガイドでは、関連する部品、実際に重要な公差、新規サプライヤーが陥りがちな清浄度要件、そして部品のコストを決定づける設計上の判断について解説します。.
どのEV部品にCNC加工が用いられているか
| コンポーネント | 代表的な製造工程 | 機械加工による形状 | 一般的な材料 |
| バッテリー冷却プレート | 量産品は押出成形またはろう付け、試作品は塊材からの機械加工 | ポート、マニホールドブロック、シール面、接触面の平坦度 | 3003、6061、6063アルミニウム |
| モーターおよびe-アクスルハウジング | ダイカスト成形後、機械加工 | 固定子穴、軸受穴、シール面、取付フランジ | A356、ADC12鋳物;試作用6061ビレット |
| バッテリー筐体の構造 | 押出成形されたフレームとプレス成形されたパネル | フレーム端部、シール溝、ねじ穴、取付用突起 | 6061、6063アルミニウム |
| バスバーと接続 | 大量生産品には刻印あり、それ以外は機械加工済み | 接触面、エッジ、取り付け穴 | C110 銅、アルミニウム |
| ブラケットとマウント | 生産量に応じて、機械加工または鋳造 | 穴の配置、嵌合面 | 6061-T6、7075-T6 |
| 固定具および試験装置 | 機械加工済み | すべて | アルミニウム、工具鋼 |
最後の行は注目に値します。生産部品そのものは加工されない工程であっても、組立治具、ゲージ、ロボットアーム用ツール、バッテリー試験装置などは加工の対象となり、それらは多くの場合、固定する部品よりも厳しい公差が求められるのです。.
バッテリー冷却プレート
熱管理は、バッテリーパックの充電速度、極端な温度下での性能、およびセルの寿命を左右します。冷却プレートはセルと冷却液回路の間に配置されており、その体積に応じていくつかの異なる構造で製造されています。.
大量生産の場合、プレートは通常、機械加工されたマニホールドと組み合わされたマルチポートチューブの押出成形品、あるいは内部流路を形成する2枚のろう付けされたシートで構成されます。試作や少量生産の場合は、塊材またはプレートから機械加工され、密閉カバーが取り付けられます。いずれの製造方法においても、どこかで機械加工が行われますが、そのほとんどはポート、マニホールドブロック、およびシール面で行われます。.
セル接触面の平坦度
熱は、ギャップフィラー材料を介してセルからプレートへと伝わり、その界面の性能は平坦度によって左右されます。ここでの要件は電子機器の冷却とは異なりますが、この2つは混同されがちであるため、その違いを理解しておく価値があります。.
プロセッサのコールドプレートは、極めて薄い熱伝導層を介して小型で剛性の高いダイと接触するため、平坦度には極めて厳しい要件が課されます。 一方、バッテリー冷却プレートは、ばらつきを吸収するように設計された厚みのある柔軟なギャップフィラーを介して、多数のセルと接触します。そのため、平坦度の要件は絶対値としては緩やかですが、適用される面積がはるかに広いため、これ自体が別の難題をもたらします。すなわち、大型で薄いプレートは、加工中やろう付け・溶接作業後に容易に変形してしまうのです。.
実用的な答えは、どちらの場合も同じです。仕上げ加工の最終工程で、完成状態での平坦度を確保し、機械加工後に組み立てを行う場合は最終スキミング用の余裕を残し、実際に何かと接触する部分のみについて要件を指定してください。当社のガイドでは、 データセンター向けCNC加工 電子機器の冷却におけるこの問題のより厳しい側面について取り上げており、そこでは異なるスケールで同じ原理が適用される。.
漏洩防止は安全上の要件である
バッテリーパック内部からの冷却液の漏れは、性能上の問題ではなく、安全上の事象です。これにより、液に接触する部品の取り扱い方が変わります:
- Oリング用の溝は、幅、深さ、およびエッジの面取りを適切に制御する必要があります。これは、溝の深さが浅すぎるとシールが過度に圧縮され、また、切り込みエッジが鋭利すぎると、組み立て時にシールを損傷する恐れがあるためです。.
- ポートのねじは、指定された形状と完全に一致している必要があります。面に対してシールする直線ねじを想定している箇所に、テーパーねじを使用しても、確実にシールすることはできません。.
- 機械加工された鋳物では、シール面に内部の気孔が生じることがあり、その場合、すべての寸法が正確であっても漏れが発生することがあります。樹脂含浸は定評のある対策であり、試験の段階で問題が発覚するのではなく、工程の段階から計画に組み込むべきです。.
- 圧力低下試験またはヘリウムリーク試験については、単なる仮定として放置するのではなく、試験方法と合格基準を明記すべきである。.
モーターハウジングおよびe-アクスル部品
モーターハウジングは、一般的なEVのドライブトレインにおいて最も加工が困難な部品ですが、その理由はローターとステーターの間に存在するエアギャップにあります。このギャップは小さく、通常は1ミリメートルをはるかに下回っており、モーターの効率、騒音、振動に関するあらゆる特性は、1回転全体を通じてこのギャップを一定に保つことにかかっています。.
その要件を満たす幾何学的関係は3つあります:
- ステーター内径の真円度および円筒度。これらは、周方向のギャップが一定に保たれるかどうかを決定する。.
- ベアリングはローターを位置決めする役割を果たすため、両端のベアリング穴の公差は、通常、締まり合いクラスとなります。.
- 軸受穴とステーター穴の同軸度。これは最も重要であり、かつ最も頻繁に仕様が不十分になりがちな項目です。各穴がそれぞれの公差範囲内に完全に収まっていても、ローターがステーター内で中心からずれた状態になることがあります。.
実際的な結果として、関連する穴を可能な限り少ないセットアップ回数で加工できるデータ設定およびセットアップ戦略が求められる。というのも、データ設定のやり直しを行うたびに、設計が依存する関係性に誤差が直接生じるからである。これは、セットアップ回数の削減が単なるコスト削減にとどまらず、成果そのものを向上させるという明確な事例である。.
また、こうした部品にはミルターン加工や多軸加工が適している理由も説明されています。私たちの比較によると、 5軸および3軸CNC加工 セットアップを省略することで機械の稼働率向上が正当化されるケースがあり、ハウジングはその典型的な例です。.
鋳造ハウジングの歪み
鋳物には、凝固および冷却の過程で生じた残留応力が残っています。機械加工では材料が不均一に除去されるため、応力が再分布し、加工終了後に部品が変形することがあります。CMMで正確に測定されたハウジングであっても、1日後には公差外になる可能性があります。.
一般的な加工順序は、荒加工、応力除去、そして仕上げ加工という順であり、仕上げ加工の際に生じた位置ずれを補正できるよう、十分な余肉を残しておく必要があります。時間を節約するために中間工程を省略することは、一見すると規則性が見られない断続的な穴の公差不良の一般的な原因となります。.
バスバーおよび電気接続
バスバーは、バッテリーパックやインバータを通じて非常に大きな電流を流しており、その機械加工された表面は電気的な影響を及ぼします。接触面には平坦性と滑らかな仕上げが求められます。なぜなら、接触不良は抵抗を増加させ、その抵抗によって、まさに最も避けたい接合部で熱が発生してしまうからです。.
エッジが重要となる理由は別のところにある。高電圧導体上のバリは、沿面距離や空気隙間を狭め、絶縁被覆を貫通する可能性があり、最悪の場合、筐体内に導電性粒子を放出する恐れがある。バスバーのバリ取りは、見た目を整えるためではなく、安全を確保するための作業である。.
銅の加工には独自の要件があります。銅は延性が高く、工具が鈍るとせん断されるよりもむしろ押し付けられる傾向があり、その結果、すべてのエッジに圧延バリが生じます。鋭利で正のすくい角が大きい、研磨済みの工具を使用し、厳格な工具交換を行うことが、きれいな仕上がりとなるか、あるいは何時間もの手作業による仕上げが必要になるかの分かれ目となります。.
多くのサプライヤーが見落としがちな清潔さの要件
自動車部品の清浄度は、主にISO 16232およびVDA 19シリーズといった独自の規格に基づく正式な仕様です。これらでは、部品の取り出し方法、粒子の計数および粒径測定の方法、ならびに適用される許容限界が定義されています。 EV用途においては、従来のパワートレイン関連の作業よりもリスクが高くなります。なぜなら、バッテリー筐体やモーターハウジング内部に導電性粒子が混入した場合、それは摩耗の問題ではなく、短絡を引き起こす可能性があるからです。.
機械加工工場にとって、これは次のような具体的な要件となります:
- 目に見えるエッジだけでなく、クロスドリルによる交差部やブラインドポケットなどの内部形状にまで及ぶバリ取り。.
- 仕様に適した洗浄工程であり、洗浄液は管理・監視されています。.
- 洗浄後の取り扱いと梱包は厳重に行うこと。汚れた箱に入ったきれいな部品は、もはやきれいな部品とは言えないからである。.
- 顧客が要求する場合、規定された粒子限界値に対する検証結果を文書化します。.
図面に清浄度に関する指定がある場合は、最初の注文後に不適合と判定されてからではなく、注文前に候補となるサプライヤーに、その要件をどのように満たしているかを確認してください。これは、既存の工程に後付けで対応するのが難しい数少ない要件の一つです。.
材料とその挙動
| 素材 | 使用場所 | 加工上の注意事項 |
| 6061-T6 | 構造用ブラケット、試作用ハウジング、筐体部品 | 加工性が非常に優れており、溶接や陽極酸化処理も容易である |
| 6063 | 押出成形された筐体フレームと冷却チャネル | 6061よりも柔らかく、押出成形性が良く、強度が低い |
| 3003 | ろう付けされた冷却プレートアセンブリ | 構造用というよりは、成形やろう付けが可能なもの |
| A356 および ADC12 | ダイカスト製モーターおよびEアクスルハウジング | シール面の気孔率と残留応力に注意してください |
| 7075-T6 | 高強度ブラケットおよびマウント | 強度はあるが、従来の方法では溶接が困難であり、耐食性は低い |
| C110銅 | バスバーおよび大電流接続 | 粘着性があり、バリが出やすく、鋭利な工具が必要 |
異種金属が混在する冷却液回路については、注意が必要だ。同じ流路内にある銅とアルミニウムはガルバニックペアを形成し、導電性のある冷却液中ではアルミニウムが腐食してしまう。メッキ処理、腐食抑制剤を含む冷却液の使用、あるいは流路を同一の金属系に統一することなどが対策となるが、これらは設計検討の段階で問題が特定された場合にのみ有効である。当社の概要では、 どの合金を使用すべきか、およびそれらの加工方法 コストや工具寿命など、材料に関するより広範な側面を網羅しています。.
試作から量産への落とし穴
これはEV部品プログラムにおいて最もコストのかかるミスですが、完全に回避可能です。.
6061ビレットから削り出されたハウジングと、ADC12でダイカストされたハウジングは、同じ部品ではありません。両者は、材料特性、最小肉厚、鋳造に必要な抜き勾配、気孔の挙動、および応力緩和に対する反応において異なります。 ビレット試作品で検証された設計であっても、同じ形状を鋳造品に適用すると不具合が生じる場合があり、その不具合は寸法検査ではなく、疲労試験や漏れ試験の段階で発見されることがよくあります。.
実用的な対応策としては、製造プロセスを早期に決定し、プロトタイプの機械加工が行われている段階から、そのプロセスに合わせて設計を行うことです。ビレットが持つ自由度を活用するのではなく、肉厚や抜き勾配を含め、鋳造時の形状を忠実に再現するようにプロトタイプを機械加工します。これにより、見た目は多少見劣りするプロトタイプになりますが、実用化に向けた転用性がはるかに高い設計が得られます。.
これに関連して、公差についても同様のことが言えます。鋳物の二次加工として機械加工される部位は、図面上でその旨を明記し、実際に鋳物を位置決め・固定できるよう、加工余量を確保し、基準面を適切に設定する必要があります。ビレット材を前提とした図面では、加工がスムーズに進まないことがほとんどです。.
コスト削減につながる設計上の判断
- 周囲のシール溝の深さを均一に保ち、1つの工具で1回の加工で形状全体を加工できるようにする。.
- 平坦度は、プレート全体ではなく、何かと接触する部分のみに指定してください。.
- 特に対軸性が重要なハウジングなどにおいて、関連する穴を1回のセットアップで加工できる基準点を選択してください。.
- 標準的なねじサイズと標準的な穴径を採用することで、既存の工具を最適なパラメータで活用できるようにします。.
- 鋳物には十分かつ均一な加工余量を確保し、工程順序に応力除去の工程を組み込むように計画してください。.
- 内側のコーナーの半径を工具の半径よりも大きく設定し、カッターがコーナーに留まることなく、コーナーをスムーズに通過できるようにします。.
- 清掃、漏れ試験、および含浸に関する要件は、電子メールではなく図面に明記してください。.
その基本原則は、あらゆる機械加工部品に当てはまるものと同じです。すなわち、機能に関わる部分には公差を設け、それ以外の部分は妥当な範囲内に収めるということです。当社のガイドでは、 CNC部品の公差 要件が実際に存在する場所にコストが配分されるよう、その仕組みを構築する方法について解説します。.
EV部品の製造委託先選び
生産量によって、どのようなサプライヤーが適しているかが決まります。試作や検証用試作の場合、反復のスピードと設計フィードバックが最も重要となります。小・中規模の量産の場合、再現性と文書化された検査が最も重要となります。鋳造品の二次加工の場合、ばらつきがすでに生じている状態で搬入される部品に対して、治具の設計と基準点の設定戦略が重要な要素となります。.
問うべき質問は、一般的なものではなく、この分野に特有のものとなります。具体的には、部品ごとに異なる鋳物をどのように位置決めし、固定するか、荒加工と仕上げ加工の間にどのような応力除去工程を設けているか、清浄度仕様をどのように満たしているか、そして規定された方法と基準に従って漏れ試験を実施できるか、といった点です。.
Yicen Precisionは、深センにある自社工場で、新エネルギー、自動車、エレクトロニクス分野向けの部品を製造しており、多軸フライス加工、旋盤加工、ワイヤ放電加工、 穴あけ、精密研削など、50種類以上の素材に対応し、公差は±0.005 mmを実現しています。また、すべての注文において、CMMによる検査と初回製品検査報告書を標準で提供しています。 当社はISO 9001:2015、ISO 13485、ISO 14001、およびIATF 16949の認証を取得しています。当社の実績については、 新エネルギー分野 または当社の CNCフライス加工能力, 、そしてモデルを イーセン精密 設計が確定する前に、製造適性設計に関するフィードバックを得るため、目標体積を提示してください。.
よくある質問
Q:EV用バッテリーの部品は、量産段階でも実際にCNC加工されているのでしょうか?
A: 主に二次加工として行われます。大量生産される部品は、ダイカスト、押出成形、またはプレス成形された後、軸受穴、シール面、ねじ部などの加工が行われます。試作品や少量生産の案件については、塊材からの完全な機械加工が行われます。.
Q: モーターハウジングにはどのような公差が必要ですか?
A: 最も重要な要件は、軸受穴とステーター穴の同軸性です。これは、ローターとステーター間のエアギャップを決定づけるためです。個々の穴がそれぞれ公差内にあっても、それらの相互関係が公差を満たさない場合があります。.
Q: バッテリー冷却プレートは、どの程度平らでなければならないのでしょうか?
A: 電子機器用のコールドプレートほど厳密ではありませんが、対象となる面積ははるかに広範囲に及びます。セルは、ある程度の変動を吸収する厚みのある弾性のあるギャップフィラーを介してプレートと接触しているため、課題となるのは、局所的な平坦性を極限まで高めることではなく、大型で薄い部品の歪みを制御することです。.
Q:すべての寸法が正しいにもかかわらず、機械加工された鋳物が漏れることがあるのはなぜですか?
A: 機械加工により、シール面の内部に気孔が生じる場合があります。寸法は検査基準を満たしているにもかかわらず、部品から漏れが発生することがあります。樹脂含浸処理が標準的な対策であり、不具合が発生してから追加するのではなく、工程の段階から計画に組み込むべきです。.
Q:ビレット試作品を用いて、ダイカスト量産部品の検証は可能ですか?
A: 部分的にしか当てはまりません。材料特性、肉厚、抜き勾配、および気孔率の挙動はすべて異なります。ビレットがもたらす自由度を最大限に活用しようとするのではなく、当初から想定される製造プロセスに合わせて設計し、その形状を再現できる試作機を作成すべきです。.





