Was sind Spannvorrichtungen, welche Arten werden in der CNC-Bearbeitung eingesetzt und wie wirken sich die Konstruktionsprinzipien von Spannvorrichtungen auf die Genauigkeit und die Produktionseffizienz aus?
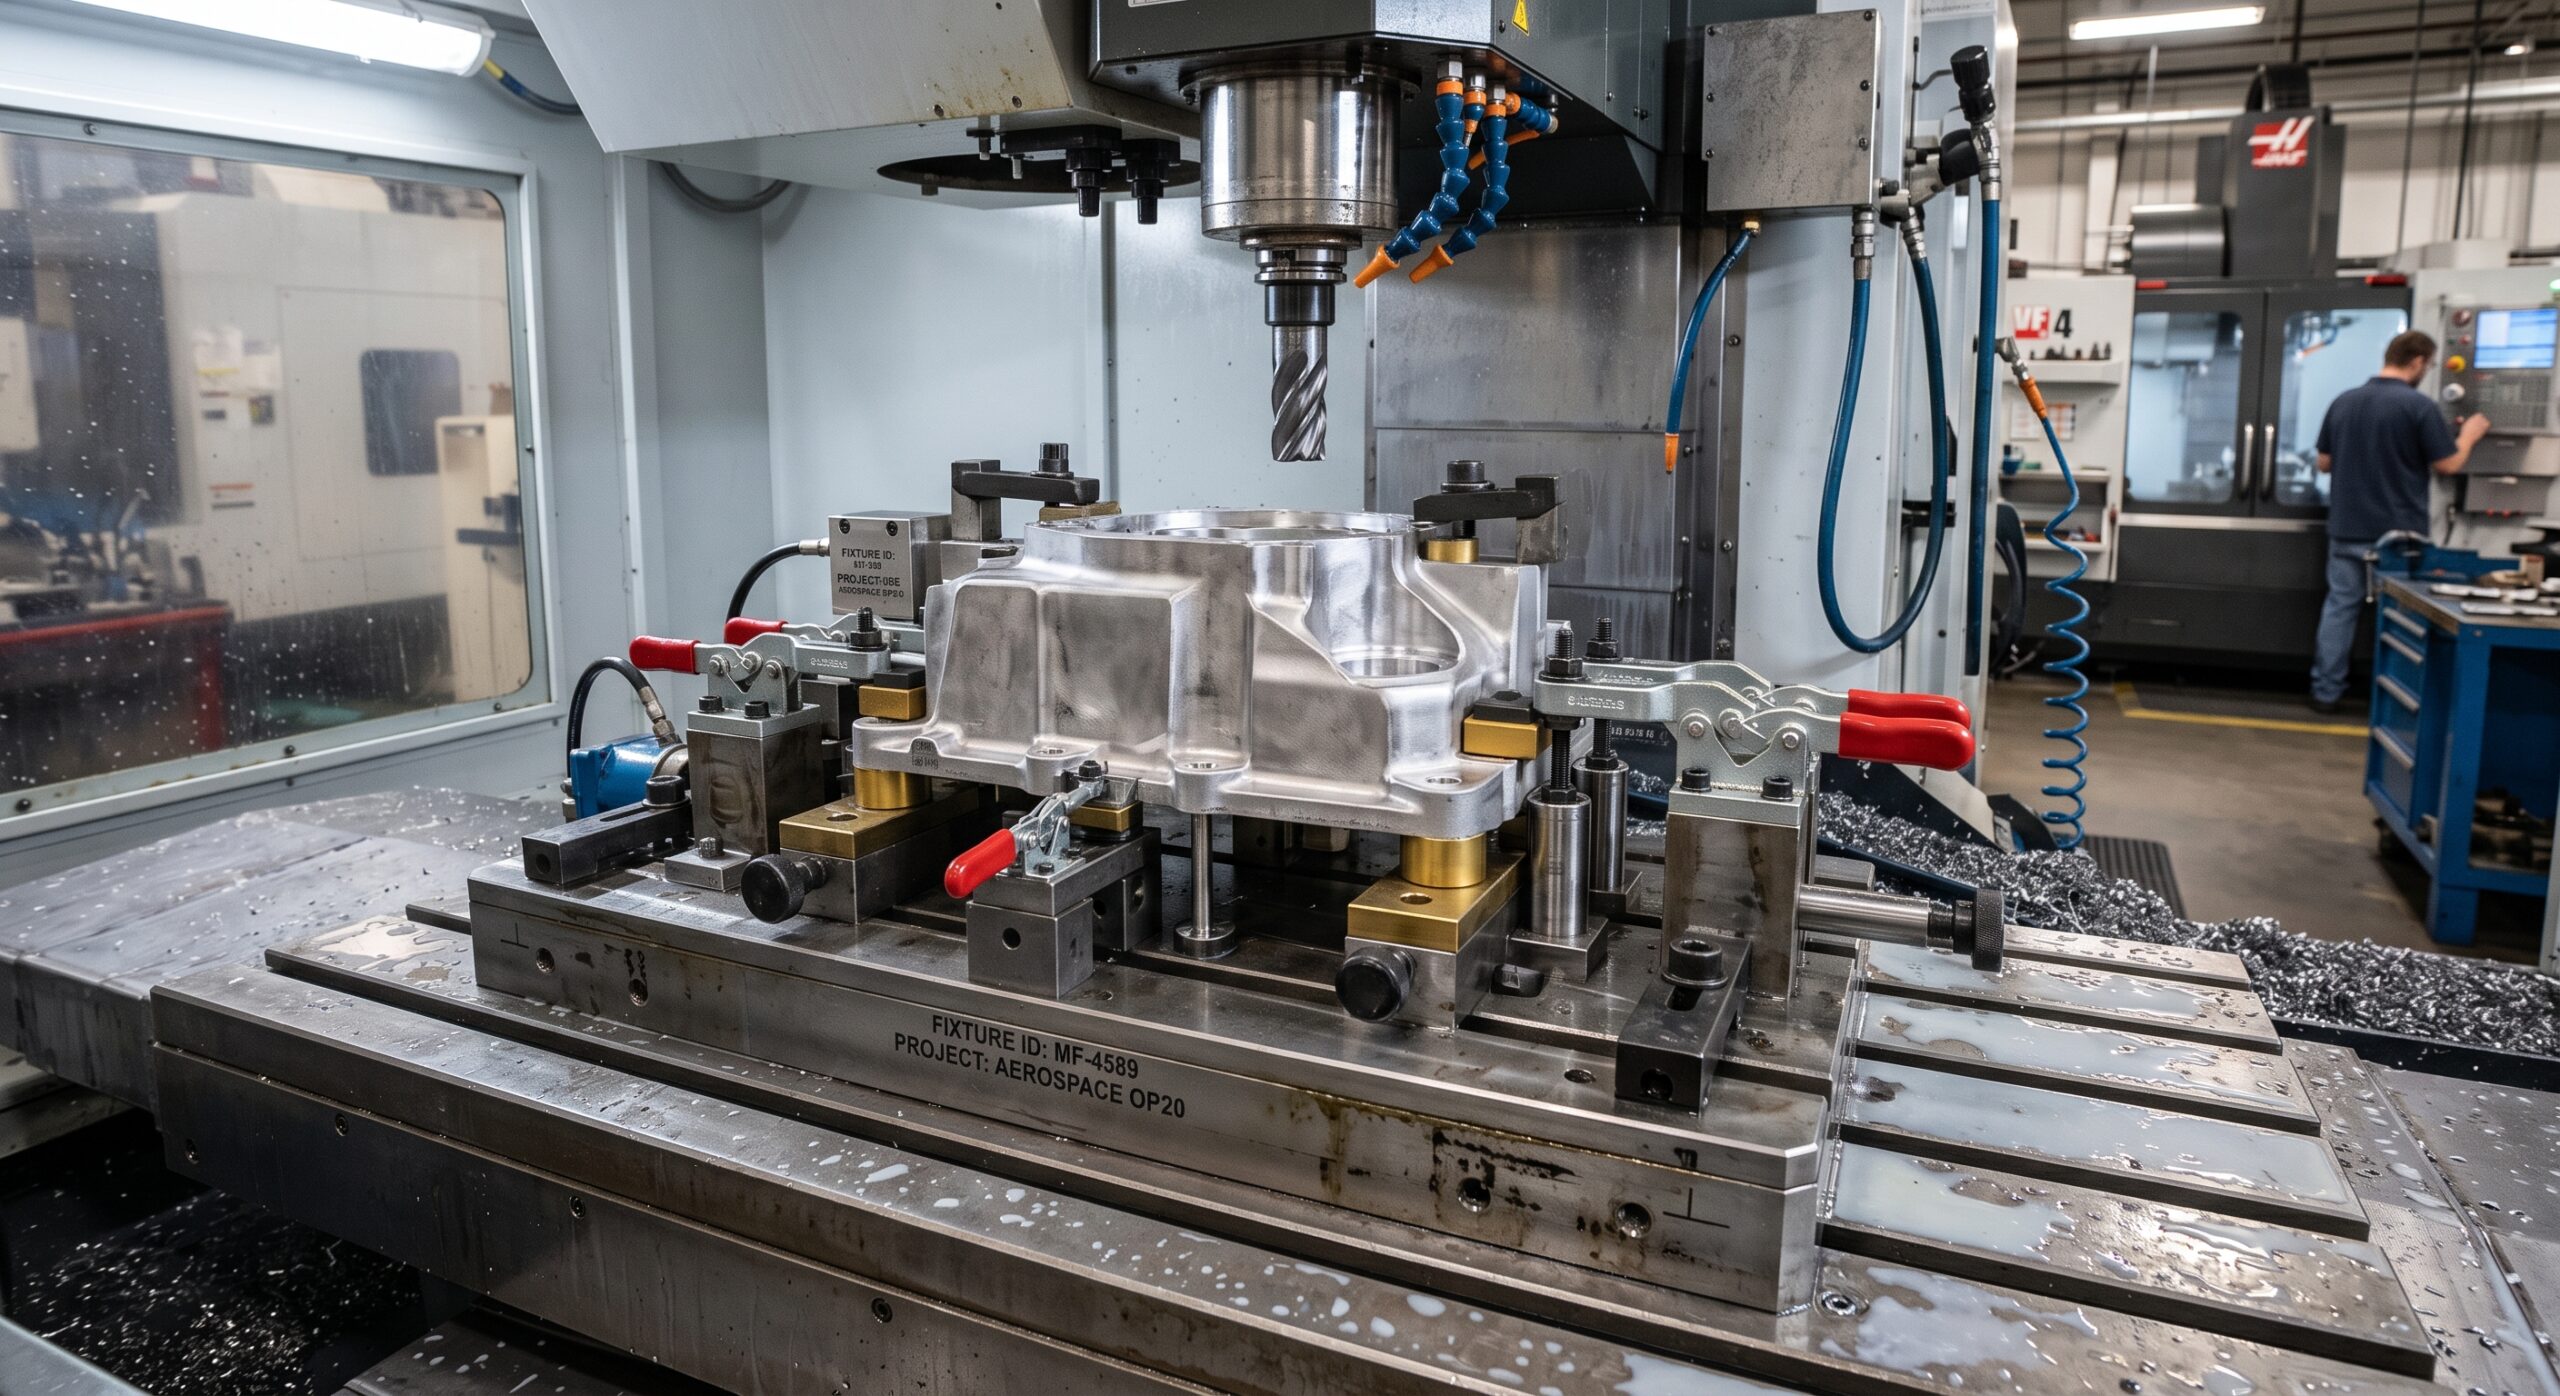
Bearbeitungsvorrichtungen sind technisch ausgeklügelte Werkstückspannvorrichtungen, die ein Werkstück während der Bearbeitung positionieren, abstützen und sicher festspannen. In der CNC-Fertigung sorgt die richtige Spannvorrichtung dafür, dass das Werkstück den Schnittkräften standhält, wiederholt verwendbare Bezugspunkte festlegt, Abweichungen bei der Einrichtung reduziert und dem Schneidwerkzeug ausreichenden Zugang gewährt. Die Auswahl und Konstruktion der Spannvorrichtung wirken sich daher direkt auf Maßgenauigkeit, Zykluszeit, Oberflächengüte, die Konsistenz der Bedienung und die Produktionskosten aus.
Was ist eine Bearbeitungsvorrichtung?
Eine Bearbeitungsvorrichtung ist eine Vorrichtung, die dazu dient, ein Werkstück in einer definierten Position zu halten, während eine Werkzeugmaschine einen Bearbeitungsvorgang wie Fräsen, Bohren, Drehen oder Schleifen ausführt. Im Gegensatz zu einer Lehre führt eine Bearbeitungsvorrichtung das Schneidwerkzeug in der Regel nicht. Die CNC-Maschine steuert den Werkzeugweg, während die Bearbeitungsvorrichtung die Position und Stabilität des Werkstücks gewährleistet.
Diese Unterscheidung gewinnt insbesondere in der CNC-Fertigung an Bedeutung. Ein programmierter Werkzeugweg kann zwar äußerst präzise sein, doch diese Präzision ist nur dann von Nutzen, wenn das Werkstück konsistent positioniert ist. Wenn sich das Werkstück bewegt, vibriert, durchbiegt oder am falschen Bezugspunkt eingespannt ist, kann das fertige Bauteil außerhalb der geforderten Toleranz liegen.
Die technischen Leitlinien von Yicen Precision legen den Schwerpunkt auf den Zusammenhang zwischen stabiler Werkstückspannung, Wiederholgenauigkeit und Produktionseffizienz. Die maßgeschneiderten Dienstleistungen im Bereich der Konstruktion von Vorrichtungen und Halterungen sind für Bearbeitungs-, Schweiß-, Montage- und Prüfanwendungen vorgesehen, bei denen eine präzise Positionierung erforderlich ist.
Eine Spannvorrichtung besteht in der Regel aus einer starren Basis, Positionierungselementen, Klemmen, Stützen und Ausrichtungsvorrichtungen. Die genaue Konfiguration hängt von der Geometrie des Bauteils, dem Werkstoff, dem Bearbeitungsverfahren, dem Produktionsvolumen und den geforderten Toleranzen ab.
Bearbeitungsvorrichtungen vs. Spannvorrichtungen
Obwohl die Begriffe häufig zusammen verwendet werden, erfüllen sie unterschiedliche Hauptfunktionen. Eine Spannvorrichtung hält das Werkstück fest und positioniert es, während eine Lehre zusätzlich das Schneid- oder Bohrwerkzeug führen kann. CNC-Maschinen steuern die Werkzeugbewegung bereits über programmierte Koordinaten, weshalb spezielle Spannvorrichtungen in der modernen CNC-Bearbeitung häufiger zum Einsatz kommen.
Dieser Unterschied ist bei der Auswahl der Werkzeuge von Bedeutung. Wenn die größte Herausforderung darin besteht, ein Bauteil stabil und reproduzierbar zu halten, ist eine Haltevorrichtung in der Regel die geeignete Lösung. Wenn der Prozess eine physische Führung für das manuelle Bohren oder einen ähnlichen Vorgang erfordert, ist möglicherweise eine Bohrlehre besser geeignet. Yicen Precision erläutert diesen Unterschied auch in seinem technischen Leitfaden zu Vorrichtungen und Halterungen für die CNC-Bearbeitung.
Gängige Arten von Bearbeitungsvorrichtungen
Die beste Vorrichtung ist nicht unbedingt die komplizierteste. Ihre Konstruktion sollte den Fertigungsanforderungen entsprechen. Ein einfacher Schraubstock oder eine Vorrichtung mit weichen Backen kann für Prototypen kostengünstiger sein, während eine speziell angefertigte Vorrichtung erhebliche Vorteile bieten kann, wenn Hunderte oder Tausende identischer Bauteile hergestellt werden.
| Spielart | Typische CNC-Anwendung | Hauptvorteil |
| In einem Schraubstock montierte Halterung | Einfaches Fräsen und Bohren | Schnelle und flexible Einrichtung |
| Spannvorrichtung mit weichen Backen | Geformte oder filigrane Teile | Bessere Griffigkeit und Oberflächenschutz |
| Modulare Vorrichtung | Geringe bis mittlere Produktionsmengen | Einfache Neukonfiguration |
| Vakuumhalterung | Dünne oder flache Bauteile | Reduziert mechanische Verzerrungen |
| Dornvorrichtung | Rohre und Innenbohrungen | Präzise konzentrische Positionierung |
| Grabsteinhalterung | Mehrseitige Bearbeitung | Nimmt mehrere Teile auf und verbessert den Zugang |
| 5-Achsen-Spannvorrichtung | Komplexe Bauteile mit mehreren Flächen | Weniger Umrüstvorgänge und besserer Zugang zu den Werkzeugen |
| Nullpunkt-Spannvorrichtung | Wiederholte Produktionsrüstungen | Schnelle und wiederholgenaue Positionierung |
| Automatisierungsfähige Vorrichtung | Robotergestützte CNC-Fertigung | Unterstützt das automatische Be- und Entladen |
Schraubstöcke und Halterungen mit weichen Backen
Standard-CNC-Schraubstöcke gehören zu den flexibelsten Lösungen für die Werkstückspannung. Sie eignen sich besonders für Prototypen, Kleinserien und Teile mit relativ einfacher Geometrie.
Weiche Spannbacken erweisen sich als besonders nützlich, wenn Standard-Spannbacken das Werkstück nicht richtig festhalten können. Der Zerspaner kann die Oberflächen der Spannbacken so bearbeiten, dass sie der Geometrie des Werkstücks entsprechen, wodurch die Kontaktfläche vergrößert und das Risiko einer Verschiebung verringert wird. Sie sind außerdem dann sinnvoll, wenn fertige Oberflächen durch standardmäßige, gehärtete Spannbacken beschädigt werden könnten.
Modulare Vorrichtungen
Modulare Spannvorrichtungen verwenden austauschbare Sockel, Positionierelemente, Klemmen und Stützelemente. Sie sind für Hersteller, die verschiedene Bauteilkonstruktionen produzieren, von großem Nutzen, da die Spannvorrichtung neu konfiguriert werden kann, anstatt komplett neu aufgebaut werden zu müssen.
Dieser Ansatz kann die Investitionen in Werkzeuge während der Produktentwicklung oder bei der Kleinserienfertigung senken. Außerdem bietet er einen praktischen Übergang zwischen Standard-Werkstückspannungen und einer vollständig maßgeschneiderten Produktionsvorrichtung.
Vakuumvorrichtungen
Vakuumspannvorrichtungen werden häufig für dünne, flache oder flexible Bauteile verwendet, die sich bei mechanischer Klemmung verformen könnten. Der Unterdruck verteilt die Haltekraft auf eine größere Oberfläche.
Dieses Verfahren eignet sich besonders dann, wenn Spannvorrichtungen den Zugang zum Werkzeug behindern oder Spuren auf den fertigen Oberflächen hinterlassen würden. Bei Vakuumspannvorrichtungen müssen jedoch Dichtflächen, Materialporosität, Unterdruck und Schnittkräfte sorgfältig berücksichtigt werden.
Dornvorrichtungen
Spanndorne halten Bauteile an ihren Innenflächen fest. Sie eignen sich für zylindrische Teile, Rohre, Ringe und Bauteile, bei denen die Außenfläche zugänglich bleiben muss.
Ein richtig konstruierter Dorn kann für eine präzise Rundlaufgenauigkeit sorgen und gleichzeitig einen größeren Teil des Werkstücks für die Bearbeitung freihalten. Expandierbare Dorne können ebenfalls eingesetzt werden, wenn eine kontrollierte innere Klemmung erforderlich ist.
Tombstone- und mehrachsige Spannvorrichtungen
Mit Grabsteinen und mehrseitigen Aufspannvorrichtungen lassen sich mehrere Bauteile oder mehrere Seiten eines Bauteils um eine zentrale Aufspannstruktur herum positionieren. Sie werden häufig im Zusammenhang mit der horizontalen und mehrachsigen CNC-Bearbeitung genannt.
Bei komplexen Bauteilen kann eine Verringerung der Anzahl der Rüstvorgänge die Konsistenz verbessern, da der Bediener das Werkstück nicht wiederholt neu positionieren muss. Der Leitfaden von Yicen Precision zu Spannvorrichtungen für die 5-Achs-CNC-Bearbeitung erläutert, warum die Konstruktion von Spannvorrichtungen anspruchsvoller wird, wenn sich der Maschinentisch und das Werkstück über mehrere Achsen bewegen.
Grundlegende Prinzipien für die Konstruktion von Bearbeitungsvorrichtungen
Eine effektive Spannvorrichtungskonstruktion beginnt beim Werkstück, nicht bei der Spannvorrichtung. Ingenieure müssen die funktionalen Bezugspunkte des Bauteils, die Bearbeitungsreihenfolge, die Schnittkräfte, die Toleranzanforderungen sowie die Oberflächen kennen, die zugänglich bleiben müssen.
1. Zuverlässige Bezugsdaten festlegen
Die Spannvorrichtung sollte das Werkstück anhand klar definierter Bezugsebenen positionieren. Oft wird das klassische 3-2-1-Positionierungsprinzip verwendet, um das Werkstück kontrolliert zu fixieren.
Drei Positionierungspunkte legen die primäre Ebene fest, zwei bestimmen die sekundäre Richtung und einer legt die tertiäre Richtung fest. Dadurch werden unnötige Einschränkungen vermieden und gleichzeitig eine wiederholbare Referenz für die Bearbeitung bereitgestellt.
Eine ungeeignete Wahl der Bezugspunkte kann zu einer Kette von Positionsfehlern führen. Eine Vorrichtung kann das Werkstück zwar fest halten, dennoch ungenaue Bauteile erzeugen, wenn das Werkstück anhand von Flächen positioniert wird, die als Fertigungsbezugspunkte ungeeignet sind.
2. Für ausreichende Steifigkeit sorgen
Beim CNC-Schneiden entstehen Kräfte, die zu Vibrationen oder Durchbiegungen führen können. Eine Spannvorrichtung muss diesen Kräften standhalten, ohne sich übermäßig zu verformen.
Die Steifigkeit hängt von mehreren Faktoren ab, darunter dem Material der Spannvorrichtung, der Dicke der Grundplatte, der Anordnung der Stützen, der Position der Spannvorrichtungen und dem Abstand zwischen Werkstück und Grundplatte der Spannvorrichtung. Nicht abgestützte Abschnitte sollten auf ein Minimum reduziert werden, insbesondere bei der Bearbeitung dünner Wände oder tiefer Taschen.
Das Ziel besteht nicht einfach darin, das Werkstück fester zu spannen. Eine zu starke Spannung kann dünne Bauteile verformen und nach dem Lösen des Werkstücks zu Maßfehlern führen.
3. Steuerung der Klemmkraft
Die Spannung sollte das Werkstück sicher festhalten, ohne es zu verformen. Die Kraft sollte nach Möglichkeit auf die Auflage- und Positionierungsflächen gerichtet sein.
Bei empfindlichen Bauteilen können Ingenieure größere Kontaktflächen, eine verteilte Klemmung, weiche Kontaktpolster oder spezielle Stützelemente einsetzen. Pneumatische und hydraulische Systeme können in Produktionsumgebungen mit höheren Stückzahlen eine gleichmäßige Klemmkraft gewährleisten.
4. Zugänglichkeit der Werkzeuge gewährleisten
Eine Halterung kann zwar konstruktiv stabil sein, aber dennoch schlecht konzipiert, wenn sie den Fräser behindert.
Für die Spindel, das Schneidwerkzeug, den Werkzeughalter, das Kühlmittel, die Späne und die Maschinenbewegungen muss ein Sicherheitsabstand berücksichtigt werden. Dies gewinnt bei der 4- und 5-Achs-Bearbeitung noch mehr an Bedeutung, da sich das Werkzeug dem Werkstück aus wechselnden Richtungen nähert.
Bei komplexen Bauteilen sollte die Geometrie der Spannvorrichtung gemeinsam mit der Bearbeitungsstrategie bewertet werden und nicht erst, nachdem die Spannvorrichtung bereits konstruiert wurde.
5. Planung des Späne- und Kühlmittelmanagements
Bei der spanenden Bearbeitung entstehen Späne und Kühlmittel, die aus dem Schneidbereich abtransportiert werden müssen. Eine Spannvorrichtung, die Späne unter einer Auflagefläche zurückhält, kann die Position des Werkstücks nach und nach verändern.
Freiflächen, Spanabfuhrvorrichtungen, Abflusswege und gut zugängliche Auflagestellen können dazu beitragen, eine gleichmäßige Belastung aufrechtzuerhalten. Dies ist ein kleiner Aspekt bei der Konstruktion, der sich bei langen Produktionsläufen erheblich auswirken kann.

Konstruktion von Spannvorrichtungen für verschiedene CNC-Anwendungen
Die Anforderungen an Spannvorrichtungen variieren je nach Bearbeitungsverfahren. Eine Fräsvorrichtung muss seitlichen und nach unten gerichteten Schnittkräften standhalten, während eine Drehvorrichtung ein rotierendes Bauteil sicher fixieren und die Rundlaufgenauigkeit gewährleisten muss.
| CNC-Anwendung | Gängige Befestigungslösungen | Hauptaspekt bei der Konstruktion |
| CNC-Fräsen | Schraubstöcke, weiche Backen, modulare Sockel | Schnittkraftbeständigkeit |
| CNC-Bohrungen | Bohrvorrichtungen, Positionierplatten | Wiederholgenauigkeit der Bohrlochposition |
| CNC-Drehen | Spannfutter, Spannzangen, Dorne | Rundlaufgenauigkeit und Greifvermögen |
| 4-Achsen-Bearbeitung | Drehvorrichtungen, Indexierer | Winkelpositionierung |
| 5-Achsen-Bearbeitung | Maßgefertigte Leuchten mit flachem Profil | Werkzeugabstand und Steifigkeit |
| Bearbeitung dünnwandiger Teile | Vakuum- und verteilte Stützen | Durchbiegungsregelung |
| Großserienfertigung | Spezielle automatisierte Vorrichtungen | Zykluszeit und Wiederholgenauigkeit |
Spannvorrichtungen für die CNC-Fräsbearbeitung
Fräsvorrichtungen gehören zu den am häufigsten verwendeten Bearbeitungsvorrichtungen. Sie müssen ausreichend steif sein, um den Schnittkräften standzuhalten, und gleichzeitig die erforderlichen Oberflächen für das Werkzeug freilassen.
Für eine einfache Aluminiumhalterung kann ein Standard-Schraubstock ausreichen. Bei einem komplexen Bauteil mit mehreren kritischen Flächen kann eine maßgeschneiderte Vorrichtung mit speziellen Positionierelementen und Stützen die Rüstzeit verkürzen und die Positionsgenauigkeit verbessern.
Yicen Precision veröffentlicht außerdem Leitfäden zu Auswahl von CNC-Spannvorrichtungen und kundenspezifischen Halterungen, einschließlich der Vor- und Nachteile von Standard-, modularen und speziellen Spannvorrichtungen.
Spannvorrichtungen für die CNC-Drehbearbeitung
Bei Drehvorrichtungen müssen Drehkräfte und Rundlaufgenauigkeit berücksichtigt werden. Standard-Spannfutter und Spannzangen eignen sich gut für viele zylindrische Bauteile, doch bei ungewöhnlichen Geometrien können spezielle Dorne oder weiche Spannbacken erforderlich sein.
Wenn ein Bauteil aus mehreren Richtungen bearbeitet werden muss, kann nach dem ersten Drehvorgang auch eine zweite Spannvorrichtung verwendet werden. Die Konstruktion muss sicherstellen, dass die zweite Aufspannung auf den richtigen funktionalen Bezugspunkt Bezug nimmt, anstatt unnötige Positionsabweichungen zu verursachen.
Spannvorrichtungen für die 5-Achsen-CNC-Bearbeitung
Durch die 5-Achs-Bearbeitung lässt sich die Anzahl der erforderlichen Umrüstungen bei komplexen Bauteilen reduzieren, allerdings wird die Konstruktion der Spannvorrichtung selbst dadurch anspruchsvoller.
Die Halterung muss stabil bleiben, darf dabei jedoch den Drehtisch und das Schneidwerkzeug nicht behindern. Flache Konstruktionen, optimierte Kontaktpunkte und sorgfältig ausgewählte Auflagflächen können den Zugang für die Bearbeitung maximieren.
Für Anwendungen in der Luft- und Raumfahrt, der Medizin, der Robotik und anderen komplexen Bereichen sollte die Konstruktion von Spannvorrichtungen bereits in der ersten Phase der Fertigungsplanung berücksichtigt werden. Yicen Precision bietet präzise CNC-Bearbeitung vom Prototyp bis zur Serienfertigung, einschließlich 3-Achsen-, 4-Achsen- und 5-Achsen-Bearbeitung.
Werkstoffe für Bearbeitungsvorrichtungen
Das Material für die Befestigungselemente sollte unter Berücksichtigung von Steifigkeit, Gewicht, Verschleißfestigkeit, thermischem Verhalten und Fertigungsanforderungen ausgewählt werden.
Stahl wird aufgrund seiner Festigkeit und Steifigkeit häufig für hochbelastbare Vorrichtungen gewählt. Aluminium kann sinnvoll sein, wenn Gewichtsreduzierung und einfachere Handhabung im Vordergrund stehen. Für verschleißkritische Positionierelemente und Einsätze können gehärtete Werkzeugstähle verwendet werden.
Bei Prototypen oder Anwendungen mit geringer Belastung kann die additive Fertigung auch für ausgewählte Vorrichtungskomponenten in Betracht gezogen werden. Yicen Precision weist darauf hin, dass 3D-gedruckte Vorrichtungen für Prototypen, Mockups und Montageanwendungen mit geringer Belastung nützlich sein können, während CNC-gefräste Vorrichtungen im Allgemeinen bevorzugt werden, wenn hohe Präzision erforderlich ist.
Wie Bearbeitungsvorrichtungen die CNC-Fertigung verbessern
Eine gut konzipierte Halterung dient nicht nur dazu, das Bauteil zu fixieren. Sie sorgt für einen kontrollierten Fertigungsprozess.
Der erste Vorteil ist die Wiederholgenauigkeit. Wenn jedes Werkstück an denselben Bezugsebenen ausgerichtet wird, startet die Maschine von einer einheitlichen Referenz aus.
Der zweite Vorteil ist die Reduzierung des Rüstaufwands. Spezielle Vorrichtungen ermöglichen es den Bedienern, ein Bauteil schnell einzuspannen, ohne es wiederholt vermessen und manuell ausrichten zu müssen.
Der dritte Vorteil ist die Prozessstabilität. Eine starre Halterung reduziert unerwünschte Bewegungen und Vibrationen, was zu einer besseren Oberflächengüte führen und das Risiko von Maßabweichungen verringern kann.
Der vierte Vorteil ist die Einheitlichkeit der Bedienung. Eine Vorrichtung kann die richtige Beladungsposition deutlich machen und die Anzahl der manuellen Entscheidungen während der Produktion reduzieren.
Diese Vorteile gewinnen mit steigendem Produktionsvolumen zunehmend an Bedeutung. Bei einem einmaligen Prototyp sind hohe Investitionen in spezielle Vorrichtungen möglicherweise wirtschaftlich nicht sinnvoll. Bei einem Serienfertigungsprogramm hingegen können verkürzte Rüstzeiten und eine verbesserte Wiederholgenauigkeit die anfänglichen Kosten für die Vorrichtungen rechtfertigen.
Wann sollte man eine maßgeschneiderte Spannvorrichtung verwenden?
Eine maßgeschneiderte Vorrichtung wird besonders dann interessant, wenn ein Bauteil eine komplexe Geometrie, enge Toleranzen, häufige Umrüstungen oder ein erhebliches Produktionsvolumen aufweist.
Dies ist auch dann von Vorteil, wenn ein Standard-Schraubstock keinen ausreichenden Zugang zu den erforderlichen Oberflächen bietet. Werkstücke mit dünnen Wänden, unregelmäßigen Konturen, mehreren Bearbeitungsrichtungen oder empfindlichen Oberflächen können von einer speziellen Werkstückspannung profitieren.
Der maßgeschneiderte Service von Yicen Precision im Bereich der Vorrichtungsentwicklung ist auf wiederholbare Positionierung, Maßhaltigkeit, verkürzte Rüstzeiten und geringere Bedienerabweichungen ausgelegt. Das Leistungsspektrum umfasst Halte- und Spannvorrichtungen, Prüfvorrichtungen, Bohrvorrichtungen, Schweißvorrichtungen, Montagevorrichtungen sowie Werkzeuge für die Karosserie-Rohbaufertigung (BIW) in der Automobilindustrie.
Für Hersteller, die ein neues Bauteil entwickeln, sollte die Konstruktion der Spannvorrichtung idealerweise bereits während der DFM-Phase berücksichtigt werden und nicht als separater Arbeitsschritt behandelt werden, nachdem der Bearbeitungsprozess bereits geplant wurde. Dies erleichtert die Ermittlung geeigneter Bezugspunkte, Bearbeitungsausrichtungen, Werkzeugabstände und Aufspannmethoden.
Abschließende Überlegungen
Spannvorrichtungen sind ein wesentlicher Bestandteil einer zuverlässigen CNC-Fertigung, da die Genauigkeit der Maschine allein eine instabile oder uneinheitliche Werkstückspannung nicht ausgleichen kann. Die richtige Spannvorrichtung legt wiederholbare Bezugspunkte fest, regelt die Spannkräfte, hält den Schnittkräften stand, gewährleistet den Zugang für die Werkzeuge und unterstützt einen effizienten Produktionsablauf.
Standard-Schraubstöcke und weiche Backen sind nach wie vor eine ausgezeichnete Wahl für Prototypen und flexible Kleinserien. Modulare Spannvorrichtungen bieten Flexibilität, während spezielle und automatisierte Spannvorrichtungen mit steigendem Produktionsvolumen und höheren Anforderungen an die Wiederholgenauigkeit an Bedeutung gewinnen. Bei komplexen mehrachsigen Bauteilen können flache, maßgeschneiderte Spannvorrichtungen den Rüstaufwand reduzieren und gleichzeitig den Zugang zu kritischen Oberflächen gewährleisten.
Der effektivste Ansatz besteht darin, die Vorrichtung auf den gesamten Fertigungsprozess abzustimmen. Die Geometrie des Bauteils, das Material, die Toleranzen, die Bearbeitungsstrategie, die Produktionsmenge, die Prüfanforderungen und der Arbeitsablauf des Bedieners sollten alle in die endgültige Konstruktion einfließen.
Hersteller, die nach umfassender Unterstützung suchen, können sich hier informieren CNC-Bearbeitungsdienstleistungen von Yicen Precision, die die Bereiche Präzisionsbearbeitung, Vorrichtungen und Halterungen, Prototypenbau sowie Produktionsanforderungen abdecken.
Häufig gestellte Fragen
Was ist der Hauptzweck einer Bearbeitungsvorrichtung?
Der Hauptzweck besteht darin, ein Werkstück während der Bearbeitung in einer wiederholbaren Position zu positionieren, zu stützen und sicher zu fixieren. Eine gute Spannvorrichtung minimiert Bewegungen, Vibrationen, Abweichungen bei der Einrichtung und die vom Bediener abhängige Ausrichtung.
Was ist der Unterschied zwischen einer Vorrichtung und einer Halterung?
Eine Spannvorrichtung dient in erster Linie dazu, das Werkstück zu halten und zu positionieren. Eine Vorrichtung kann zudem das Schneid- oder Bohrwerkzeug führen. In der CNC-Bearbeitung kommen Spannvorrichtungen häufiger zum Einsatz, da die CNC-Maschine den Werkzeugweg steuert.
Welche Spannvorrichtung eignet sich am besten für die CNC-Fertigung in großen Stückzahlen?
Spezielle oder automatisierte Vorrichtungen eignen sich oft für die Großserienfertigung, da sie die Beladezeit verkürzen, die Wiederholgenauigkeit verbessern und Abweichungen durch den Bediener minimieren können. Die endgültige Entscheidung hängt von der Teilegeometrie und den Produktionsanforderungen ab.
Sind Spannvorrichtungen für die 5-Achsen-CNC-Bearbeitung erforderlich?
Eine Werkstückspannung ist erforderlich, doch die Wahl der geeigneten Spannvorrichtung hängt vom Bauteil und der Bearbeitungsstrategie ab. Bei 5-Achs-Spannvorrichtungen müssen in der Regel der Werkzeugfreiraum, die Tischbewegung, die Steifigkeit und der Zugang zu mehreren Oberflächen sorgfältig berücksichtigt werden.
Kann der 3D-Druck zur Herstellung von Spannvorrichtungen genutzt werden?
Ja. 3D-gedruckte Werkzeuge können für Prototypen, Anwendungen mit geringer Belastung, Montagehilfen und zur Validierung nützlich sein. Bei hohen Schnittkräften oder der Bearbeitung mit engen Toleranzen sind Metallvorrichtungen in der Regel besser geeignet.
Verfasst vom Yicen Precision Engineering-Team. Zusammen verfügen wir über mehr als zehn Jahre Erfahrung in den Bereichen Toleranzkontrolle und Qualitätssicherung sowie in der Bearbeitung von Präzisionsteilen für Kunden aus der Automobil-, Medizin- und Halbleiterbranche. Yicen Precision betreibt in Shenzhen mehr als 300 Maschinen, ist nach ISO 9001:2015, ISO 13485, ISO 14001 und IATF 16949 zertifiziert und führt Prüfungen mit Koordinatenmessgeräten (CMM) und Röntgenfluoreszenzspektrometern (XRF) durch. Entdecken Sie unser Hochpräzise CNC-Bearbeitung oder Wenden Sie sich an unsere Ingenieure.

 German
 English
 French
 Spanish
 Japanese
 Portuguese